五大耐高溫 3D 列印線材比較
2 分鐘
- 當一般線材無法滿足需求時
- 選擇耐熱線材時應注意哪些特性?
- 五種線材的耐熱性比較
- 兼顧強度與耐用性的耐熱線材
- 五種材料之外:ASA、尼龍與 TPU 的耐熱應用
- 應用案例:當熱量超出設計承受範圍
- 常見問題:耐熱 3D 列印線材
- 結語:應該選擇哪一種耐熱線材?
當一般線材無法滿足需求時
您為汽車引擎室製作了一個 3D 列印功能性支架。尺寸完全吻合,外觀也很漂亮,結果放在引擎蓋下使用一週後,卻彎成了香蕉的形狀。
這就是低估熱量影響的風險。
無論您正在製作汽車零件、馬達附近的外殼、模具,甚至是廚房用品,選錯線材都可能讓零件受熱後變形、脆化,甚至完全失效。
解決問題的關鍵,就是選擇適合的耐熱 3D 列印線材。
本文將協助您了解這些材料的差異。
本指南依熱變形溫度(HDT)、強度與列印難易度,比較五種常見 3D 列印線材,並延伸介紹 ASA、尼龍與 TPU,讓您更有依據地選材,而不是一味追求更高的列印溫度;也可以交由 JLC3DP,依專案需求評估具有熱穩定性的列印材料。
選擇耐熱線材時應注意哪些特性?
比較耐熱 3D 列印材料時,應留意以下幾項關鍵特性:
-
熱變形溫度(HDT)或玻璃轉移溫度(Tg):原文以這兩項指標評估材料在開始軟化或受載變形前,可承受的溫度範圍。
-
機械強度,包括拉伸與彎曲強度:決定零件在較高溫度與受力條件下,能否維持功能。
-
列印難易度,包括熱床溫度、噴嘴溫度與腔體需求:性能越高的材料,通常對列印條件的要求也越嚴格。
-
抗翹曲能力與後處理:影響尺寸穩定性,以及列印後需要投入多少加工工作。
-
成本與效能:在材料費用與應用實際需要的耐熱、機械性能之間取得平衡。
五種線材的耐熱性比較
譯註:表中溫度與材料數據的使用方式
以下保留原稿提供的溫度、強度與列印參數。原稿未列出各材料的完整牌號、HDT 試驗負荷、試片製作方向或測試標準,因此這些數值只能作為原文的比較資料,不能直接視為所有品牌線材的規格或連續使用溫度上限。
原稿第一個表格的「耐熱性(Tg)」欄,在 PEEK 這一列實際填入的是 HDT,並非 Tg。兩者代表不同的熱特性,不能互換;此處保留原稿數值,並在對應儲存格標示。
| 線材 | 耐熱性(原稿主要列 Tg) | HDT(受載條件下) | 噴嘴溫度 | 熱床溫度 | 列印難度 | 成本/價格等級 | 常見用途 |
|---|---|---|---|---|---|---|---|
| PLA+ | 約 60–65°C(Tg) | 約 55°C | 200–220°C | 50–60°C | 容易 | 低 | 裝飾品、低負載零件 |
| PETG | 約 80–85°C(Tg) | 約 70°C | 230–250°C | 70–85°C | 中等 | 低至中等 | 電子設備外殼、機械外殼 |
| ABS | 約 100°C(Tg) | 約 90°C | 230–250°C | 90–110°C | 中等至困難,需要封閉式腔體 | 低至中等 | 汽車與家電零件 |
| 聚碳酸酯(PC) | 約 110–130°C(原稿標為 Tg) | 約 125–130°C | 260–310°C | 100–120°C | 困難,封閉式腔體不可或缺 | 中等至高 | 燈具外殼、承重零件 |
| PEEK | 約 250–300°C(原稿此處列的是 HDT) | 約 250°C 以上 | 360–400°C | 120–160°C | 極高,原文限定為工業級設備 | 極高 | 航太、醫療與汽車應用 |
1PLA+:適合低溫環境,容易列印
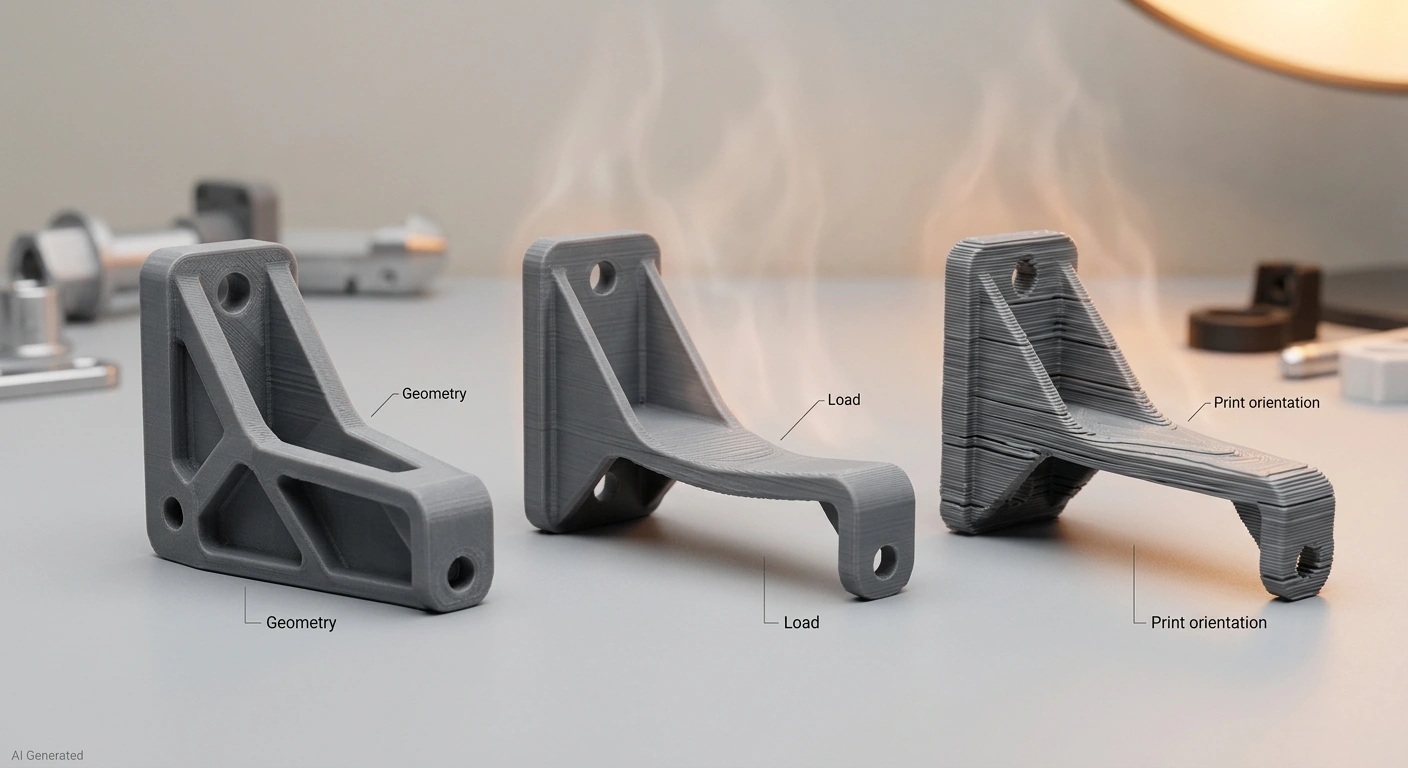
耐熱性:原文將 PLA+ 的耐熱範圍上限描述為約 60°C,並指出它放在高溫車內或電子設備附近時,可能開始變形。若要進一步了解 PLA 能承受多高的溫度,以及 HT-PLA 與退火處理的效果,可以參考PLA 耐溫性指南。
為什麼選它:PLA+ 容易上手,但耐熱性非常有限。它適合重視外觀的模型或基本零件,不適合明顯受熱的用途。常見問題是放在高溫車內或電子設備旁後開始變形。
適用情境:需要快速製作原型或外觀模型,而且零件不會暴露於高溫環境。
2PETG:適合日常用途的進階耐熱選擇
耐熱性:原文列為約 80–85°C。詳細的熱變形資料可參考PETG 耐溫性解析。
為什麼選它:PETG 比 PLA 更耐用,也能更好地應對中等程度的熱環境。部分經認證的特定配方可用於食品接觸用途,並具有良好的耐化學性。
適合用途:
- 電子設備外殼。
- 廚房工具。
- 不受陽光直射的戶外固定件。
適用情境:希望提高耐熱性,但不打算採用完整的工業級列印設備。
譯註:原稿的食品接觸敘述僅限於「部分經認證的配方」,未提供具體牌號、認證內容或成品條件,不能據此判定所有 PETG 列印件都適合接觸食品。
3ABS:兼顧耐熱與耐用性的實用材料
耐熱性:原文列為約 100°C。
為什麼選它:ABS 長期以來都是工程師常用的材料。較高的 Tg 與良好的機械性能,使它適合用於引擎或家電附近的部分零件。
需要注意:列印時會產生氣體排放,而且在沒有封閉式腔體的情況下容易翹曲。
適用情境:功能比外觀更重要,而且願意投入時間調整列印參數。
4聚碳酸酯(PC):高強度、高韌性與耐熱性
耐熱性:原文列為約 110–130°C。
為什麼選它:聚碳酸酯結合耐熱性與抗衝擊強度,十分堅韌,但也對列印條件要求較高,需要較高的噴嘴與熱床溫度,以及封閉式腔體。
應用:
- 燈具外殼。
- 結構支架。
適用情境:零件不只需要承受高溫,也必須承受衝擊。
5PEEK:最耐高溫的 3D 列印線材
耐熱性:原文列為約 250–300°C。
為什麼選它:原文將 PEEK 視為高性能 3D 列印的標竿材料,強調其耐高溫、耐化學品、耐輻射與承受機械應力的能力。
限制:依原稿描述,需要具備 400°C 以上噴嘴與加熱腔體的工業級列印機,並耐心調整參數。
適用情境:原文列舉航太、高階汽車與醫療植入物相關專案。
譯註:「最耐高溫」是原稿的比較用語,並非涵蓋所有材料牌號的排名。原文也在表格中列出 360–400°C 的噴嘴溫度,與本段的「400°C 以上」不一致;兩組數值均予保留,實際設定須核對所選線材與設備。原稿未提供醫療植入級牌號或驗證資料,不能將上述用途視為一般 PEEK 線材可直接用於植入的依據。
兼顧強度與耐用性的耐熱線材
耐熱性經常是最受矚目的指標,但問題在於:一個支架即使能承受 100°C,也可能在受力、掉落或振動時立刻斷裂。如果零件必須同時承受高溫與衝擊,選材時其實是在比較兩種性能:熱穩定性與機械強度。
這也是為什麼有人會搜尋「最耐用的 3D 列印線材」或「兼顧耐熱與強度的最佳線材」,而答案不一定是 Tg 最高的那一種。
同時考慮這兩項性能時,原文對五種材料的比較如下:
| 線材 | 耐熱指標(Tg/HDT) | 典型拉伸強度 | 抗衝擊性/韌性 | 適合用途:受熱與承載 |
|---|---|---|---|---|
| PLA+ | 約 60–65°C(Tg) | 約 45–60 MPa | 低,較脆 | 僅適合低負載、低溫用途 |
| PETG | 約 80–85°C(Tg) | 約 50–55 MPa | 中等至高,具有韌性與些微撓性 | 外殼、中等受力零件 |
| ABS | 約 100°C(Tg) | 約 40–50 MPa | 中等,比 PLA 更有韌性 | 功能性零件、引擎室用途;列印需要封閉式腔體 |
| 聚碳酸酯(PC) | 約 110–130°C;HDT 約 125°C | 約 60–70 MPa | 非常高 | 承重、承受衝擊且會受熱的零件 |
| PEEK | 約 250–300°C(HDT) | 約 90–100 MPa | 非常高 | 極端環境、需要認證的零件 |
以上為原文列出的常見配方參考範圍,會因品牌與添加物而有所不同。
兼顧韌性與耐熱的三種主力材料
PEEK
原文將 PEEK 列為這兩項性能的領先選擇:HDT 約 250–300°C,拉伸強度約 90–100 MPa,並具有優異的耐疲勞與抗衝擊能力,主要面向航太與醫療等應用。
聚碳酸酯(PC)
PC 是製作高強度、具熱穩定性零件的實用選項。原文列出的耐熱範圍約為 110–130°C,並指出它在桌上型設備可處理的線材中,具有出色的抗衝擊能力。適合會受熱的支架、治具與防護蓋。
ABS
ABS 具有良好的韌性與約 100°C 的 Tg,列印難度又低於 PC。當功能比表面外觀更重要時,它是具有成本效益的選擇。
PETG
PETG 位於中間地帶:比 PLA+ 更有韌性,耐熱能力也略高,並具有足以吸收碰撞的撓性。不過,原文指出,在持續受載時,它會比 ABS 或 PC 更早出現潛變與軟化。PLA+ 在這項比較中較弱,雖然帳面拉伸強度不差,但較脆且耐熱有限,不適合靠近熱源的承重用途。
希望提高剛性,又不想直接升級到 PEEK?原文建議考慮 PC-CF、PA-CF(碳纖維尼龍)與 PEEK-CF 等碳纖維強化配方,以提高模數與熱變形溫度,同時降低翹曲,適用於靠近熱源的承重支架。這類材料需要耐磨的硬化鋼噴嘴;相關資訊可參考3D 列印噴嘴選擇指南。
沒有封閉式腔體時,哪種線材最強?
如果無法使用封閉式腔體,原文將 PETG 視為兼顧強度與耐熱性的實用選擇上限。ABS 與 PC 需要封閉式腔體,才能取得良好的列印品質與預期強度;PEEK 則被歸類為工業級設備使用的材料。
因此,原文的選擇方向是:沒有封閉式腔體時選 PETG;需要更高性能時,則使用具備封閉式腔體的設備列印 ABS/PC,或將 PEEK 等材料交由工業級設備製作。
原文的選型經驗法則:耐熱與高強度,而且預算不受限,可評估 PEEK 或 PC;希望以桌上型設備兼顧耐熱、強度與成本,則選擇搭配封閉式腔體的 ABS;需要中等負載、耐熱與容易列印,則選 PETG。對同時受熱與承重的用途,原文不建議使用 PLA+。
五種材料之外:ASA、尼龍與 TPU 的耐熱應用
前述五種材料能涵蓋許多耐熱需求,但不是全部。有時,您需要戶外零件的抗紫外線能力、墊片的彈性,或是不同的韌性與重量組合。這時就可以考慮 ASA、尼龍與 TPU,這些材料同樣具備一定的耐熱能力,卻不一定出現在常見的「前五名」比較中。
| 材料 | 耐熱性(原文參考值) | 主要特色 | 注意事項 | 適合用途 |
|---|---|---|---|---|
| ASA | HDT 約 95°C;Tg 約 100°C | 抗紫外線,性能類似 ABS | 需要封閉式腔體,以取得良好的列印品質 | 戶外、日曬且會受熱的零件 |
| 尼龍(PA) | Tg 約 70–80°C;退火後 HDT 最高約 90°C | 韌性與強度優異 | 容易吸濕,需要乾燥箱,且易翹曲 | 齒輪、軸承、會受熱的承重零件 |
| TPU,包括耐高溫牌號 | 一般牌號約 80°C;耐高溫牌號約 120–140°C | 柔軟、可吸收衝擊 | 在陽光直射的高溫車內可能軟化 | 墊片、防塵套、密封件、減振零件 |
| 陶瓷 | 燒成後非常耐高溫,原文列為 1000°C 以上 | 耐火、耐熱 | 較脆,未燒成的生坯尤其脆弱 | 鑄造、窯爐與特殊原型 |
1ASA:具抗紫外線能力的 ABS 近親
ASA(丙烯腈-苯乙烯-丙烯酸酯)的列印方式與 ABS 相近,但增加了 ABS 較欠缺的戶外耐用性。原文列出的熱變形溫度約為 95°C,耐熱表現與 ABS 相近,同時能更好地應對陽光曝曬。
原文指出,ABS 與 PETG 在長期曝曬後可能粉化或龜裂,而 ASA 更適合必須放在戶外或陽光直射處的耐熱零件,例如燈具外殼、外部飾件與感測器固定座。它是常見前五種材料清單之外,值得考慮的選項;如同 ABS,列印時也需要封閉式腔體。
2尼龍(PA):高韌性、高強度,也能承受一定熱量
原文將尼龍的耐熱性描述為中等,Tg 約 70–80°C,退火後 HDT 可接近 90°C。不過,它真正吸引人的地方是機械性能:強度高、耐疲勞,並具有自潤滑特性。
因此,尼龍適合齒輪、軸承接觸面,以及會受熱並承受負載的功能性零件。主要限制是水分:尼龍容易吸濕,因此需要乾燥,列印時也應從乾燥箱供料,而且翹曲程度通常高於日常使用的線材。碳纖維尼龍(PA-CF)可進一步提高剛性,用於熱源附近的支架。
3TPU:兼顧彈性與耐熱,以及「放在車內會熔化嗎?」
原文將一般 TPU 的開始軟化溫度描述為約 80°C,專門設計的耐高溫 TPU 線材,則可將使用範圍提高至 120–140°C。
那麼,TPU 放在車內會熔化嗎?這取決於位置。一般 TPU 零件若放在受到烈日曝曬的儀表板上,可能因局部溫度超出其能力而變形。
另一方面,原文也將 TPU 列為引擎室內墊片、防塵套或減振固定件的選項,著重於它能彎曲、吸收衝擊,而不是直接斷裂的特性,適合需要彈性且不受陽光直射的溫熱環境。
譯註:原稿沒有提供 TPU 的完整牌號、承載條件、接觸介質與實際引擎室溫度,因此本段用途不能直接套用到所有 TPU 線材。
4陶瓷:特殊的極高溫選項
陶瓷線材列印後的生坯較脆弱,經過燒成後才形成耐高溫零件。原文將其耐熱能力描述為遠高於 1000°C,可用於窯爐零件、鑄造模型與特殊原型。它不是日常列印的通用材料,但在其他材料無法承受所需溫度時,是值得了解的選項。
何時應考慮前五種材料之外的選項?
需要抗紫外線與耐熱性 → ASA。
需要強度、一定耐熱性與低摩擦 → 尼龍。
需要彈性與耐熱密封用途 → TPU。
需要耐火、極高溫用途 → 陶瓷。
應用案例:當熱量超出設計承受範圍
無法維持形狀的義式咖啡機外殼
一位正在開發小量生產義式咖啡機外殼的產品設計師,原本以為 PETG 就能滿足需求。列印件外觀完好,組裝尺寸也精準吻合;但機器組裝完成、運轉一小時後,頂板開始翹曲,通風口也略微下垂。材料雖然沒有熔化,卻已無法維持原本功能。
在 PETG 與 ABS 之間反覆試驗後,這位設計師轉而考慮 PC。新的問題是,他的桌上型列印機無法維持所需的高溫與穩定腔體環境,因而難以製作出品質良好、能實際使用的零件。
依原稿案例敘述,他聯絡 JLC3DP,希望透過工業級設備製作 PC 外殼;同一句話也提到使用「最佳耐熱樹脂」。最終列印件不只具有熱穩定性,機械韌性也超出預期,足以承受反覆組裝與偶爾接觸蒸氣。原文表示,此後他將高溫零件交由 JLC3DP 製作,期待材料性能與尺寸公差能直接滿足生產需求。
譯註:原稿在同一案例中同時使用「PC」與「耐熱樹脂」,卻未提供材料牌號或實際製程,無法確認最終採用哪一種材料。上述成果保留為原稿的案例敘述,不據此推定某項材料服務已完成驗證或目前一定可供應。
引擎蓋下:當「溫熱」代表超過 100°C
咖啡機外殼並不是原文唯一的例子。另一位創客為汽車引擎室列印了一個小夾具,結果經過一週的反覆熱循環後,看著它慢慢彎成香蕉狀。
在這個案例中,PLA 一開始就不在考慮範圍內;PETG 在引擎附近軟化,而 ABS 則是在使用封閉式腔體列印後才維持住形狀。
對需要達到生產品質的汽車零件或高溫車內零件,原文將 PC,以及更極端條件下的 PEEK,列為更合適的選擇,並以此說明為何這類零件經常交由工業級設備製作,而不是使用一般桌上型設備。
陽光下:紫外線是容易被忽略的破壞因素
戶外零件出問題時,熱量經常被視為主要原因,但紫外線同樣可能造成破壞。原文描述,一位創客以 PETG 製作屋頂感測器固定座,原本已考慮溫度,卻在一個夏季的直接曝曬後,看見零件粉化、褪色並出現裂痕。
解決方法不是只選擇耐熱溫度更高的材料,而是改用具有抗紫外線能力的材料。原文以 HDT 約 95°C 的 ASA 為例,說明它能兼顧陽光曝曬與熱環境,並將其列入前五種材料之外的耐熱選項。
若要進一步比較 ASA 等耐候材料,可以參考戶外使用的最佳 3D 列印線材指南。
無論是廚房電器、電子設備外殼,還是引擎室支架,失效零件往往就是最靠近熱源的那些;至於戶外用途,紫外線則是許多人直到出現問題後,才想起來需要考慮的因素。
有時候,問題不在設計,而在線材。選對材料,搭配合適的設備,就能減少反覆試驗所花的時間。
從受熱變形,走向更可靠的功能零件。當您需要耐用零件時,不必將所有時間都投入線材試驗。上傳設計檔案,取得即時報價,並確認適合專案耐熱與耐候需求的材料及製程。
常見問題:耐熱 3D 列印線材
問:哪一種 3D 列印線材最耐高溫?
原文將 PEEK 與 PEI(例如 ULTEM)列為高耐熱選項,並表示可承受最高 300°C 或更高的溫度。
譯註:原稿未說明這個溫度是 Tg、HDT、短時間耐熱條件,還是連續使用溫度,也未提供材料牌號。因此不能將 300°C 直接視為所有 PEEK 或 PEI 列印件的可用溫度上限。
問:可以用 Ender 3 列印聚碳酸酯或 PEEK 嗎?
原文的回答是難以有效完成。PC 需要封閉式腔體與較高列印溫度;PEEK 則需要具備 400°C 以上噴嘴與加熱腔體的工業級設備。
譯註:原稿沒有指定 Ender 3 的版本或改裝配置;PEEK 溫度敘述也與前方表格不同,實際設備能力與材料設定仍需分別確認。
問:PETG 的耐熱性足以用於汽車內裝嗎?
原文認為,陰影處的部分用途可以考慮 PETG,但靠近擋風玻璃或受到充分日曬的零件,可能出現軟化,因此將 ABS 或 PC 列為較穩妥的選項。
問:哪裡可以找到線材耐熱比較表?
本文上方已整理比較表,同時列出原文提供的 Tg 與 HDT,供比較材料的受熱與承載表現,而不只是參考軟化溫度。閱讀時也請留意表格旁的數據說明,尤其是不同指標與測試條件不能直接混用。
問:HT-PLA 或經過退火的 PLA 表現如何?
原文指出,HT-PLA 退火後可達約 100–120°C 的耐熱表現,但處理過程會造成收縮,尺寸結果也比 PC 或 ABS 更難預測。
譯註:原稿未提供這個溫度範圍對應的 HT-PLA 配方、退火條件與測試方法,因此不能套用到所有 PLA 或 PLA+ 線材。
結語:應該選擇哪一種耐熱線材?
剛開始接觸耐熱列印?原文建議從 PETG 著手,在耐熱性與容易列印之間取得平衡。
需要功能性強度與中等耐熱能力?可以評估 ABS 或 PC。
面對極端環境?原文建議考慮 PEEK 或 PEI,但也必須準備好相應的設備與製程條件。
決定材料之前,先問自己:如果零件受熱失效,最嚴重的後果會是什麼?光是這個問題,就可能足以說明為什麼值得升級材料。
希望零件受熱後仍能維持形狀?上傳設計檔案,依實際用途確認材料與列印方案,讓設計更接近可用的成品。
- 部分 3D 列印服務價格 0.30 美元起,支援單件與少量製作;實際價格依材料、尺寸與製程而定。
- 製作交期與新戶優惠,以報價頁面及目前活動條款為準。
活動資訊說明:上圖保留原稿的活動素材。原稿所列的「24 小時交期」與「最高 123 美元新戶優惠券」未作為本版的現行服務承諾;請以實際報價與活動條款為準。
持續學習
五大耐高溫 3D 列印線材比較
當一般線材無法滿足需求時 您為汽車引擎室製作了一個 3D 列印功能性支架。尺寸完全吻合,外觀也很漂亮,結果放在引擎蓋下使用一週後,卻彎成了香蕉的形狀。 這就是低估熱量影響的風險。 無論您正在製作汽車零件、馬達附近的外殼、模具,甚至是廚房用品,選錯線材都可能讓零件受熱後變形、脆化,甚至完全失效。 解決問題的關鍵,就是選擇適合的耐熱 3D 列印線材。 本文將協助您了解這些材料的差異。 本指南依熱變形溫度(HDT)、強度與列印難易度,比較五種常見 3D 列印線材,並延伸介紹 ASA、尼龍與 TPU,讓您更有依據地選材,而不是一味追求更高的列印溫度;也可以交由 JLC3DP,依專案需求評估具有熱穩定性的列印材料。 想減少反覆試錯? 將設計上傳至 JLC3DP,取得符合耐熱需求的 3D 列印報價。 立即取得報價 選擇耐熱線材時應注意哪些特性? 比較耐熱 3D 列印材料時,應留意以下幾項關鍵特性: 熱變形溫度(HDT)或玻璃轉移溫度(Tg):原文以這兩項指標評估材料在開始軟化或受載變形前,可承受的溫度範圍。 機械強度,包括拉伸與彎曲強度:決定零件在較高溫度與受力條件下,能否維持功能。 列印難易度,包括熱床溫度......
甚麼是 PEEK 線材?高效能 3D 列印完整解析
PEEK(聚醚醚酮)並不是一般的 3D 列印線材。它是工程級熱塑性塑膠中的強大材料,具有可媲美部分金屬的強度、耐化學性、熱穩定性及耐用性。但是,PEEK 真的可以用於 3D 列印嗎?絕對可以,只要你知道如何正確操作。 本指南將介紹甚麼是 PEEK 線材、3D 列印 PEEK 時面對的挑戰、它擅長的應用,以及如何為進階應用做好使用準備。 甚麼是 PEEK 線材? PEEK(聚醚醚酮)是一種半結晶熱塑性聚合物,以以下特性而聞名: a. 高強度及高剛性 b. 出色的耐化學性及耐磨性 c. 優異的耐熱效能(可在高達 260℃ 的環境中持續使用) d. 出色的阻燃性(UL94 V-0 等級) e. 適用於醫療應用的生物相容性 f. 耐輻射及耐水解 簡單而言,用於 3D 列印的 PEEK 線材把工業級效能帶進積層製造領域。它經常用於航太、石油與天然氣、汽車、電子及醫療領域。 憑藉這些特性,PEEK 的機械效能經常被拿來與鋁比較,但它同時具備重量輕及不會腐蝕的優勢。 PEEK 可以用於 3D 列印嗎? 可以,但一般桌面 FDM 列印機無法勝任。 3D 列印 PEEK 線材需要一台高溫 3D 列印機,並能夠: a......
3D 打印機線材會變質嗎?保存期限完整解析
如果你接觸 3D 列印已有一段時間,工作間裡大概也有一個小小的「線材墳場」:用剩一半的線軸、減價時買下的特價線材,還有那卷你曾信誓旦旦會派上用場的螢光綠 PLA。問題是,這些線材究竟可以存放多久,才會開始變質? 部分線材其實相當耐放。例如 PETG 抵抗濕氣的能力,往往比想像中好;PLA 則較容易受到存放環境影響,在潮濕房間裡放置一年後,可能變脆並在送絲時折斷。至於尼龍(Nylon),吸濕速度更快,因此更需要妥善的防潮管理。 本文將說明不同 3D 打印機線材一般可以存放多久、線材變質的常見跡象,以及正確的儲存與乾燥方法,助你判斷舊線材應該繼續使用、嘗試修復,還是更換。 如果你不想自行處理線材狀態與列印參數,也可以交由 JLC3DP 使用經品質管理的材料製作零件,讓你把時間集中在設計本身。 3D 打印機線材會變質嗎? 線材不像食品般印有明確的到期日,但並不代表可以永久保存。許多常見的 3D 列印材料都具有不同程度的吸濕性,會從空氣中吸收水分;當含水量上升,線材的加工表現便可能改變,並直接反映在列印品質上。 a. PLA:PLA 是常見的入門材料,但長期暴露於濕氣、紫外線或高溫下,可能逐漸老化及變脆。......
為甚麼不存在 MJF 線材?粉末與線材原理解說
搜尋者真正想了解甚麼 使用者經常會問:「HP MJF 是否使用線材?」或「MJF 能否列印尼龍線材?」原因是他們希望在 FDM 打印機上取得 Multi Jet Fusion(MJF)的強度與品質。人們搜尋「MJF filament(MJF 線材)」,反映出他們希望以更簡單的方式獲得高階 MJF 材料性能。 需要 MJF 原型製作服務?3D 列印服務專家 JLC3DP 可以協助你把構思變成實物。專業 MJF 列印服務由 1 美元起,並提供快速交期。立即取得報價。 「MJF Filament」是真實存在的產品嗎? 不是,「MJF filament」並不存在。MJF 是粉末床熔融製程,而不是擠出製程。MJF 的核心材料是細小的 PA12 粉末,透過化學及熱能作用逐層熔合。MJF 打印機無法送入實心塑膠線材。 為甚麼粉末技術不能使用線材? 線材與粉末在物理形態上並不相容。FDM 使用實心線材進行擠出,因此成品具有各向異性;MJF 則鋪設細小粉末,再選擇性加熱熔合,因而能產生近各向同性的強度。兩者依據完全相反的工程原理設計。 MJF 粉末與 FDM 線材的運作差異 MJF 打印機不能使用線材,根本原因在於......
甚麼是尼龍材料?快速掌握類型與應用
尼龍 3D 列印:挑戰、解決方案及應用 尼龍列印面對的挑戰 談到 3D 列印時,大多數人都會提到 PLA 或 ABS,但尼龍究竟是甚麼?這種高性能工程聚合物能夠勝任標準塑膠無法應付的應用,但尼龍列印亦會帶來一些挑戰。 最大的問題是尼龍具有極強吸濕性,暴露於空氣後便會直接吸收水分。如果使用受潮線材列印,結果可能十分嚴重: 零件內部形成氣泡 層間黏合力不足,導致強度降低 表面品質不良 忽略濕度控制,通常會造成列印失敗,或令零件表面粗糙且不一致。 以增強尼龍作為解決方案 解決這些問題的成熟方法之一,是使用碳纖維或玻璃纖維增強尼龍。製造商會把短而堅硬的纖維直接混入基礎聚合物,主要優勢包括: 大幅減少翹曲 提高剛度及強度 填充物體積含量最高約 25% 時,仍能保持可預測的列印表現 這種增強方式能保留尼龍理想的工程性能,同時提高列印可靠性。 實際應用案例 了解這些特性後,便能明白尼龍為何仍是製造及先進 3D 列印領域最受信賴的合成聚合物之一。 例如,JLC3DP 製造的精密尼龍零件具有以下特點: 尺寸穩定 堅固耐用 適合功能原型及工業應用 今天要了解尼龍是甚麼,便需要理解它為何仍是製造及先進 3D 列印領域最......
玻璃纖維填充尼龍 3D 列印:2 分鐘快速掌握
甚麼是玻璃纖維填充尼龍? 玻璃纖維填充尼龍是在尼龍基材中加入短切玻璃纖維,而這項增強處理會徹底改變材料承受實際負載時的表現。 在實際生產中,這種增強效果正是零件能否長期保持形狀及公差的關鍵。未增強零件可能逐漸蠕變、撓曲或翹曲,而玻璃纖維填充零件則更能抵抗這些問題。因此,它常用於結構支架、機殼及夾具等需要持續承受熱力、振動或應力而不變形的零件。 在玻璃纖維填充尼龍 3D 列印中,這種材料處於實用的中間位置:它比標準尼龍更堅硬、尺寸更穩定,同時仍比許多金屬替代材料輕巧及容易加工。相同的 GF 尼龍材料邏輯亦適用於不同製造方式:SLS 與 MJF 使用它製造功能性量產零件,注塑成型利用它提高重複性,而 CNC 加工玻璃纖維填充尼龍則適用於剛度比外觀更重要的零件。選擇這種材料是基於實際性能,而不是宣傳噱頭。 塑膠材料中的「GF」代表甚麼? 在塑膠材料中,GF 是 Glass Fiber(玻璃纖維)的縮寫。加入玻璃纖維可以提高剛度、強度及尺寸穩定性。纖維會限制尼龍分子鏈的移動,直接減少撓曲及長期變形。 在玻璃纖維填充尼龍 3D 列印中,這種差異會立即顯現。 為甚麼要使用這種材料? 使用玻璃纖維填充尼龍時,零......