2026 年鈦金屬 3D 列印成本:價格、影響因素與省錢方法
2 分鐘
- 前言
- 3D 列印鈦金屬需要多少費用?
- 鈦金屬 3D 列印成本究竟如何計算?
- 鈦金屬增材製造成本分析
- 哪些因素會推高鈦金屬增材製造成本?
- 鈦金屬 3D 列印成本實例
- 為甚麼鈦金屬零件的價格可能是 80 美元,也可能是 300 美元?
- 如何將鈦金屬 3D 列印成本降低 30%–50%
- 鈦金屬 3D 列印規格
- 鈦金屬零件 3D 列印成本常見問題
重點摘要
- 2026 年價格基準:鈦金屬 3D 列印通常每 cm³ 成本為 5–20 美元。雖然原料粉末約為每公斤 300–600 美元,但主要成本來自機台時間。
- 時間比重量更重要:機台運行時間佔成本的 40%–70%,後處理則佔 20%–50%。高而實心的零件,成本往往高於相同重量但結構複雜的輕量化晶格零件。
- 透過設計節省成本:採用中空設計、拓撲最佳化,以及調整零件方向以降低 Z 軸高度與支撐,可節省 30%–50% 的成本。
- 批量提升效益:在同一次成形中排入多個零件,可將設定與保護氣氛等固定成本分攤至更多零件,使單件成本降低 20%–50%。
前言
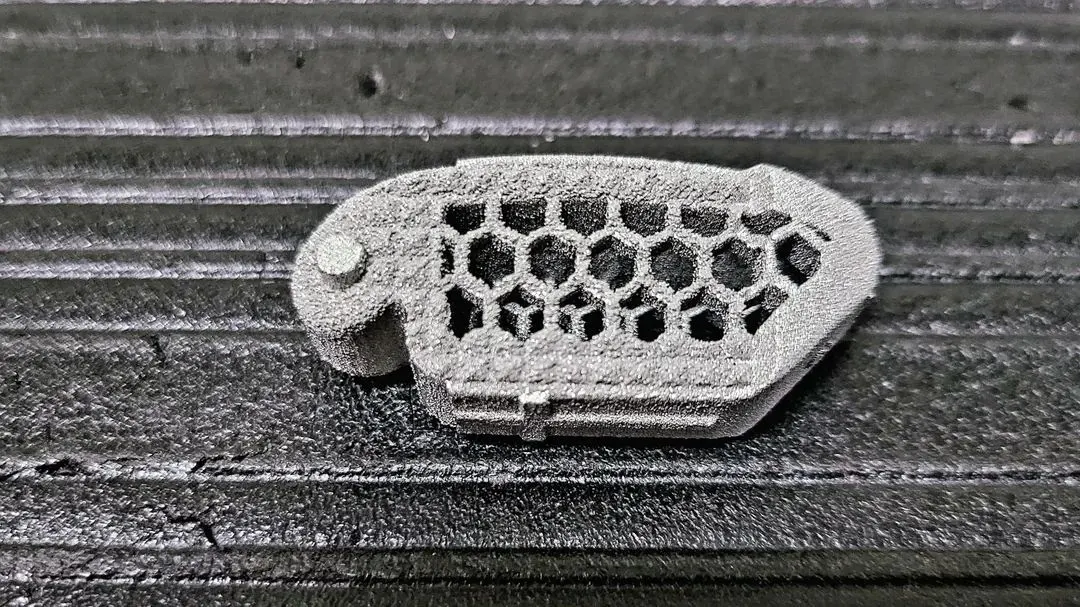
(圖片來源:Reddit)
鈦金屬聽起來很昂貴,但實際情況需要更具體地分析。
你真正支付的並不只是金屬本身,而是使用雷射逐層加工鈦金屬、同時避免缺陷所需的技術與時間。鈦金屬增材製造的成本正是由此累積而來。
因此,如果你一直想知道「3D 列印鈦金屬需要多少費用?」,先給你一個簡明答案。
2026 年,鈦金屬 3D 列印成本通常為每 cm³ 5–20 美元。若為高階航太或醫療零件,因認證與後處理要求較高,成本可能超出此範圍。
這個區間涵蓋大多數使用 Ti6Al4V(Grade 5)的 SLM 鈦金屬 3D 列印與 DMLS 鈦金屬列印情境。
簡單零件通常較實惠,因為所需工程設計較少,列印成功率也較高。相反,晶格結構或內部流道等複雜幾何形狀需要較慢的列印速度與更密集的後處理,因此會推高價格。若要控制成本,批量成形十分重要。充分利用成形平台空間,可將設定與材料管理成本分攤至更多零件,從而降低小批量生產的單件成本。
換一種方式計算,3D 列印用鈦粉末的價格通常為每公斤 300–600 美元,實際價格取決於供應商、粒徑分佈與認證等級,但這只佔最終價格的一小部分。
真正的主要成本來源是機台時間。
如果你需要準確報價,而非概略估算,可將 CAD 檔案上傳至 JLC3DP,系統會根據幾何形狀與材料即時提供價格。
| 影響因素 | 2026 年典型範圍 | 代表意義 |
|---|---|---|
| 每 cm³ 成本 | 5–20 美元 | 大多數鈦金屬 3D 列印的基礎價格 |
| 材料(Ti6Al4V) | 約 300–600 美元/kg | 粉末價格相對穩定,但並非主要成本來源 |
| 機台時間 | 佔成本 40%–70% | 雷射曝光時間與整體成形時長 |
| 後處理 | 佔成本 20%–50% | 移除支撐、熱處理與表面精加工 |
| 批量規模影響 | 降低 20%–50% | 批量越大,單件成本越低 |
3D 列印鈦金屬需要多少費用?
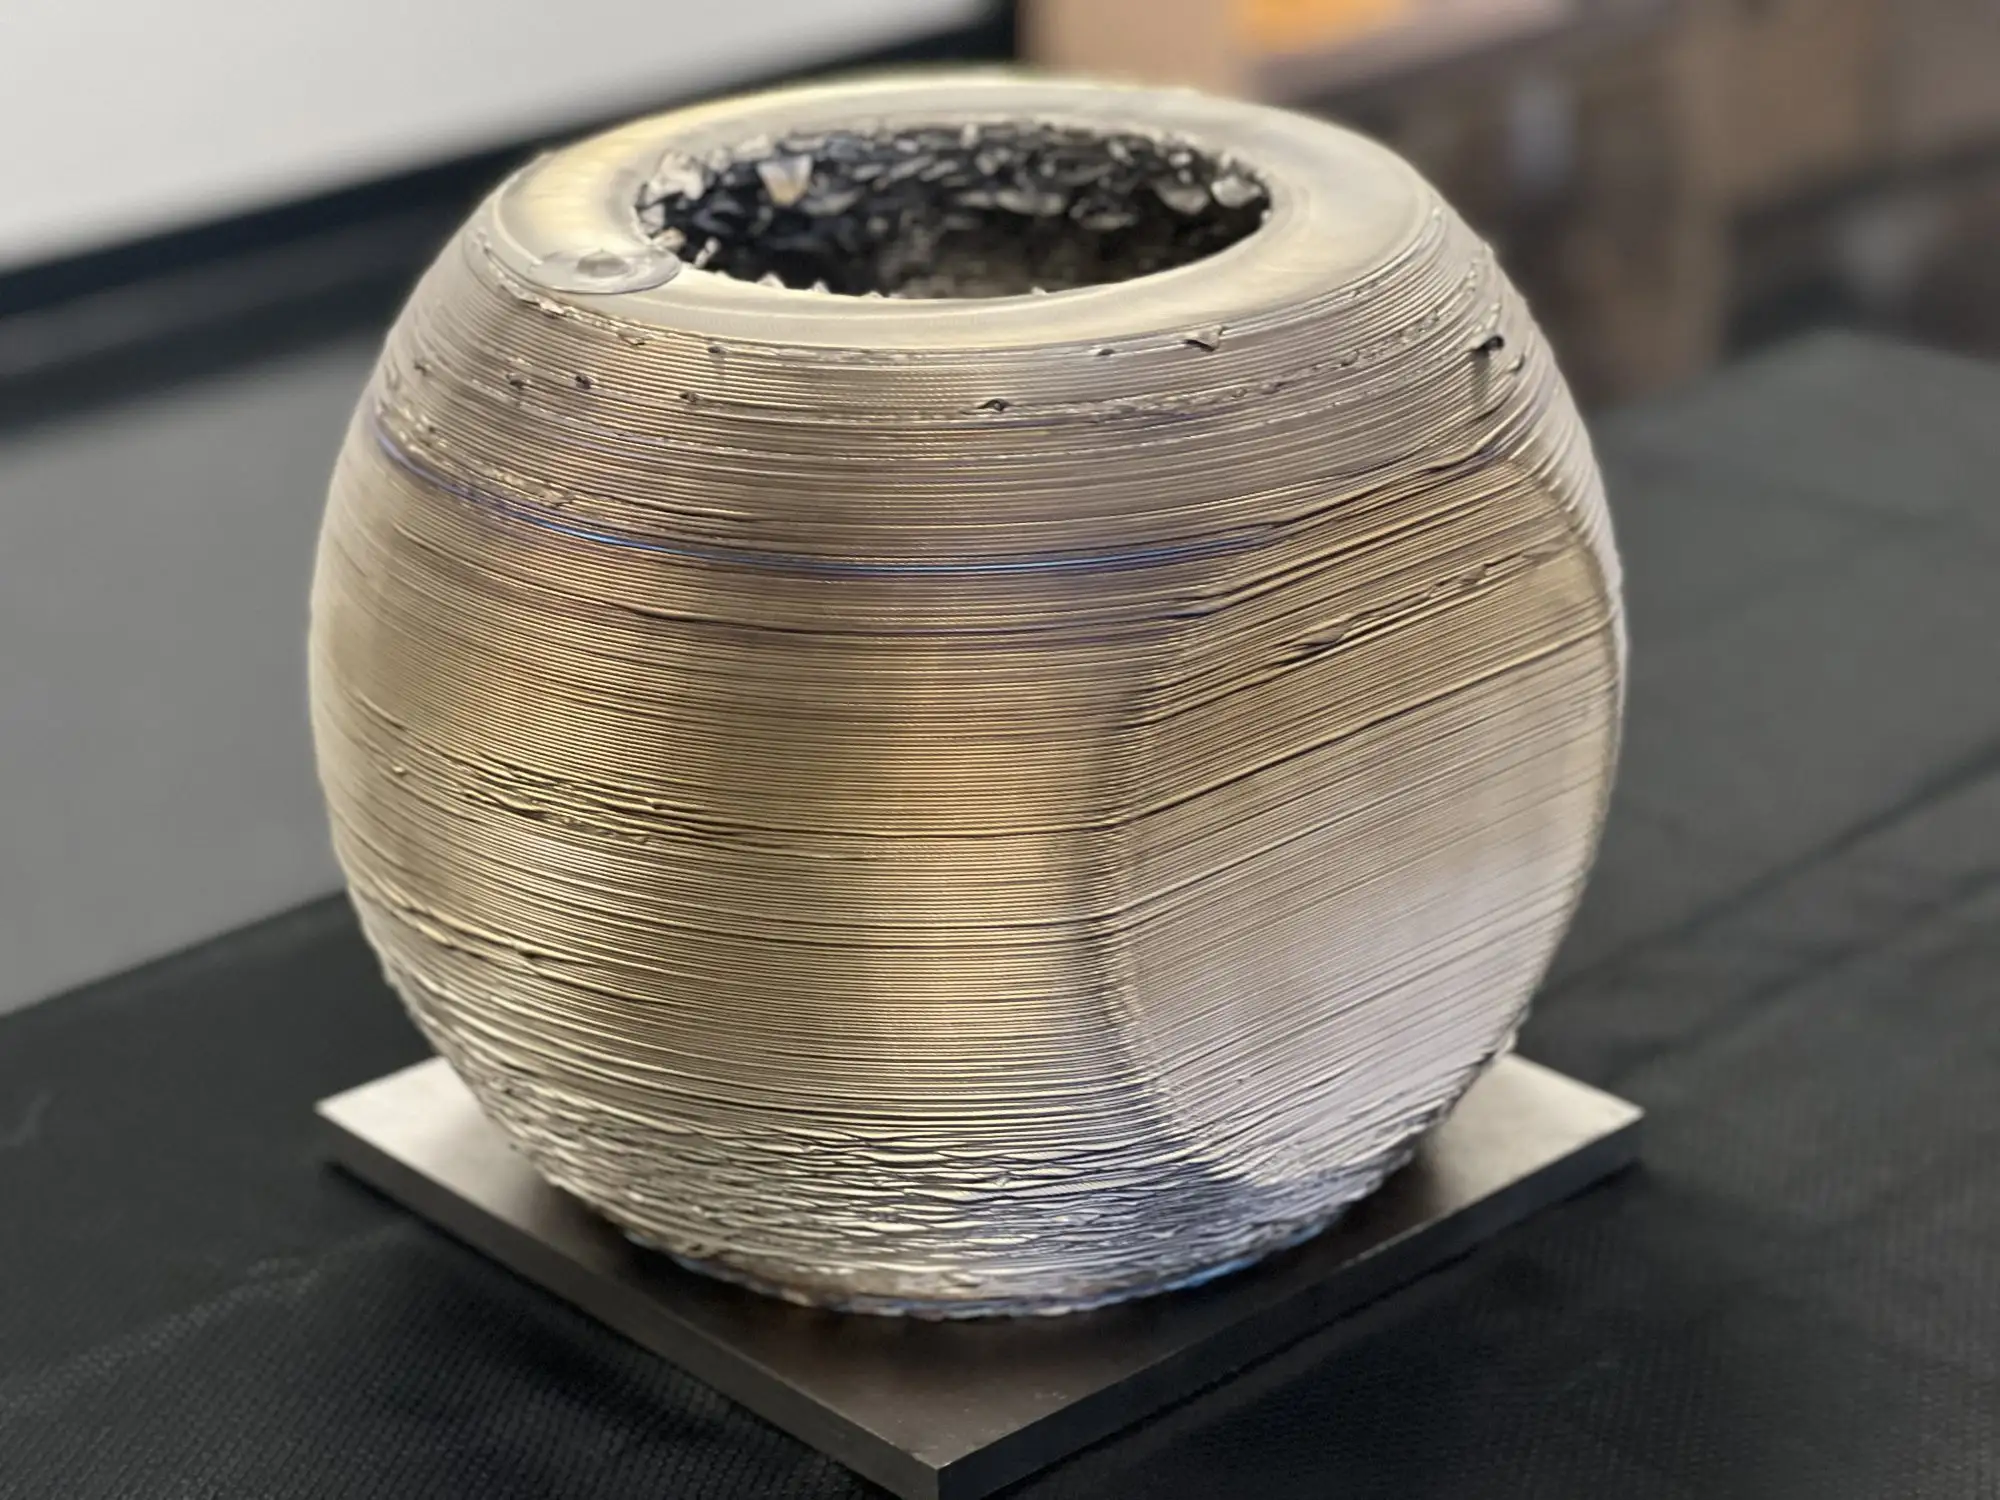
(圖片來源:Meld)
如果你正在估算鈦金屬增材製造成本,僅憑尺寸無法掌握完整情況。即使兩個零件的外形尺寸相同,也可能因幾何形狀、支撐結構及表面處理不同,而落在完全不同的價格區間。
不過,仍有一些可靠的價格基準可供快速估算。
不同零件類型的鈦金屬 3D 列印典型價格
| 零件類型 | 典型尺寸 | 預估成本(美元) |
|---|---|---|
| 小型支架 | 30 × 20 × 10 mm | 80–150 美元 |
| 功能性零件 | 約 100 mm 尺度 | 200–600 美元 |
| 複雜晶格結構 | 高複雜度 | 500 美元以上 |
幾何形狀簡單時,鈦金屬 3D 列印成本會接近價格區間的低端。一旦加入內部流道、晶格結構或嚴格公差,鈦金屬零件的 3D 列印成本便會迅速上升。
這也是 SLM 鈦金屬 3D 列印成本與 DMLS 鈦金屬列印成本開始偏離基礎估算的地方。支撐越多、成形時間越長、後處理越複雜,價格就越高。
若使用大多數工業應用的標準材料 Ti6Al4V,其 3D 列印成本通常接近上述範圍。Ti6Al4V Grade 5 的鈦金屬 3D 列印價格也大致相同,因為兩者實質上是同一種材料。
在小批量鈦金屬 3D 列印中,將多個零件安排於同一次成形,可顯著降低單件價格。這是在不變更設計的情況下,實現經濟型鈦金屬 3D 列印最簡單的方法之一。
如果你需要零件的準確價格,最快的方法是取得鈦金屬 3D 列印線上報價。幾何形狀對成本的影響太大,不能只依賴粗略估算。
鈦金屬 3D 列印成本究竟如何計算?
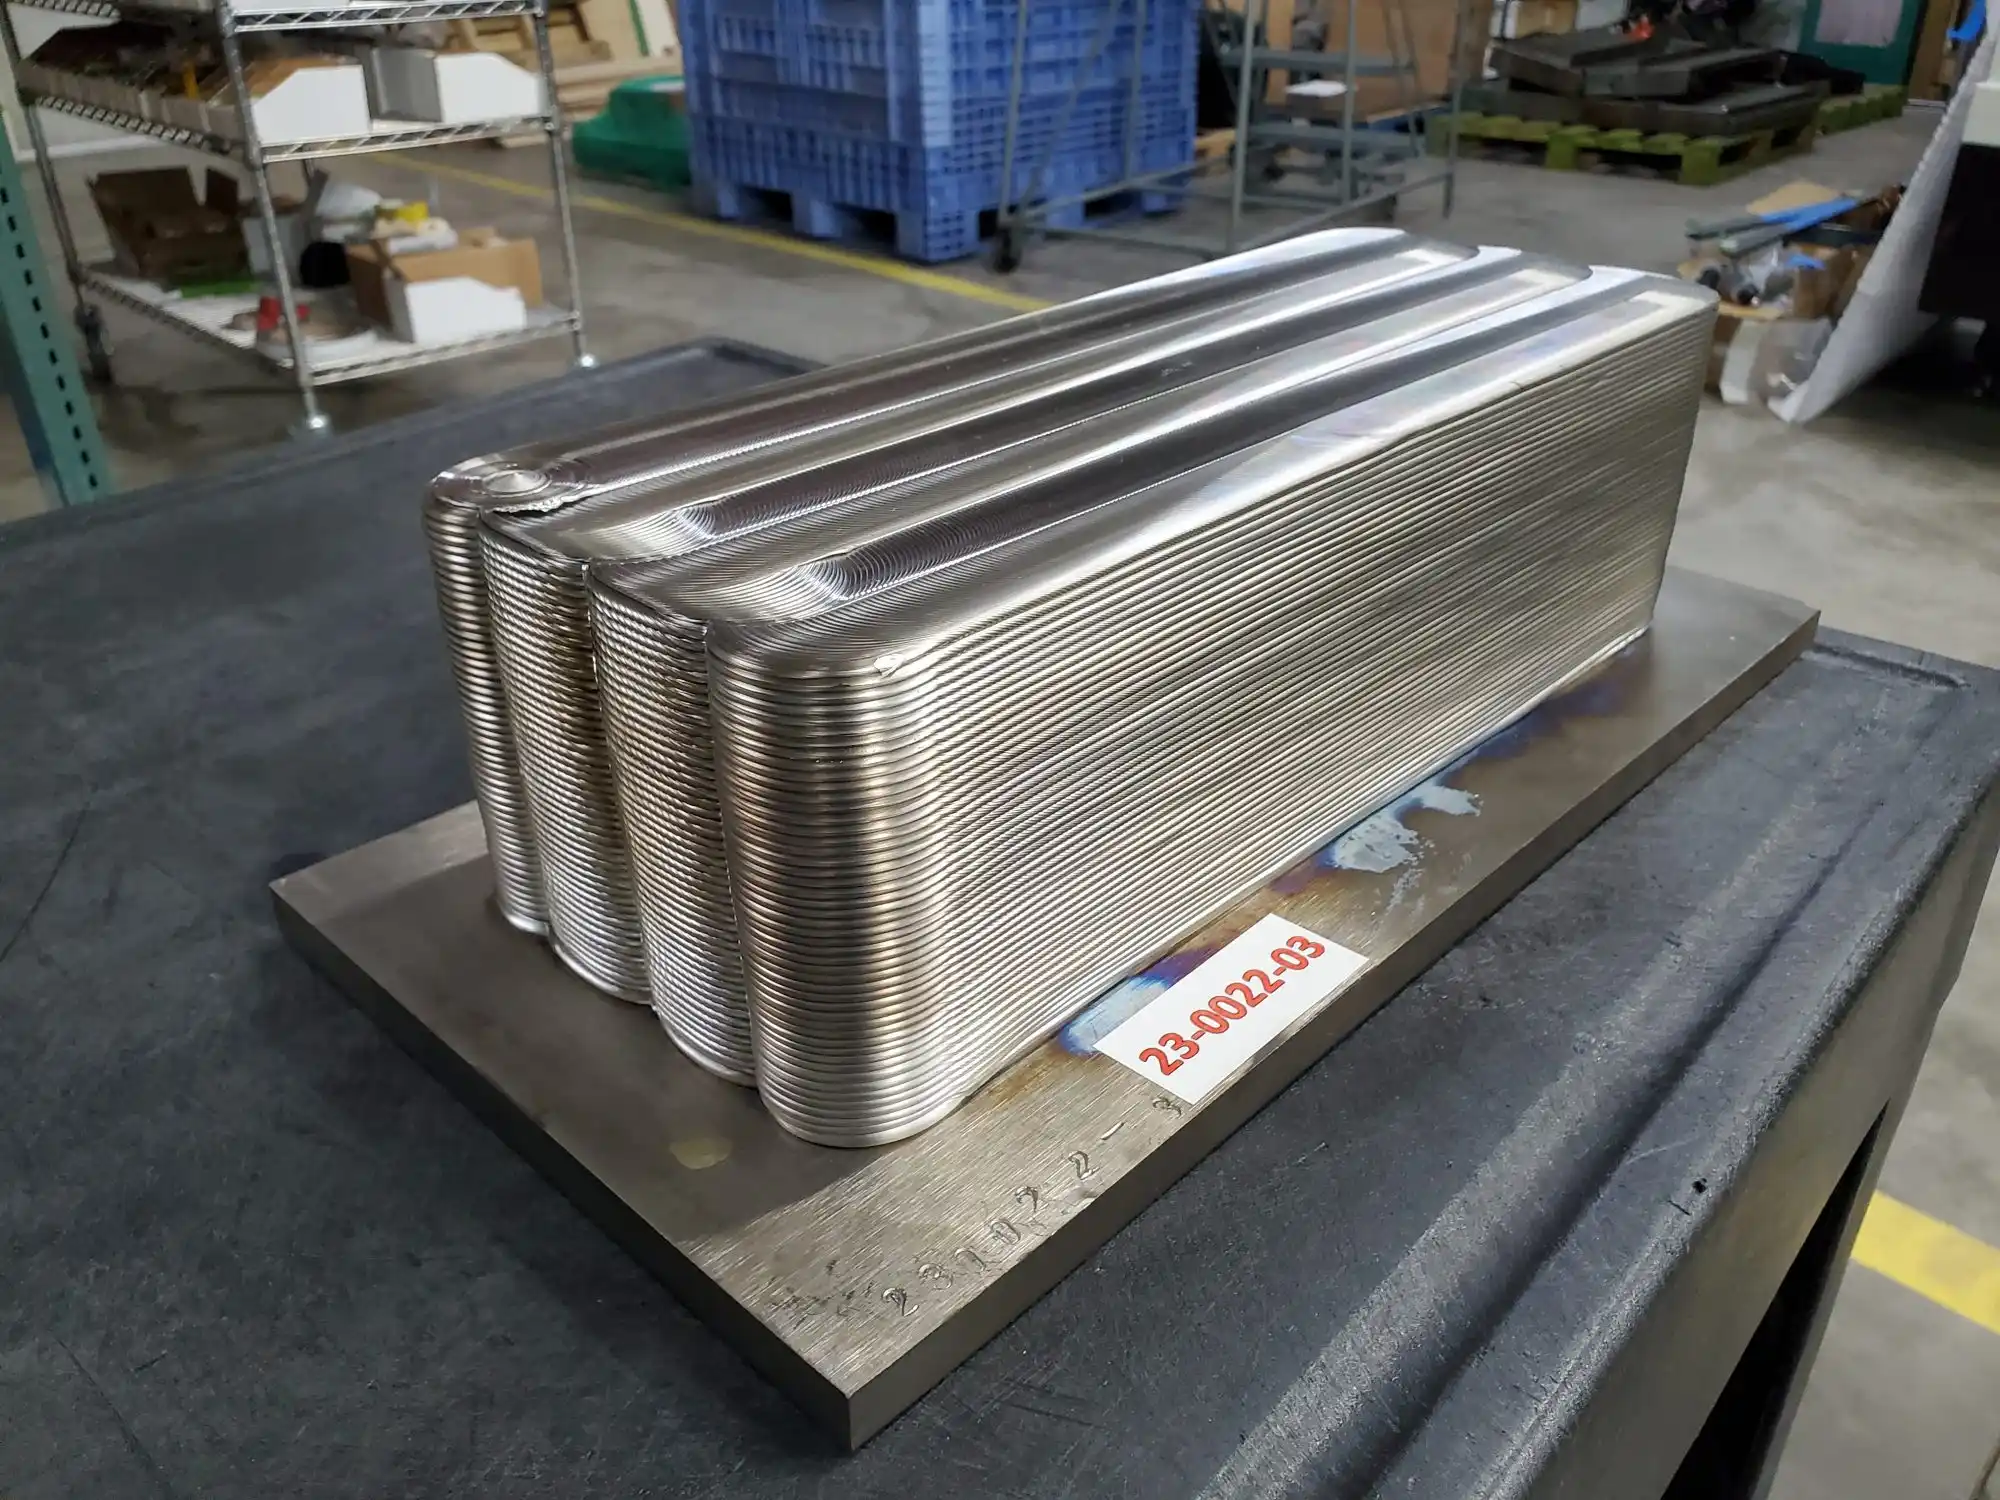
(圖片來源:Meld)
若要了解鈦金屬列印的定價方式,必須跳脫傳統的「每克單價」思維。在粉末床熔融(SLM/DMLS)製程中,你支付的不只是金屬材料,還包括處理活性金屬所需的機台運行時間與受控環境。
- 機台每小時費率:這是最主要的成本來源,通常佔報價的 40%–70%。高階工業級列印機需要龐大的資本投入,因此雷射工作的每一秒,以及鋪粉臂移動的每一刻,都會計入零件成本。
- 氣氛控制:鈦金屬具有高度活性。成形腔必須抽真空置換,並充入高純度氬氣,將氧氣濃度維持在 100 ppm 以下。每次成形都需要負擔維持此惰性環境的固定成本。
- 支撐結構與人工:鈦金屬在冷卻期間會產生極大的內應力,因此需要堅固的支撐結構,將零件固定於成形平台。由於鈦金屬非常堅硬,透過人工研磨或放電加工(EDM)移除支撐既耗費人力,成本也高。
- 材料損耗與重新認證:並非所有未使用的粉末都能回收。鈦粉末會隨時間氧化,因此篩分、檢測,以及將回收粉末與新粉末混合的成本,都會計入最終服務價格。
從整體來看,鈦金屬列印的定價方式與更廣泛的金屬增材製造成本相似:主導成本的是機台時間、粉末處理與後處理,而非只有原材料。
鈦金屬增材製造成本分析
查看報價時,人們很容易認為最大的成本來自金屬本身,但事實並非如此。
大部分鈦金屬 3D 列印成本來自機台時間,以及零件列印完成後的各項處理。
以下是 2026 年鈦金屬零件 3D 列印成本的典型組成:
| 成本項目 | 佔總成本比例 | 實際支付的項目 |
|---|---|---|
| 機台時間(SLM/DMLS) | 40%–70% | 雷射曝光、成形時長與受控環境 |
| 後處理 | 20%–50% | 移除支撐、熱處理與表面精加工 |
| 材料(Ti6Al4V) | 10%–30% | 粉末消耗與回收損耗 |
| 人工與操作 | 5%–15% | 設定、監控、取件與清潔 |
| 設定與間接成本 | 5%–10% | 成形準備、機台校準與品質控制 |
這些數據實際代表甚麼?
機台時間是 SLM 鈦金屬 3D 列印成本及 DMLS 鈦金屬列印成本的主要來源。如果零件較高或需要較長的雷射曝光時間,價格便會迅速上升。
後處理是第二大成本來源。複雜的支撐或嚴格的表面要求,可能令鈦金屬 3D 列印服務成本遠高於預期。
材料價格看起來很高,尤其是 Ti6Al4V 3D 列印或 Grade 5 鈦金屬 3D 列印,但通常不是報價昂貴的主要原因。
大多數人會在哪裡算錯?
估算鈦金屬 3D 列印成本時,許多人只關注重量。實際上,成本結構會隨設計而改變:
- 大型實心零件:材料成本是重要因素。雷射必須對大面積進行密集的填充掃描,不僅消耗更多粉末,也需要更多機台時間。
- 複雜的輕量化零件:機台時間與後處理佔主導地位。精細晶格的重量可能更低,但需要複雜的雷射掃描路徑,以及耗費人力的支撐移除工作。
2026 年的重要原則
時間 > 材料;幾何形狀 > 重量。
即使兩個零件的重量相同,也可能因列印複雜度不同而出現極大的價格差異。
哪些因素會推高鈦金屬增材製造成本?
了解固定成本後,你可以利用以下四項設計調整,直接影響並降低最終報價。
1. Z 軸高度:不易察覺的成本來源
在 3D 列印中,高度代表層數。即使零件輕薄,若以垂直方向列印,也會因增加鋪粉循環次數與整體成形時間而變得昂貴。
- 最佳化建議:在可行的情況下將零件平放,以降低 Z 軸高度與「機台時間成本」。
2. 掃描面積(雷射曝光時間)
雷射不在乎零件有多重,而在乎需要移動多遠。實心塊要求雷射在整個表面進行密集的填充掃描;晶格結構則只需快速掃描框架節點。
- 最佳化建議:善用「複雜度近乎免費」的優勢,將厚重的實心區域改為中空殼體或經拓撲最佳化的肋條結構。
3. 懸垂角度與支撐體積
任何相對於成形平台小於 45° 的特徵通常都需要支撐。在鈦金屬列印中,更多支撐不僅代表浪費更多材料,也意味著額外數小時的後處理人工。
- 最佳化建議:採用自支撐角度(45° 或以上)進行設計,避免使用犧牲性支撐結構。
4. 排版效率(批量成形)
只列印一個零件時,該零件必須獨自承擔全部機台設定與氣體置換成本。
- 最佳化建議:在同一次成形中批量安排多個零件,可將固定設定成本分攤至更多單位,顯著降低小批量生產的單件成本。
快速比較:設計對成本的影響
| 設計調整項目 | 高成本做法 | 低成本做法 | 潛在節省幅度 |
|---|---|---|---|
| 內部幾何形狀 | 實心/過度設計 | 晶格/拓撲最佳化 | 30%–50% |
| 擺放方向 | 垂直(Z 軸較高) | 水平(Z 軸較低) | 20%–40% |
| 支撐策略 | 陡峭懸垂(<45°) | 自支撐角度 | 15%–25% |
| 生產規模 | 單件原型 | 批量/嵌套排版成形 | 20%–50% |
鈦金屬 3D 列印成本實例
只有了解細微的設計變更如何影響實際報價,才能真正掌握鈦金屬 3D 列印成本。
案例 A:依據典型產業基準的航太支架
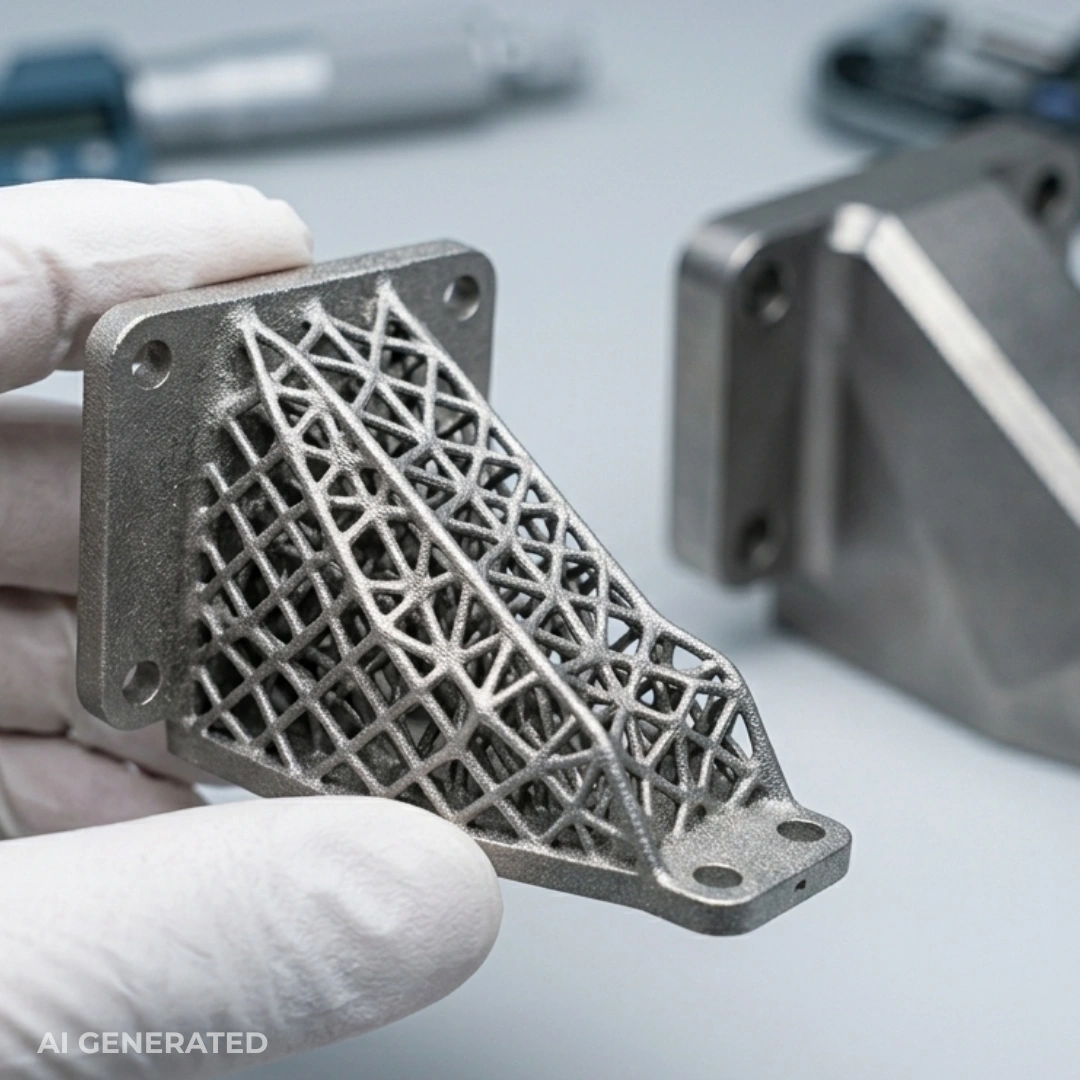
減輕重量可直接降低材料用量與雷射時間,這正是增材製造開始勝過機械加工的地方。
原始設計(傳統機加工思維):
採用實心 Ti6Al4V 支架,為安全而過度設計。這種設計容易加工,但重量高,並不適合增材製造。
- 體積:約 65 cm³
- 成形高度:中等
- 支撐:少量
- 預估鈦金屬 3D 列印價格:約 320 美元
最佳化設計(增材製造思維):
採用內部空腔與加強肋的拓撲最佳化支架。在承受相同負載的情況下,材料更少、掃描時間更短。
- 體積:約 38 cm³
- 成形高度:不變
- 支撐:相近
- 預估鈦金屬 3D 列印成本:約 190 美元
改變之處:
材料用量減少約 40%,更重要的是,每層的雷射曝光量也隨之下降,進而縮短機台時間。因此,成本降低是實際可實現的,而不只是理論推算。
案例 B:依據典型產業基準的醫療植入物
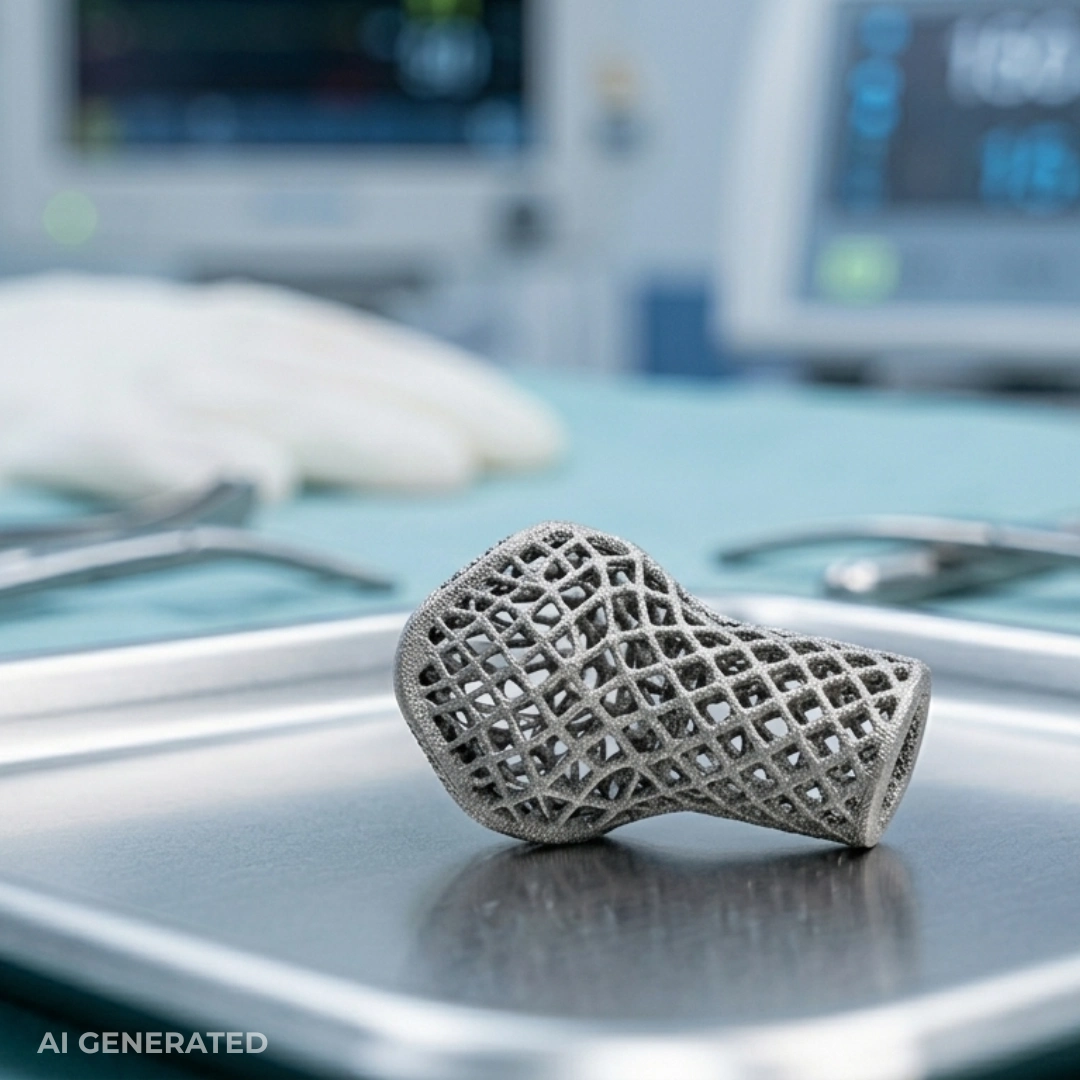
在這類應用中,CNC 加工根本無法與 3D 列印競爭。
原始設計(適用 CNC 加工):
為減材製造而設計的實心植入物幾何形狀。
- 體積:約 25 cm³
- 內部結構:無
- 後處理:機械加工+拋光
- 預估鈦金屬零件 3D 列印成本:約 210 美元
最佳化設計(晶格植入物):
採用有利於骨整合的多孔晶格結構,重量更低,生物性能更佳。
- 體積:約 14 cm³(等效實心體積)
- 內部晶格:結構複雜且完全整合
- 後處理:相近的精加工
- 預估鈦金屬 3D 列印服務成本:約 160 美元
改變之處:
材料用量下降,但更重要的轉變是在成本沒有大幅增加的情況下提升功能。晶格會增加幾何複雜度,卻不會像 CNC 加工一樣顯著推高成本。事實上,這種設計甚至無法透過傳統機械加工實現。
為甚麼鈦金屬零件的價格可能是 80 美元,也可能是 300 美元?
到這裡,規律已經十分明確。成本不會線性變化,而是會直接受到設計決策影響。
| 設計選擇 | 成本影響 |
|---|---|
| 實心塊幾何形狀 | 增加 150% |
| 中空/最佳化結構 | 降低 40% |
| 垂直擺放(Z 軸高度較高) | 增加 30% |
| 平放/最佳化擺放方向 | 降低 25% |
| 需要大量支撐 | 增加 20%–50% |
| 自支撐角度(>45°) | 降低 20% |
| 過厚區段(過度設計) | 增加 15%–30% |
| 均勻壁厚 | 降低 10%–20% |
設計決策對成本的影響大於材料本身。
這正是許多人估算鈦金屬增材製造成本時容易忽略的部分。你選擇的不只是材料,還包括機台能否高效率地製造該幾何形狀。
即使只調整擺放方向或內部結構,也可能令 SLM 鈦金屬 3D 列印成本產生比更換供應商更大的變化。
了解成本因素後,下一步就是為零件選擇合適的製程。你可以進一步閱讀《鈦金屬 3D 列印:技術與應用》,了解不同方法與實際應用如何發展。
如何將鈦金屬 3D 列印成本降低 30%–50%
讀到這裡,你已經知道鈦金屬 3D 列印成本並非固定不變,而是由設計決定。同一個零件只要稍作調整,便可能在不更換材料或供應商的情況下,從 300 美元降至 200 美元以下。
以下方法才是真正能顯著降低成本的關鍵。
將零件中空化是最直接有效的方法。完全實心的模型會迫使機台完整掃描每一層。改用內部蜂巢或晶格結構後,材料用量與雷射曝光時間都會下降。因此在實際生產中,經最佳化的零件通常可令鈦金屬 3D 列印成本降低 30%–40%。
擺放方向是第二項關鍵因素,卻經常被忽略。將高而直立的零件旋轉至平放,可立即減少層數。層數越少,機台時間越短,便能直接降低 SLM 鈦金屬 3D 列印成本。同時,更佳的擺放方向也能減少支撐結構,從而降低常被忽略的後處理人工成本。
零件整合是增材製造明顯勝過 CNC 的另一個領域。如果一項設計由五個獨立零件組成,每個零件都會產生設定、操作與對位成本。將它們整合為單一可列印結構,即可完全省去這些步驟。在小批量生產中,單是這項調整便能大幅改變鈦金屬增材製造成本。
到了 2026 年,鈦金屬 3D 列印已不再只限於航太產業或大型企業。更高的機台產能、更佳的雷射效率,以及更成熟的粉末回收系統,已顯著減少製程浪費。與五年前相比,這些改變使中小企更容易負擔工業級鈦金屬 3D 列印成本,尤其適合小批量與原型生產。
鈦金屬 3D 列印規格
工程師評估鈦金屬 3D 列印價格時,通常也會詢問製程能力的限制。以下數值會在成本計算之前,先界定哪些設計可實際製造。
| 規格 | 2026 年典型範圍 | 對成本與品質的影響 |
|---|---|---|
| 尺寸公差 | ±0.1–0.2 mm | 更嚴格的公差需要額外 CNC 精加工,因而增加成本。 |
| 層厚 | 20–60 µm | 層厚越薄,Ra 表面粗糙度越佳,但機台時間也越長。 |
| 標準材料 | Ti6Al4V(Grade 5) | 高強度工業零件的業界標準材料。 |
| 高純度等級 | Ti6Al4V ELI(Grade 23) | 醫療及植入物應用的必要材料,品質控制要求也更嚴格。 |
傳統 RFQ 與即時報價:為甚麼速度在 2026 年如此重要?
傳統 RFQ(詢價單)通常需要等待 24–72 小時,容易成為設計週期中的瓶頸。到了 2026 年,JLC3DP 等即時報價平台已改變工程師進行成本最佳化的方式。
- 即時反覆調整:你不必再等待數天。上傳 CAD 檔案後,只需數秒便能查看調整擺放方向或中空化設計對價格的影響。
- 價格透明:不再面對「黑箱」定價,你可以清楚了解機台時間與材料分別佔多少成本。
- 提升效率:即時回饋可將設計至生產的週期縮短最多 50%,在列印第一層之前,便能進行更積極的成本最佳化。
準備好列印你的鈦金屬專案了嗎?立即體驗 JLC3DP 的高性能 SLM 3D 列印服務。
- 支援鈦合金 TC4 與 316L 金屬材料
- 8.0 美元起|最快 96 小時交付
鈦金屬零件 3D 列印成本常見問題
Q1:鈦金屬 3D 列印比 CNC 加工便宜嗎?
視零件的幾何形狀而定。對於具有複雜內部結構的小批量零件,鈦金屬 3D 列印成本通常低於 CNC 加工;對於簡單的大批量零件,CNC 加工通常較便宜。
Q2:哪一種鈦金屬 3D 列印服務最便宜?
經過最佳化的 SLM 或 DMLS 工作流程,配合自動化成形準備與共用批量生產,通常能提供最低成本。具備即時報價功能的平台也通常可降低間接成本。
Q3:為甚麼 Ti6Al4V 如此昂貴?
Ti6Al4V 粉末需要受控霧化製程,並符合嚴格的航太級品質要求;與一般金屬相比,其生產良率也較低,因此價格較高。
持續學習
2026年五大3D印表機工作桌推薦:提升您的3D列印體驗
選擇一張能提升列印穩定性、降低噪音,並提供有條理收納空間的 3D 列印機桌,對於獲得高品質列印成品及改善工作流程十分重要。本指南將介紹優質 3D 列印機桌應具備的條件,並推薦 2026 年市面上最佳的 3D 列印機桌。 以下是我們精選的五款 2026 年最佳 3D 列印機桌與支架,並介紹各款產品的特色、優點,以及適合哪些列印空間。 2026 年最佳 3D 列印機桌 快速比較表 產品 推薦定位 類型 收納能力 移動便利性 價格 Seville Classics LED 照明洞洞板工作台 最佳整體選擇 工作台 高 低 $470 Safco 桌邊三層移動推車 最佳平價選擇 列印機架 中等 高 $136.79 Seville Classics UltraHD 移動櫃式工作台 最佳收納選擇 工作台 極高 高 $799.89 Seville Classics UltraHD 工作台 最佳重型選擇 工作台 中等 低 $259.99–$340(依尺寸而異) 2x4 Basics 90164MI 客製化工作台 最佳 DIY 選擇 客製化工作台 可自行規劃 低 $175.99 1最佳整體 3D 列印機桌 Sevill......
HP MJF 列印機價格詳解:你真正支付的是什麼
如果你只盯著HP MJF 列印機的初始報價(特別是 HP 5200 的報價單),那你問錯問題了。標價只是入場費。HP MJF 的真正成本,只能用它實際生產的產出量來衡量。這種效率不僅來自噴頭,而是整個系統——尤其是冷卻與送料環節。 型錄不會告訴你的真相:關鍵在冷卻與清潔滾筒。 HP 5200 的單程列印,比起4200 的雙程系統,大幅壓縮了循環時間。速度差異決定一切:一組 5200 典型建製只要11–12 小時,舊款 SLS 卻得花18–24 小時才能完成同樣工件。HP Multi Jet Fusion 的價格,真正的價值在於它還給你的生產時間。 一旦你見識到Multi Jet Fusion 3D 列印 能以極快速度處理量產工作,ROI 的算術就不再模糊,反而簡單得令人不好意思。談到MJF 3D 列印機價格時,大家常忽略:運轉速度對財務的衝擊遠大於機器本身。 不想一次砸五萬美元買設備?…JLC3DP 給你同級火力,省去麻煩…MJF 零件最低 $1 起跳…無需顧機、無需賭停機,就能擁有真正的 MJF 速度與強度。 當你看到每班產出,HP Multi Jet Fusion 3D 列印機價格就不再只是理......
影響粉末床熔融成本的因素:清晰指南
粉末床熔融的成本並非來自單一項目,而是由設備持有成本、粉末消耗、公用設施及人工逐項累積。這些成本又會因 LPBF 系統、材料種類及設備實際有效運作時數而以不同方式變化。了解這些影響因素後,便能更容易按照業界常用的成本模型,評估任何粉末床熔融 3D 打印機的實際成本。 如果不想自行處理複雜的成本試算表,亦可直接交由 JLC3DP 製作。不論金屬或尼龍零件都能處理,而且小型聚合物訂單的入門成本低得令人意外。 1. 設備資本成本(SLM/LPBF 系統) 為甚麼設備價格佔據主要成本? 對大多數生產配置而言,設備本身是 SLM/LPBF 總成本中最大的單一項目。工業系統的售價可達數十萬甚至接近百萬美元,而這項價格會成為增材製造各種「每小時成本」計算的基礎。 業界通常如何計算折舊? 大多數製造商會假設設備使用壽命為 5–7 年,每年有效生產時間約為 3,000–5,000 小時。把設備成本分攤至這些工時後,便可得到尚未加入粉末、人工及公用設施成本前的基礎機時成本。這項數值會令不同 SLM 3D 打印機顯得較便宜或較昂貴,因為它會影響設備執行的每一項訂單。 業界常用的每小時成本公式 目前業界的報價邏輯大致相同......
金屬 3D 列印成本解析:價格為何如此高
金屬 3D 列印為甚麼如此昂貴? 如果你曾查看金屬 3D 列印價格,並想過「為甚麼這個零件比 CNC 加工更昂貴?」,你並不是唯一有這個疑問的人。 事實上,金屬 3D 列印成本並不只取決於材料。其價格由機台時間、工程審核、粉末處理及後處理等多層成本構成,尤其是SLM 3D 列印服務等製程。 金屬增材製造與塑膠列印不同,需要使用: 惰性氣體成形腔 高功率光纖雷射 粉末回收系統 應力消除熱處理 支撐移除與表面精加工 單是這些基礎設備,便會在零件開始成形之前推高基本金屬增材製造成本。 之後還要計算人工成本。 再加上最低訂單政策(通常為 500 美元以上),即使是小型金屬 3D 列印原型,也會令人感覺難以負擔。 金屬增材製造系統對成形板利用率非常敏感。如果零件無法有效共用成形空間,機台折舊成本便只能分攤至較少零件。換言之,如果零件未能有效填滿成形板,每件零件需要分擔的機台成本便會提高,從而增加金屬列印的單件價格。 如需了解現代金屬增材製造工作流程所使用的工業系統,可閱讀量產環境中的主要金屬 3D 列印機分析。 影響金屬 3D 列印成本的主要因素 成本因素 影響金屬 3D 列印價格的原因 機台折舊 工業級 ......
3D 列印成本比較:射出成型、CNC 與傳統製造
了解 3D 列印成本比較 工程團隊進行 3D 列印成本比較時,不能只找出單一零件的最低報價。工程師必須掌握從「一次性」原型走向一千件量產時,單件價格會如何變化。 單個 3D 列印外殼可能需要 40 美元,而傳統機械加工版本可能因設定時間而貴上三倍。然而,產量增加後,成本關係便會逆轉。對硬件新創公司與產品開發人員而言,真正的挑戰是找出「損益平衡點」:前期模具投資開始透過較低單件成本回收的產量。 哪些因素真正影響 3D 列印費用? 增材製造與銑削或沖壓製程不同,它不太在乎「設定」,但對機台佔用時間非常敏感。 材料選擇:每公斤 20 美元的 PLA,不能與高規格尼龍粉末或航太級金屬材料直接比較。材料決定了基礎成本。 列印機的「空間成本」:價格通常取決於成形時間與體積。如果零件體積龐大,或需要以較薄的高解析度層厚列印,便會佔用機台更長時間,進而提高間接成本。 「隱藏」人工:移除支撐、樹脂 UV 後固化,以及噴砂或染色等表面處理,都會增加人工工時,但許多人在初步估算時會忽略這些成本。 你可以閱讀完整的3D 列印成本分析,進一步了解各項費用。 每家服務供應商採用的計價演算法略有不同,有些較重視體積,有些則較重......
2026 年鈦金屬 3D 列印成本:價格、影響因素與省錢方法
重點摘要 2026 年價格基準:鈦金屬 3D 列印通常每 cm³ 成本為 5–20 美元。雖然原料粉末約為每公斤 300–600 美元,但主要成本來自機台時間。 時間比重量更重要:機台運行時間佔成本的 40%–70%,後處理則佔 20%–50%。高而實心的零件,成本往往高於相同重量但結構複雜的輕量化晶格零件。 透過設計節省成本:採用中空設計、拓撲最佳化,以及調整零件方向以降低 Z 軸高度與支撐,可節省 30%–50% 的成本。 批量提升效益:在同一次成形中排入多個零件,可將設定與保護氣氛等固定成本分攤至更多零件,使單件成本降低 20%–50%。 前言 (圖片來源:Reddit) 鈦金屬聽起來很昂貴,但實際情況需要更具體地分析。 你真正支付的並不只是金屬本身,而是使用雷射逐層加工鈦金屬、同時避免缺陷所需的技術與時間。鈦金屬增材製造的成本正是由此累積而來。 因此,如果你一直想知道「3D 列印鈦金屬需要多少費用?」,先給你一個簡明答案。 2026 年,鈦金屬 3D 列印成本通常為每 cm³ 5–20 美元。若為高階航太或醫療零件,因認證與後處理要求較高,成本可能超出此範圍。 這個區間涵蓋大多數使用 Ti......