耐熱性に優れた3Dプリンター用フィラメント トップ5比較
2 min
- 普通のフィラメントでは対応できないとき
- 耐熱性フィラメントで注目すべきポイント
- トップ5フィラメント耐熱性比較
- 強度と耐久性に最適な耐熱性フィラメント
- トップ5を超えて:耐熱用のASA、ナイロン、TPU
- 使用事例:熱が設計を追い詰めたとき
- FAQ:耐熱性フィラメントの質問にお答えします
- 最終的な考え:どの耐熱性フィラメントを選ぶべきか?
普通のフィラメントでは対応できないとき
車のエンジンルーム用の機能的なブラケットを3Dプリントしたとします。ぴったり収まり、見た目も完璧。しかしボンネットの下で1週間過ごした後、バナナのように反ってしまいました。
これが熱を過小評価する危険性です。
自動車部品、モーター付近の筐体、金型、あるいは調理器具などを製作する場合、間違ったフィラメントを使うと、熱にさらされたときに変形、脆化、あるいは完全な破損につながる可能性があります。
つまり、解決策はすでにご存じのはずです。適切な耐熱性3Dプリンティングフィラメントを選ぶことです。
そして今日は、それらの違いを理解するお手伝いをします。
このガイドでは、HDT、強度、印刷性の観点からトップ5の耐熱性3Dプリンティングフィラメントを比較し、さらにトップ5を超えてASA、ナイロン、TPUについても解説します。よりスマートに印刷しましょう。より高温でではなく。あるいはJLC3DPに熱安定性材料での印刷をお任せください。
試行錯誤をスキップする準備はできましたか?
設計をJLC3DPにアップロードして、熱安定性プリントの無料見積もりを取得しましょう。今すぐ見積もりを取得
耐熱性フィラメントで注目すべきポイント
耐熱性3Dプリンティング材料を比較する際は、以下の主要な特性に留意してください:
- 熱変形温度(HDT)またはガラス転移温度(Tg) — 荷重下で材料が軟化または変形する前に耐えられる温度の上限です。
- 機械的強度(引張/曲げ) — 高温下で応力に耐えられるかどうかを決定します。
- 印刷性(ベッド温度、ノズル温度、エンクロージャーの必要性) — 高性能材料ほど、より厳しい印刷条件が必要になる傾向があります。
- 反り耐性と後処理 — 寸法安定性と必要な仕上げ作業量に影響します。
- コスト対性能 — 材料費とアプリケーションの実際の熱的・機械的要件のバランスを取ります。
トップ5フィラメント耐熱性比較
| フィラメント | 耐熱性(Tg) | HDT(荷重下) | ノズル温度 | ベッド温度 | 印刷難易度 | コスト/価格帯 | 一般的な用途 |
|---|---|---|---|---|---|---|---|
| PLA+ | ~60–65℃(Tg) | ~55℃ | 200–220℃ | 50–60℃ | 簡単 | 低 | 装飾品、軽負荷部品 |
| PETG | ~80–85℃(Tg) | ~70℃ | 230–250℃ | 70–85℃ | 中程度 | 低〜中 | 筐体、機械的ケーシング |
| ABS | ~100℃(Tg) | ~90℃ | 230–250℃ | 90–110℃ | 中〜難(エンクロージャー必須) | 低〜中 | 自動車、家電部品 |
| ポリカーボネート(PC) | ~110–130℃(Tg) | ~125–130℃ | 260–310℃ | 100–120℃ | 難(エンクロージャー必須) | 中〜高 | 照明筐体、荷重支持部品 |
| PEEK | ~250–300℃(HDT) | ~250℃+ | 360–400℃ | 120–160℃ | 極めて難しい(産業用のみ) | 極めて高 | 航空宇宙、医療、自動車 |
1PLA+ – 低熱・簡単印刷向け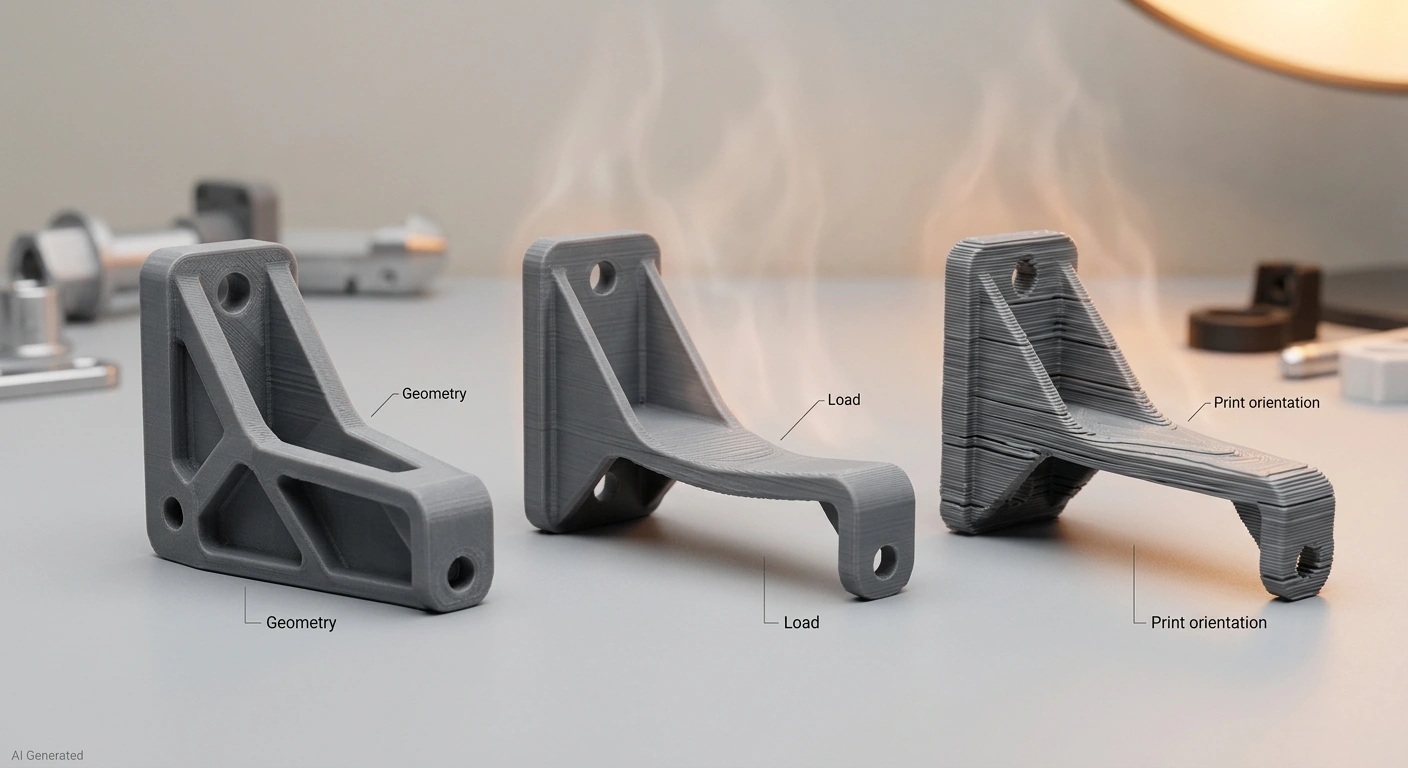
耐熱性:PLA+は約60℃が上限で、高温の車内や電子機器の近くでは変形し始めます。PLAが実際にどのくらいの熱に耐えられるか、HT-PLAやアニーリングで何ができるかの詳細については、PLA耐熱温度ガイドをご覧ください。
使用する理由:最も扱いやすいフィラメントですが、耐熱性は非常に限られています。外観や基本的な部品には最適ですが、実際の熱暴露には向いていません。よくある問題:高温の車内や電子機器の近くに放置すると変形し始めます。
こんな場合に:熱暴露のない迅速なプロトタイプやビジュアルモデルが必要な場合。
2PETG:日常使用に優れた耐熱性能
耐熱性:~80–85℃。詳細な熱変形仕様についてはPETG耐熱温度をご覧ください。
使用する理由:PETGはPLAよりも耐久性があり、中程度の熱下でよりよく耐えます。また、(一部の認証済みバリアントでは)食品安全でもあり、薬品にもよく耐えます。
最適な用途:
こんな場合に:完全に産業用に移行せずに、より良い耐熱性が欲しい場合。
3ABS:熱と耐久性のための信頼できるワークホース
耐熱性:~100℃
使用する理由:ABSは長い間エンジニアの定番でした。より高いTgと強力な機械的性能により、エンジンや家電の近くの部品に適しています。
注意点:エンクロージャーなしではヒュームを放出し、反りやすくなります。
こんな場合に:見た目よりも機能が必要で、プリンターの調整を気にしない場合。
4ポリカーボネート(PC):強く、タフで、熱に強い
耐熱性:~110–130℃
使用する理由:ポリカーボネートは耐熱性と耐衝撃性を兼ね備えています。非常にタフですが、要求も高く、高温のノズル、ベッド、エンクロージャーが必要です。
用途:
こんな場合に:部品が熱に耐え、衝撃にも耐える必要がある場合。
5PEEK:最も耐熱性の高い3Dプリンティングフィラメント
耐熱性:~250–300℃
使用する理由:これは高性能3Dプリンティングのゴールドスタンダードです。PEEKは極端な温度、薬品、放射線、機械的応力に耐えます。
注意点:400℃以上のノズル、加熱チャンバーを備えた産業用プリンターと、パラメータを調整する忍耐力が必要です。
こんな場合に:航空宇宙、ハイエンド自動車、または医療インプラントの分野で作業している場合。
強度と耐久性に最適な耐熱性フィラメント
耐熱性が注目を集めますが、ここに落とし穴があります。ブラケットが100℃をものともしても、荷重がかかったり、落としたり、振動で揺れた瞬間に折れてしまうことがあります。部品が熱に耐え、衝撃にも耐える必要がある場合、実際には熱安定性と機械的強度という2つの仕様を同時に求めているのです。ここから「最も耐久性のある3Dプリンティングフィラメント」や「熱と強度に最適なフィラメント」といった検索が生まれ、答えが自動的に最もTgの高い材料になるわけではないのです。
両方を天秤にかけた場合の5つの比較は以下の通りです:
| フィラメント | 熱(Tg / HDT) | 引張強度(一般的) | 衝撃/靭性 | 最適な用途(熱+荷重) |
|---|---|---|---|---|
| PLA+ | ~60–65℃(Tg) | ~45–60 MPa | 低(脆い) | 軽負荷、低熱のみ |
| PETG | ~80–85℃(Tg) | ~50–55 MPa | 中〜高(タフ、わずかに柔軟) | 筐体、中程度の応力部品 |
| ABS | ~100℃(Tg) | ~40–50 MPa | 中(PLAよりタフ) | 機能部品、ボンネット下(密閉) |
| ポリカーボネート(PC) | ~110–130℃(HDT ~125℃) | ~60–70 MPa | 非常に高 | 荷重支持、衝撃暴露、高温 |
| PEEK | ~250–300℃(HDT) | ~90–100 MPa | 非常に高 | 極限環境、認証部品 |
数値は標準ブレンドの一般的な範囲であり、ブランドや添加剤によって異なります。
「タフ+高温」のトップ3PEEK
両軸でトップ。HDT ~250–300℃、引張強度約90–100 MPa、優れた疲労・衝撃抵抗性を備えています。航空宇宙・医療の領域です。ポリカーボネート(PC)
強く熱安定性のある部品のための現実的なワークホース。~110–130℃で、デスクトップ対応フィラメントの中で最高クラスの耐衝撃性を誇ります。ブラケット、治具、保護カバーなど、熱くなるものに最適です。ABS確かな靭性と~100℃のTgを、PCの印刷難易度の何分の一かで実現。仕上がりよりも機能が必要な場合のバリュー選択です。
PETG
中間に位置します:PLA+よりタフでやや耐熱性があり、衝撃を吸収するのに十分な柔軟性がありますが、持続荷重下ではABSやPCよりはるかに早くクリープして軟化します。PLA+はここでは弱点です — 紙の上ではまずまずの引張強度ですが、脆く熱に弱いため、熱の近くの荷重支持には不適切な選択です。
PEEKに飛びつかずにより多くの剛性が欲しいですか?カーボンファイバー強化ブレンド — PC-CF、PA-CF(ナイロン)、PEEK-CF — は、反りを抑えながら弾性率と熱変形温度を高め、熱の近くに位置する荷重支持ブラケットの定番となっています。注意:硬化鋼ノズルが必要です。詳細は3Dプリンターノズルガイドをご覧ください。
エンクロージャーなしで最強のフィラメント
エンクロージャーを運用できない場合、「強力+耐熱」の現実的な上限はPETGです。ABSとPCはきれいに印刷し、定格強度に実際に到達するためにエンクロージャーが必要です。PEEKは産業用のみです。つまり:エンクロージャーなし → PETGが最も強力な実用的耐熱オプションです。それ以上にタフなものは、エンクロージャーの追加(ABS/PC)または産業用セットアップへの外注(PEEK)を意味します。
経験則 — 熱+強度、予算無制限 → PEEKまたはPC。熱+強度、デスクトップ+バリュー → エンクロージャー付きABS。熱+中程度の荷重、簡単印刷 → PETG。熱+荷重支持 → PLA+は絶対に避ける。
トップ5を超えて:耐熱用のASA、ナイロン、TPU
上記の5つの材料はほとんどの耐熱ジョブをカバーしますが、すべてではありません。屋外部品のUV安定性、ガスケットの柔軟性、または主要5つが提供しない靭性対重量の組み合わせが必要な場合があります。そこでASA、ナイロン、TPUの出番です。通常の「トップ5」の会話のすぐ外側に位置する耐熱性フィラメントです。
| 材料 | 耐熱性 | 際立った特性 | 注意点 | 最適な用途 |
|---|---|---|---|---|
| ASA | HDT ~95℃(Tg ~100℃) | UV安定、ABS類似 | きれいな印刷にはエンクロージャーが必要 | 屋外/日光暴露+高温部品 |
| ナイロン(PA) | Tg ~70–80℃;HDT ~90℃まで(アニーリング後) | 極めてタフ&強力 | 吸湿性 — ドライボックスが必要;反る | ギア、ベアリング、荷重支持高温部品 |
| TPU(高温グレード含む) | 標準~80℃;高温グレード120–140℃ | 柔軟、衝撃吸収 | 直射日光の高温車内で軟化 | ガスケット、ブーツ、シール、防振 |
| セラミック | 焼成後:非常に高い(1000℃+) | 耐火/耐熱 | 脆く、グリーン状態では壊れやすい | 鋳造、窯、ニッチプロトタイプ |
1ASA — ABSのUV安定ないとこ
ASA(アクリロニトリルスチレンアクリレート)はABSとほぼ同じように印刷できますが、ABSに欠けているものを1つ追加します:真の屋外耐久性です。熱変形温度は約95℃で、ABSと同程度の熱に耐えますが、ABSやPETGが最終的に白化してひび割れるような日光をものともしません。耐熱部品で屋外や直射日光の下でも使用する場合(照明筐体、外装トリム、センサーマウント)、ASAはトップ5リストが静かに除外している選択肢です。ABSと同様、エンクロージャーが必要です。
2ナイロン(PA) — タフで強力、そして人々が思うより高温に強い
ナイロンの耐熱性は中程度(Tg ~70–80℃、アニーリングでHDTを~90℃まで押し上げ可能)ですが、本当の魅力は機械的特性です:印刷できる最も強力で疲労抵抗性のあるフィラメントの1つで、自然な自己潤滑性を備えています。これにより、ギア、ベアリング面、熱くなり荷重がかかる機能部品に理想的です。問題は湿気です — ナイロンは吸湿性があるため、乾燥させてドライボックスから印刷する必要があり、日常的なフィラメントよりも反りやすいです。カーボンファイバーナイロン(PA-CF)は、熱の近くのブラケット用にさらに剛性を高めます。
3TPU — 柔軟な耐熱性(そして「車の中で溶ける?」という疑問)
標準TPUは約80℃で軟化し始めますが、専用設計の高温TPUフィラメントは使用可能範囲を120–140℃まで押し上げます。ではTPUは車の中で溶けるのでしょうか?場所によります:日光で焼けたダッシュボードに放置すると、そこの車内温度が限界を超えるため、標準TPU部品は変形する可能性があります。しかし、ボンネット下のガスケット、ブーツ、防振マウント(柔軟、直射日光なし)として使用する場合、TPUは優れています — 壊れる代わりに曲がり、高温環境でも問題なく機能します。
4セラミック — ニッチな極限
セラミックフィラメントは壊れやすい状態で印刷され、その後焼成されて真に耐熱(1000℃をはるかに超える)になります。窯部品、鋳造パターン、プロトタイプ用の特殊ツールであり、日常使いではありませんが、他に温度に耐えられるものがない場合に存在を知っておく価値があります。
トップ5をスキップすべきとき
UV+熱が必要 → ASA
強度+熱+低摩擦が必要 → ナイロン
柔軟性+熱シールが必要 → TPU
耐火が必要 → セラミック
使用事例:熱が設計を追い詰めたとき
耐えられなかったエスプレッソ筐体
小ロットのエスプレッソマシン筐体に取り組んでいたプロダクトデザイナーは、PETGでうまくいくと思っていました。プリントは完璧に見え、フィット感も正確でした。しかし、マシンを組み立てて1時間稼働させると、トップパネルが反り始めました。通気孔がわずかに垂れ下がりました。溶けたわけではありませんが、生き残ったわけでもありませんでした。
PETGとABSでの苛立たしい試行錯誤の後、デザイナーはPCに目を向けました。課題は?彼のデスクトッププリンターでは、きれいで使用可能な部品を得るために必要な高温とエンクロージャーの安定性を維持できませんでした。
彼はJLC3DPに連絡し、産業グレードのセットアップと最高の耐熱レジンを使用してPCで筐体を印刷しました。最終的なプリントは熱的に安定しているだけでなく、予想以上に機械的にタフで、繰り返しの組み立てや時折の蒸気暴露に耐えられる強度がありました。彼は現在、すべての高温部品をJLC3DPに外注しており、材料が性能を発揮し、公差がすぐに生産対応できることを知っています。
ボンネットの下:「暖かい」が100℃以上を意味するとき
エスプレッソの話は一度きりのものではありません。あるメーカーは車のエンジンルーム用の小さなクリップを印刷し、ボンネットの下での1週間の熱サイクル後にゆっくりとバナナ状に反るのを見ました。PLAは最初から候補外でした。PETGはエンジン付近で軟化し、ABSはエンクロージャーで印刷して初めて持ちこたえました。生産グレードの車部品や高温の内装には、PC — または極端な場合はPEEK — が実際に生き残るものであり、だからこそこれらはデスクトップではなく産業用機械で印刷されるのです。
屋外の太陽の下で:UVは静かな殺し屋
熱が非難されますが、屋外部品ではUVが本当のダメージを与えます。あるメーカーは屋上センサーマウントをPETGで作り、暖かさに合わせてサイズを決めました — そして直射日光の1夏の後に白化、退色、ひび割れを見ました。修正はより高温の材料ではなく、UV安定性のあるものでした:HDT約95℃のASAは、PETGやABSが最終的に失敗する場所で太陽と熱の両方をものともします。(ASAは通常のトップ5を超えた耐熱性フィラメントのまとめに含まれています。)屋外使用に最適な3Dプリンティングフィラメントのガイドをチェックして、ASAのようなUV安定材料がどのように比較されるかをご覧ください。
キッチン家電、電子機器の筐体、ボンネット下のブラケットであれ、失敗する部品は通常、熱源のすぐ隣にあるものです — そして屋外のものについては、UVはほとんどの人が手遅れになるまで忘れている敵です。
時には失敗するのは設計ではなく、フィラメントです。適切な材料を適切な機械で印刷することで、何時間もの試行錯誤を節約できます。
熱反りから高性能へワンステップで。長持ちする部品が必要なときに、何時間もフィラメントをテストする必要はありません。設計ファイルをアップロードして、即時の無料見積もりを取得し、JLC3DPの高温・UV安定印刷サービスでプロジェクトをアップグレードしましょう。
FAQ:耐熱性フィラメントの質問にお答えします
Q:入手可能な最も耐熱性の高い3Dプリンターフィラメントは何ですか?
PEEKとPEI(Ultemなど)がトップパフォーマーで、300℃以上の温度に耐えます。
Q:Ender 3でポリカーボネートやPEEKを印刷できますか?
効果的にはできません。PCはエンクロージャーと高温が必要です。PEEKは400℃以上のノズルと加熱チャンバーを備えた産業グレードの機械が必要です。
Q:PETGは車内用に十分な耐熱性がありますか?
日陰の領域では、はい。しかし、フロントガラス付近や直射日光にさらされる部品では軟化する可能性があります。ABSまたはPCの方が安全です。
Q:フィラメント耐熱性チャートはどこで見つけられますか?
上記に拡張版を掲載しています — 各フィラメントのTgとHDTの両方を記載しているので、軟化点だけでなく、実際の荷重下での耐熱性能を比較できます。
Q:HT-PLAやアニーリングPLAはどうですか?
HT-PLAはアニーリング後に100–120℃に達することがありますが、プロセス中に収縮し、PCやABSよりも予測が難しいです。
最終的な考え:どの耐熱性フィラメントを選ぶべきか?
始めたばかりですか?PETGは耐熱性と扱いやすさの最良の組み合わせを提供します。
機能的な強度と中程度の耐熱性が必要ですか?ABSまたはPC。
極限環境で作業していますか?PEEKまたはPEIが答えですが、覚悟が必要です。
フィラメントを決定する前に、自問してください:この部品が熱下で失敗した場合、最悪何が起こり得るか?その質問だけでアップグレードを正当化できます。
熱くなっても形を保つ部品が欲しいですか?ファイルをアップロードしてください。適切な材料の選択をお手伝いし、精密なプリントをお届けします。
設計を現実にする準備はできましたか?今すぐ見積もりを取得
- 1部品$0.3から · 最小注文数量なし
- 24時間リードタイム · 最大$123のウェルカムクーポン
学び続ける
耐熱性に優れた3Dプリンター用フィラメント トップ5比較
普通のフィラメントでは対応できないとき 車のエンジンルーム用の機能的なブラケットを3Dプリントしたとします。ぴったり収まり、見た目も完璧。しかしボンネットの下で1週間過ごした後、バナナのように反ってしまいました。 これが熱を過小評価する危険性です。 自動車部品、モーター付近の筐体、金型、あるいは調理器具などを製作する場合、間違ったフィラメントを使うと、熱にさらされたときに変形、脆化、あるいは完全な破損につながる可能性があります。 つまり、解決策はすでにご存じのはずです。適切な耐熱性3Dプリンティングフィラメントを選ぶことです。 そして今日は、それらの違いを理解するお手伝いをします。 このガイドでは、HDT、強度、印刷性の観点からトップ5の耐熱性3Dプリンティングフィラメントを比較し、さらにトップ5を超えてASA、ナイロン、TPUについても解説します。よりスマートに印刷しましょう。より高温でではなく。あるいはJLC3DPに熱安定性材料での印刷をお任せください。 試行錯誤をスキップする準備はできましたか? 設計をJLC3DPにアップロードして、熱安定性プリントの無料見積もりを取得しましょう。今すぐ見積......
3Dプリンター用金属フィラメントの理解
3Dプリンター用金属フィラメントの理解 金属フィラメントは、金属3Dプリンティングの利用範囲を広げました。従来の金属3Dプリンティング手法(金属パウダーベッド融合やレーザー焼結など)と比較して、金属フィラメントプリンティング技術は経済的(コストを60~90%削減)であるだけでなく、金属粉末に伴う安全リスクも回避し、同様の設計自由度と部品品質を提供します。本記事では、金属フィラメントの特徴・機能およびプリンティング時の注意点をご紹介します。 出典: https://www.raise3d.com/news/raise3d-launches-metalfuse-a-3d-printing-full-in-house-solution-using-ultrafuse-metal-filaments-from-basf-forward-am-which-allows-small-batch-production-of-metal-parts-with-full-design-freed/ 金属フィラメントとは? 金属フィラメントは、単なる金属調や装飾用の素材ではありません。これは複合フィラメントであり、金......
PLAプラスチックは食品に安全ですか?
PLAプラスチックは食品に安全ですか PLAは生分解性の熱可塑性プラスチックであり、FDM造形でよく使われる材料です。押出し温度が低く、コストも安価です。さらに、トウモロコシのデンプンやサトウキビなどの再生可能な資源から抽出されるため、3Dプリント工程での環境への影響が小さいのも特徴です。では、PLA材料を3Dプリントで食品に接触する部品の製造に使えるのでしょうか?本記事では、PLAの食品安全性と注意点について解説します。 関連記事: https://jlc3dp.com/blog/ventilation PLAは食品安全か PLAは一般に食品安全とされており、アメリカ食品医薬品局(FDA)から食品接触用途での承認を受けています。推奨ガイドラインに従って使用すれば、PLAで食品を安全に保管・保持できるということです。 ただし、以下の点にも注意が必要です。 1. 温度の考慮 PLAは従来のプラスチックと比べて融点が低く、通常60°C(140°F)前後です。そのため、熱い食品や液体を入れると変形・溶融する恐れがあり、電子レンジやオーブンでの使用も避ける必要があります。 2. 添加剤・着色剤 純粋なPL......
3201-PA-Fナイロン素材:SLSによる高性能部品製造
3201-PA-Fナイロン素材:SLSによる高性能部品製造 3201-PA-Fナイロンは、SLS(Selective Laser Sintering)で造形される材料です。このナイロンパウダーはSLS造形中に優れた加工性と安定性を示し、様々な高強度・高耐久パーツに最適な選択肢となります。本記事では、3201-PA-FナイロンがSLSプロセスで生産される工程と利点を詳しく解説します。 SLSプロセスの仕組み The SLS プロセスは、レーザーを用いて材料粉末を層ごとに焼結させます。サポート不要の造形技術であり、複雑な構造の実現に適しています。SLS技術では、レーザーが粉末粒子を正確に加熱・溶融させて結合させ、焼結されない粉末は造形物の周囲を支えるサポート材として機能します。このプロセスでは追加のサポート材料が不要で、複雑な形状の造形に適しています。 3201-PA-Fナイロン材料の特徴 3201-PA-F はナイロンパウダー材料で、主な特徴は優れた耐衝撃性、高靭性、耐熱性です。この材料はSLSプロセスで特に優れた性能を発揮し、複雑構造・高精度・機能性が要求されるパーツの生産に適しています。以下の特......
TPU素材は安全ですか
TPU素材は安全ですか 熱可塑性ポリウレタン(TPU)は、スマートフォンケースや医療機器、自動車部品、スポーツウェアなど、幅広い製品に使用される多用途素材です。しかし、TPU素材の安全性、特に人体および環境への潜在的な影響について懸念が示されています。本記事では、TPU素材の安全性を化学組成、潜在的な危険性、規制の監督という観点から検討します。 TPUの化学組成 TPUは、ハードセグメントとソフトセグメントで構成されるポリマーの一種です。ハードセグメントは通常ジイソシアネートから、ソフトセグメントはポリオールから作られます。これらの化学成分が反応してTPUポリマーが形成され、弾性、透明性、耐油性、耐摩耗性などの特性を示します。 TPUの潜在的な危険性 TPU素材の安全性に関する主な懸念の一つは、有害化学物質の放出可能性です。TPU製品の製造、使用、廃棄の過程で、ジイソシアネートなどの化学物質が環境に放出される可能性があります。ジイソシアネートは呼吸器および皮膚感作性物質として知られており、これらの化学物質への長期間の高濃度曝露は、喘息や皮膚炎などの健康問題を引き起こす可能性があります。 TPU素材......
なぜ MJF ナイロン部品は弱く感じるのか:強度 vs 剛性 vs 表面仕上げ
なぜ MJF ナイロン部品は弱く感じるのか:強度 vs 剛性 vs 表面仕上げ MJFナイロン部品が予想より弱く感じられる場合、それは「MJFが強くない」からではありません。強度、剛性、表面仕上げが「品質」という曖昧な概念としてひとくくりにされているためです。これらは同じものではありません。部品は剛性が高くても脆い場合があり、強くても見た目が粗い場合や、滑らかでも機械的に平凡な場合があります。 これらの特性がMulti Jet Fusionで実際にどう振る舞い、異なるナイロングレードがバランスをどう変えるかを理解することで、見た目だけ良い部品と実荷重に耐える部品の差が生まれます。この区別が明確になれば、いわゆる「弱い部品」問題は謎ではなく、修正可能なものになります。 MJFでよく使われるナイロン材料 MJFはナイロンの広い範囲に対応しているわけではありません。均一な熱融合に適応する少数の厳密に管理された材料セットで動作します。それぞれがMJFナイロン強度、MJFナイロン剛性、MJFナイロン表面仕上げを異なる方向に押し進めます。 PA12は基準です。「標準」のMJF性能について語るとき、通常はPA1......