快速原型製作成本:製作一件原型需要多少錢?
2 分鐘
- 哪些因素會影響快速原型製作成本?
- 哪種製造製程最具成本效益?
- 材料如何影響原型成本?
- 數量如何影響原型價格?
- 如何降低快速原型製作成本?
- 典型原型成本比較
- 甚麼情況下 3D 列印比 CNC 加工更具成本效益?
- 常見成本估算錯誤
- 作出更明智的快速原型成本決策
- 快速原型製作成本常見問題
快速原型可透過多種製造方式完成,而 3D 列印是目前最常用於快速設計驗證與功能原型開發的方法之一。您可以閱讀我們的3D 列印快速原型製作指南,進一步了解相關技術、材料及應用。
本指南將介紹:
- 不同製程、材料及零件要求如何影響快速原型製作成本
- 如何比較 FDM、SLA、SLS、MJF、CNC 加工及真空鑄造的原型製造成本
- 生產數量如何影響原型報價
- 如何在不犧牲功能的前提下降低快速原型製作成本
- 哪些常見估算錯誤會不必要地增加原型製造成本
哪些因素會影響快速原型製作成本?
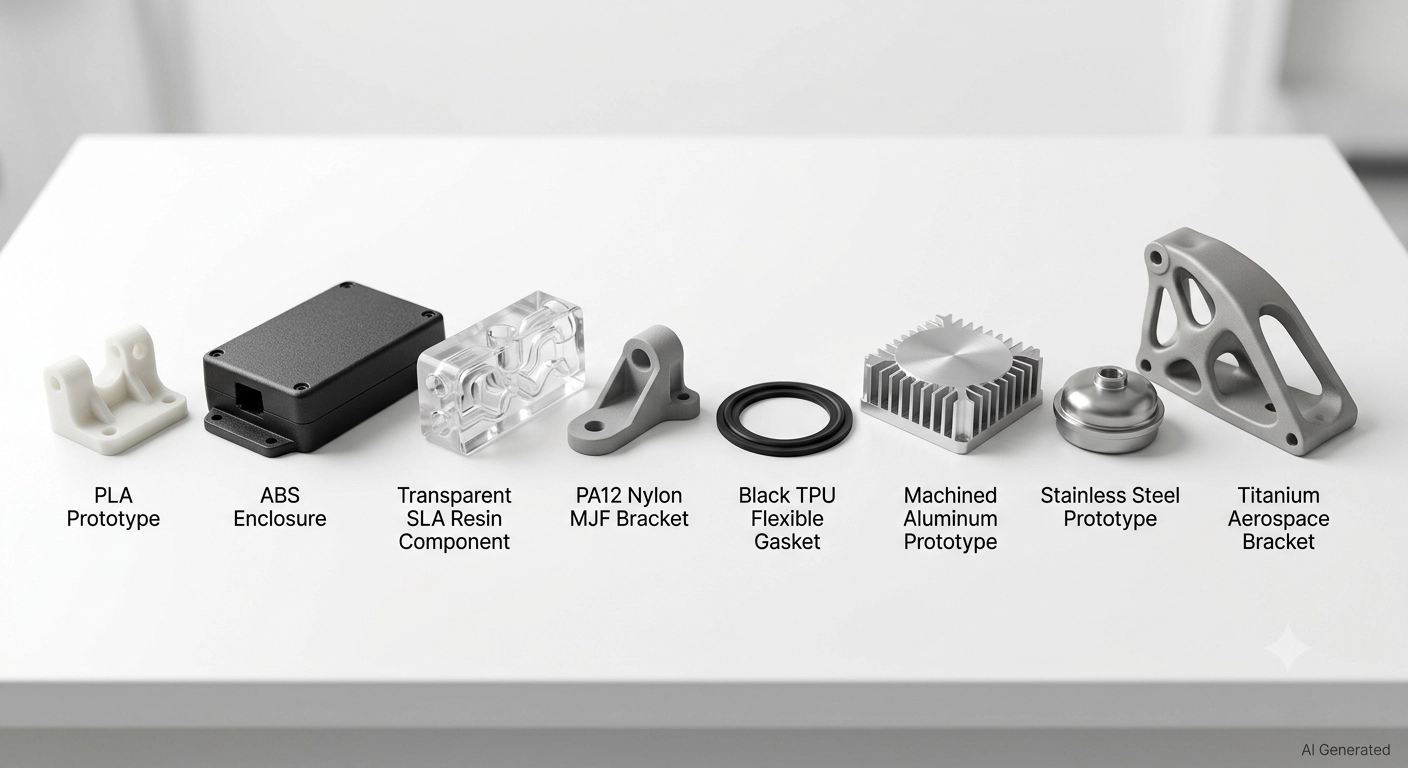
製作原型的成本並不是固定數字,而是六項互相影響的因素共同作用的結果。只要其中一項改變,原型成本便會隨之變化。掌握各項因素後,您便能在收到正式報價前預估價格,並作出更符合預算的設計決策。
材料選擇
↓
製造製程
↓
零件尺寸與幾何形狀
↓
生產數量
↓
後處理與表面精加工
↓
運輸方式與交期
↓
最終快速原型製作成本
材料
材料通常是金屬原型的主要成本來源,對工程塑膠原型也有顯著影響。SLM 列印使用的金屬粉末每公斤約需 50~200 美元以上;SLA 工程樹脂每公斤約 100~300 美元;SLS 標準尼龍粉末每公斤約 50~120 美元;PLA、ABS 等基本 FDM 線材則可低於每公斤 20 美元。
材料選擇亦會影響設備時間。部分材料需要較慢的列印速度、更高溫度或更嚴格的製程控制,因此除了原料價格外,也會增加原型製造成本。
製造製程
每種快速原型製程都有不同的成本結構。FDM 材料成本低,但表面品質有限;SLA 材料成本中等,卻能提供最佳的表面效果;SLS 與 MJF 的材料成本較高,但通常不需要額外支撐結構,可減少後處理人力。CNC 原型成本取決於加工時間與設定工作,並會隨幾何複雜度增加。真空鑄造的單件成本相對較低,但無論數量多少,都需要先支付固定的模具成本。
因此,快速原型製作的成本問題並不是「哪種製程最便宜」,而是「哪種製程能以最低總成本,滿足這個專案所需要的原型功能」。
零件尺寸
大型零件會消耗更多材料,也需要更長製造時間。在 3D 列印中,成形時間會受到零件高度影響;即使高而窄的零件體積較小,只要需要更多層數,其列印時間也可能與矮而寬的大體積零件相近。在 CNC 加工中,零件尺寸會影響原材料消耗及機台移動距離。原型成本通常隨尺寸增加,但不同製程之間並非完全線性。
幾何複雜度
複雜幾何會以不同方式增加各種製程的原型成本。FDM 與 SLA 的複雜懸垂結構需要更多支撐,增加材料、列印時間及後處理人力;CNC 加工的複雜幾何則需要更多換刀、裝夾設定及程式編寫時間,這些都會反映在報價中。
對 SLS 與 MJF 而言,幾何複雜度對成本的影響相對較小,因為周圍粉末可自然支撐任何形狀。其他製程中昂貴的倒扣與內部流道,在 SLS 和 MJF 中通常只增加少量成本。這也是面對幾何複雜的功能零件時,SLS 與 MJF 能與較簡單製程競爭的重要原因。
數量
單件原型的單位成本最高。無論製作一件或十件,設定、程式編寫與治具裝夾所需時間大致相同;把固定成本分攤到更多零件後,每件原型成本便會顯著下降。在 3D 列印中,充分利用成形空間的批次生產,還能把一次成形循環的固定成本分攤至多件零件,進一步降低單件成本。
表面處理
原始列印或原始加工表面通常成本最低。打磨、噴漆、噴砂、陽極氧化及電解拋光等每一道後處理,都會增加人工、材料與加工時間,直接推高原型成本。若功能原型不重視外觀,接受原始成形表面是實現低成本快速原型製作的最快方法之一,而且不會影響原型的機械性能。
運輸方式與交期
標準運輸會為每張訂單增加固定費用;若選擇緊急快遞,運費可能增加 50%~200%。加急生產需要把訂單優先排在標準隊列之前,通常會令基本原型製造成本增加 20%~50%。提早規劃原型時程並避免加急,是降低原型總成本的可靠方法。
哪種製造製程最具成本效益?
不同快速原型製程具有完全不同的成本結構。對某種原型目標最便宜的製程,面對另一種目標時可能反而最昂貴。評估原型製造成本時,應先考慮原型需要完成的工作,而不只是比較單價。
| 製程 | 相對成本 | 最適合用途 | 主要成本因素 |
|---|---|---|---|
| FDM | $ | 低成本迭代、外形模型 | 材料體積、列印時間 |
| SLA | $$ | 外觀模型、透明零件 | 樹脂體積、支撐移除 |
| 真空鑄造 | $$ | 小批量、接近量產的零件 | 模具成本分攤、材料 |
| SLS | $$$ | 功能性尼龍原型 | 粉末成本、成形密度 |
| MJF | $$$ | 工程驗證零件 | 材料成本、成形效率 |
| CNC 加工 | $$$~$$$$ | 精密元件、金屬原型 | 機台時間、裝夾、程式編寫 |
| 金屬 3D 列印 | $$$$ | 複雜金屬原型 | 金屬粉末、後處理 |
FDM 原型成本
FDM 通常是簡單塑膠原型中成本最低的選擇。小型 FDM 原型一般約需 10~80 美元,實際價格取決於材料使用量、零件尺寸及列印時間。主要成本因素包括線材消耗、成形高度及後處理人力。
SLA 原型成本
由於樹脂成本及後處理要求較高,SLA 原型通常比 FDM 昂貴。標準樹脂原型一般約需 20~150 美元,價格主要受到樹脂體積、支撐結構及表面處理要求影響。
SLS 原型成本
受尼龍粉末成本及設備運作要求影響,SLS 原型通常比 FDM 或 SLA 昂貴。價格主要取決於粉末用量、成形空間利用率,以及免支撐生產能否減少人力成本。
MJF 原型成本
MJF 原型價格與 SLS 相近。對需要穩定尼龍性能的功能原型而言,MJF 可成為具成本效益的選擇。主要成本因素包括材料用量、成形效率、零件數量及表面處理要求。
CNC 原型成本
CNC 原型成本主要由加工時間、程式編寫及裝夾要求決定。簡單零件可能約需 80~200 美元,而需要多次裝夾或嚴格公差的複雜零件,成本可達 500~2,000 美元以上。與積層製造不同,CNC 成本會隨幾何複雜度顯著增加。
如需深入了解 CNC 原型報價、交期、設計考量及加工選項,可閱讀我們的CNC 快速原型製作指南。
真空鑄造成本
真空鑄造具有不同的成本結構,包括前期矽膠模具成本及每件生產成本。當生產小批量零件時,模具成本可分攤至多件產品,因此數量增加後會更具經濟效益。
材料如何影響原型成本?
材料選擇會明顯影響原型價格,不僅直接反映原材料成本,也會透過不同材料所需的加工時間及後處理要求間接影響總成本。
| 材料 | 相對成本 | 典型應用 |
|---|---|---|
| PLA(FDM) | 極低 | 概念模型、外形檢查 |
| ABS(FDM) | 低 | 功能迭代、外形模型 |
| 標準樹脂(SLA) | 中 | 外觀原型、透明零件 |
| 工程樹脂(SLA) | 中高 | 高細節功能原型 |
| PA12 尼龍(SLS/MJF) | 中 | 功能測試、工程驗證 |
| TPU | 中 | 柔性原型、密封件 |
| 鋁(CNC/SLM) | 高 | 機加工結構原型 |
| 不鏽鋼(SLM/CNC) | 極高 | 功能性金屬原型 |
| 鈦(SLM) | 極高 | 航太、醫療金屬原型 |
塑膠原型材料
FDM 使用的 PLA 與 ABS 線材是目前成本最低的原型材料,多數情況下每公斤低於 20 美元。代價是材料性能較弱:PLA 較脆且對溫度敏感;ABS 性能較好,但兩者的強度及精度仍低於 SLS 尼龍。若要以低成本製作早期概念模型,塑膠線材可用最低原型成本提供足夠的外形與裝配驗證品質。
樹脂原型材料
標準 SLA 樹脂每公斤約 100~300 美元,單位重量價格約為 FDM 線材的 5~15 倍。當表面品質及精細細節非常重要時,使用 SLA 樹脂製作原型便具有合理性。雖然每公斤材料成本較高,但若把表面精加工時間計算在內,SLA 的原型製造總成本有時與 FDM 相近。
工程塑膠原型材料
SLS 或 HP MJF 使用的標準 PA12 尼龍每公斤約 50~120 美元。雖然材料成本高於 FDM 線材,但尼龍能提供真正適合功能測試的機械性能。與一般 FDM 材料不同,SLS/MJF 尼龍原型在機械負載下的表現更接近量產塑膠零件,因此能提高工程測試的成本效益。
金屬原型材料
金屬原型成本主要由材料決定。SLM 鋁粉價格視合金而定,每公斤約 50~200 美元;不鏽鋼粉末約 80~300 美元;鈦粉末則約 300~600 美元。因此,金屬快速原型的單位材料成本遠高於聚合物原型,但當零件確實需要金屬性能時,這項成本才能製作真正可用於功能測試的原型。
數量如何影響原型價格?
數量是控制原型價格最有效的因素之一。同一個零件在不同數量下,單件成本可能存在明顯差異,因為設定、程式編寫及治具裝夾等固定成本可以分攤至更多產品。
| 數量 | 相對單件成本 | 說明 |
|---|---|---|
| 1 件 | $$$$ | 全部固定成本由一件零件承擔 |
| 5 件 | $$$ | 固定成本分攤至 5 件 |
| 20 件 | $$ | 每件設定成本顯著下降 |
| 50 件 | $~$$ | 逐漸接近小批量生產的成本結構 |
| 100 件 | $ | 接近低產量製造成本 |
A.單件原型
單件原型的單位價格永遠最高。無論後續製作多少零件,設定、程式編寫及治具裝夾都會產生成本。對單件 CNC 原型而言,設定工作可能佔原型製造總成本的 40%~60%。3D 列印的設定較少,因此單件成本較低,但仍存在檔案準備與成形管理的固定成本。
首件及早期概念驗證通常無法避免單件原型成本。到了後期原型階段,若需要 5~20 件,直接規劃小批量而不是逐件訂購,通常可把單件快速原型成本降低 30%~50%。
B.小批量原型成本
5~20 件的小批量訂單能顯著降低單件原型成本,同時維持快速交期。在 3D 列印中,多件零件通常可在同一成形空間內同時製作;SLS、MJF 及 SLA 若能有效利用可用空間,便可共享一次成形循環,降低每件成本。CNC 加工則可把程式編寫及設定時間分攤至更多零件,減少每件承擔的固定成本。
C.橋接生產與規模經濟
數量達到 50~200 件時,快速原型製作會逐漸轉向橋接生產及低產量製造。這個數量範圍確實能產生規模經濟:材料可以較優惠價格批量採購、每件設定時間進一步下降,後處理流程也更有效率。企業若利用快速原型銜接設計驗證與正式模具生產,這個數量範圍的原型價格往往能與模具製造方案有效競爭。
如何降低快速原型製作成本?
真正有效的成本控制來自設計決策與製程選擇,而不只是尋找價格更低的供應商。以下策略能在不削弱原型測試價值的前提下,降低原型製造成本。
1按原型階段選擇正確技術
早期概念模型可選 FDM,外觀驗證可選 SLA,功能測試則可選 SLS 或 MJF。只需要驗證概念的零件不必支付 CNC 原型成本;需要模擬量產零件機械性能的原型,也不應勉強接受 FDM 品質。讓製程與原型目的相匹配,是最具影響力的成本控制策略。
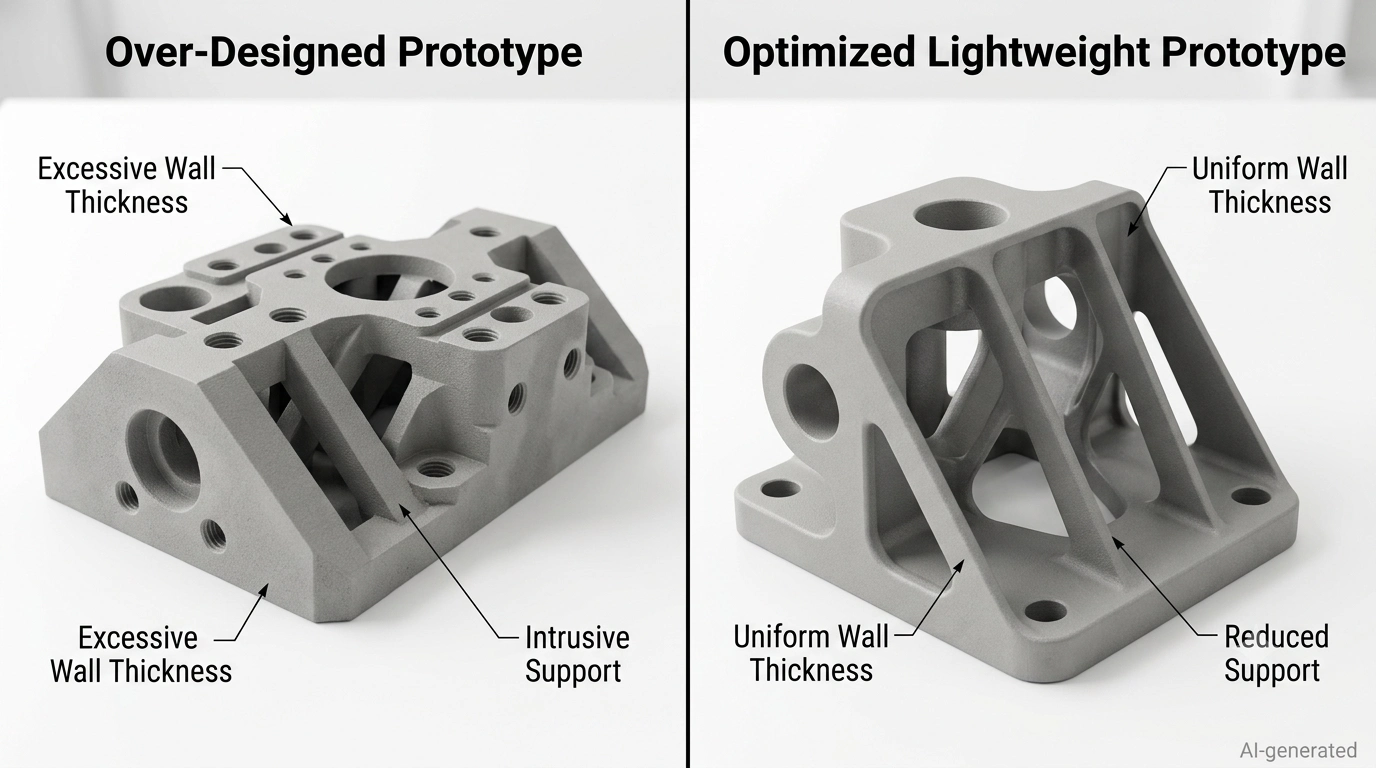
2最佳化壁厚
超過結構最低要求的壁厚會增加材料消耗及成形時間,卻不一定能改善原型功能。請參考所選製程的最小壁厚設計指南。一般建議 FDM 為 1.2~2mm、SLA 為 0.5~1mm、SLS 為 0.7~1mm,並移除超出最低需求的不必要材料。對材料成本主導的零件而言,材料體積減少 30%,可能令原型報價下降約 20%~25%。
3減少支撐結構
調整原型方向,盡量減少 FDM 與 SLA 的支撐需求。可使用 45 度或更小角度的倒角代替水平懸垂,也可把複雜模型拆分為較容易定位的子組件,列印後再進行組裝。減少支撐可同時降低材料消耗、列印時間及後處理人力。
4在同一次成形中合併多個零件
製作 3D 列印原型時,把多個小零件放在同一次成形循環中,可透過共享固定成本顯著降低單件價格。如果需要三種不同元件的原型,同時下單並盡可能安排在同一批次,通常比在三天內分別提交三張訂單更具成本效益。
5統一專案內的材料
若一種標準材料已能滿足所有元件需求,仍為不同零件指定多種特殊材料,只會增加製造複雜度與成本。在功能允許的情況下,可在同一批原型中統一使用一至兩種材料,而不必為每個元件選擇理論上最理想的獨立材料。
您可以閱讀各類應用的 3D 列印材料選擇指南,了解不同應用適合使用哪些材料。
6功能原型避免不必要的表面處理
SLS 與 MJF 的原始成形表面足以應付多數功能測試,FDM 的原始表面也適合外形及裝配檢查。打磨、噴漆、拋光與噴砂會顯著增加原型價格,卻不會提高原型提供機械測試資料的能力。只有需要向客戶展示或進行最終外觀驗證時,才值得投入表面精加工。
7以製造建議降低原型成本
許多昂貴的原型迭代並不是由設計本身造成,而是因為選錯製造製程或材料。
把您的 CAD 檔案上傳至 JLC3DP,工程師將協助推薦最具成本效益的製程。您可在生產開始前取得快速報價、材料建議及製造回饋。
典型原型成本比較
固定價格很容易因數量及幾何差異而過時或產生誤導。使用相對成本比較,更能真實反映快速原型製作的價格結構:
| 原型類型 | 相對成本 | 典型因素 |
|---|---|---|
| 小型 FDM 塑膠零件 | $ | 成本低,但表面品質有限 |
| SLA 外觀模型 | $$ | 表面較佳,材料成本中等 |
| 真空鑄造小批量零件 | $$ | 模具成本可分攤,材料性能良好 |
| 尼龍 SLS 功能原型 | $$$ | 工程性能、幾何形狀免支撐 |
| MJF 工程驗證零件 | $$$ | 接近量產性能,表面優於 SLS |
| CNC 加工鋁原型 | $$$$ | 嚴格公差、材料認證、高精度 |
| 金屬 SLM 原型 | $$$$ | 複雜金屬幾何、材料成本高 |
這些比較說明了一項快速原型定價原則:成本不只與零件尺寸或數量相關,製程與材料才是原型製造成本中的主導因素。
甚麼情況下 3D 列印比 CNC 加工更具成本效益?
在某些情況下,3D 列印原型成本低於 CNC 原型;在另一些情況下則相反,實際選擇取決於具體需求。
| 情況 | 較佳選擇 | 原因 |
|---|---|---|
| 單件原型、複雜幾何 | 3D 列印 | 設定成本低,複雜度對成本影響較小 |
| 嚴格尺寸公差 | CNC 加工 | CNC 可達 ±0.025mm,3D 列印一般約為 ±0.1~0.5mm |
| 內部流道或晶格結構 | 3D 列印 | 機加工刀具無法進入內部幾何 |
| 大型平面 | CNC 加工 | CNC 能以較經濟方式提供更佳表面品質 |
| 快速迭代、多次設計修改 | 3D 列印 | 修改檔案通常不增加設定費,CNC 重新編程則會增加成本 |
| 需要材料認證 | CNC 加工 | 可使用經認證的鍛軋材料,3D 列印材料的可追溯性因製程而異 |
| 簡單幾何金屬零件 | CNC 加工 | 通常比金屬 SLM 更快且成本更低 |
| 極複雜幾何金屬零件 | 金屬 3D 列印 | SLM 能製作機加工無法實現的幾何形狀 |
3D 列印的成本優勢會隨幾何複雜度提高,CNC 原型的成本優勢則會隨尺寸精度要求提高。只要判斷哪項因素主導原型需求,便能選出總製造成本最低的製程。
如需詳細了解材料選擇、製程、零件幾何及後處理等價格因素,可閱讀我們的3D 列印成本完整指南。
常見成本估算錯誤
1只比較不同製程的單件價格
FDM 的單件報價看似最低,但加入支撐移除、表面精加工及後處理成本後,結果可能不同。完整的原型成本比較應包括材料、製程、後處理及運輸,而不只是報價單上的零件價格。
2初步估算時忽略表面處理要求
按尺寸不同,為原型噴漆可能增加 20~100 美元;CNC 鋁原型進行陽極氧化可能增加 30~80 美元;噴砂也會增加表面準備成本。若快速原型報價低於預算,應確認價格是否包括所需表面處理,還是只包括原始成形零件。
3規劃原型預算時忽略運費
金屬原型的國際快遞費可能達 80~200 美元,對小型零件而言甚至與零件本身成本相近。估算原型製作總成本時,應一開始便把運費計算在內,而不是等收到帳單時才處理。
4不必要地選擇昂貴材料
如果標準樹脂或 FDM 已能完成同樣的設計驗證,仍使用工程樹脂製作概念模型,只會浪費原型預算。只有測試目標確實需要相應材料性能時,昂貴材料所增加的快速原型成本才具有價值。
5為早期原型要求量產級品質
嚴格公差、完整表面處理、材料認證及全面檢驗,適合後期工程驗證原型。如果把相同品質要求套用在第一版概念模型上,便會在只需要粗略外形與裝配驗證的階段,無謂增加原型製造成本。
6忽略 DFM 建議
當供應商提供可製造性設計(DFM)回饋,指出壁厚過薄或某項特徵需要重新設計時,若忽略建議並直接生產,可能以完整原型成本換來失敗零件。DFM 建議本身就是免費的成本改善方案,採納這些建議是低成本原型策略的重要部分。
作出更明智的快速原型成本決策
快速原型成本早在 CAD 檔案上傳前便已受到各項決策影響。製程選擇、材料、零件幾何、數量及表面處理要求,都會以工程師可以控制的方式影響最終價格。
請按原型目標選擇快速原型製作方法:
- 最低原型成本及基本外形檢查 → FDM
- 最佳外觀與展示模型 → SLA
- 接近量產的小批量零件 → 真空鑄造
- 功能性機械測試 → SLS 或 MJF
- 嚴格公差精密元件 → CNC 加工
- 複雜金屬幾何 → 金屬 3D 列印
製作原型的成本從來不只是單件價格,還包括材料、製程選擇、後處理、運輸,以及錯誤設計決策可能造成的額外成本。
快速原型製作成本常見問題
問:快速原型製作需要多少錢?
簡單 FDM 塑膠零件的快速原型成本約為 10~50 美元,複雜金屬原型則可能達 500~5,000 美元以上。價格主要取決於製造製程、材料、零件幾何、數量及表面處理要求。上傳 CAD 檔案後,即可取得針對實際原型的即時成本估算。
問:哪種快速原型製作方法最便宜?
對多數塑膠零件而言,FDM 是成本最低的快速原型方法,小型簡單零件通常約需 10~30 美元。若製作 10~30 件小批量零件,而且重視單件成本多於單件首件價格,真空鑄造往往能提供較低成本。
問:製作原型時,3D 列印是否比 CNC 加工便宜?
面對複雜幾何、單件生產及快速迭代時,通常是的。若零件幾何簡單但需要嚴格公差,或必須使用具材料認證的量產材料,CNC 原型成本可能更低。3D 列印在複雜幾何與低數量方面最具優勢,CNC 則在精度及簡單形狀方面表現更佳。
問:製造一件原型需要多少成本?
原型製造成本因製程而存在明顯差異:FDM 約 10~100 美元、SLA 約 20~200 美元、SLS/MJF 約 40~500 美元、CNC 鋁件約 80~2,000 美元,而金屬 3D 列印約 200~5,000 美元以上。每種製程的最終價格仍會受到零件尺寸、複雜度、數量及表面處理影響。
問:為甚麼不同供應商的原型報價存在差異?
不同供應商使用的設備類型、人工成本、材料採購成本及營運費用各不相同,因此快速原型價格也會有所差異。使用較舊設備且人工成本較高的供應商,與採用新型自動化設備的工廠會提供不同報價;同一項設計收到差異明顯的原型報價是合理現象。
持續學習
2026年五大3D印表機工作桌推薦:提升您的3D列印體驗
選擇一張能提升列印穩定性、降低噪音,並提供有條理收納空間的 3D 列印機桌,對於獲得高品質列印成品及改善工作流程十分重要。本指南將介紹優質 3D 列印機桌應具備的條件,並推薦 2026 年市面上最佳的 3D 列印機桌。 以下是我們精選的五款 2026 年最佳 3D 列印機桌與支架,並介紹各款產品的特色、優點,以及適合哪些列印空間。 2026 年最佳 3D 列印機桌 快速比較表 產品 推薦定位 類型 收納能力 移動便利性 價格 Seville Classics LED 照明洞洞板工作台 最佳整體選擇 工作台 高 低 $470 Safco 桌邊三層移動推車 最佳平價選擇 列印機架 中等 高 $136.79 Seville Classics UltraHD 移動櫃式工作台 最佳收納選擇 工作台 極高 高 $799.89 Seville Classics UltraHD 工作台 最佳重型選擇 工作台 中等 低 $259.99–$340(依尺寸而異) 2x4 Basics 90164MI 客製化工作台 最佳 DIY 選擇 客製化工作台 可自行規劃 低 $175.99 1最佳整體 3D 列印機桌 Sevill......
HP MJF 列印機價格詳解:你真正支付的是什麼
如果你只盯著HP MJF 列印機的初始報價(特別是 HP 5200 的報價單),那你問錯問題了。標價只是入場費。HP MJF 的真正成本,只能用它實際生產的產出量來衡量。這種效率不僅來自噴頭,而是整個系統——尤其是冷卻與送料環節。 型錄不會告訴你的真相:關鍵在冷卻與清潔滾筒。 HP 5200 的單程列印,比起4200 的雙程系統,大幅壓縮了循環時間。速度差異決定一切:一組 5200 典型建製只要11–12 小時,舊款 SLS 卻得花18–24 小時才能完成同樣工件。HP Multi Jet Fusion 的價格,真正的價值在於它還給你的生產時間。 一旦你見識到Multi Jet Fusion 3D 列印 能以極快速度處理量產工作,ROI 的算術就不再模糊,反而簡單得令人不好意思。談到MJF 3D 列印機價格時,大家常忽略:運轉速度對財務的衝擊遠大於機器本身。 不想一次砸五萬美元買設備?…JLC3DP 給你同級火力,省去麻煩…MJF 零件最低 $1 起跳…無需顧機、無需賭停機,就能擁有真正的 MJF 速度與強度。 當你看到每班產出,HP Multi Jet Fusion 3D 列印機價格就不再只是理......
影響粉末床熔融成本的因素:清晰指南
粉末床熔融的成本並非來自單一項目,而是由設備持有成本、粉末消耗、公用設施及人工逐項累積。這些成本又會因 LPBF 系統、材料種類及設備實際有效運作時數而以不同方式變化。了解這些影響因素後,便能更容易按照業界常用的成本模型,評估任何粉末床熔融 3D 打印機的實際成本。 如果不想自行處理複雜的成本試算表,亦可直接交由 JLC3DP 製作。不論金屬或尼龍零件都能處理,而且小型聚合物訂單的入門成本低得令人意外。 1. 設備資本成本(SLM/LPBF 系統) 為甚麼設備價格佔據主要成本? 對大多數生產配置而言,設備本身是 SLM/LPBF 總成本中最大的單一項目。工業系統的售價可達數十萬甚至接近百萬美元,而這項價格會成為增材製造各種「每小時成本」計算的基礎。 業界通常如何計算折舊? 大多數製造商會假設設備使用壽命為 5–7 年,每年有效生產時間約為 3,000–5,000 小時。把設備成本分攤至這些工時後,便可得到尚未加入粉末、人工及公用設施成本前的基礎機時成本。這項數值會令不同 SLM 3D 打印機顯得較便宜或較昂貴,因為它會影響設備執行的每一項訂單。 業界常用的每小時成本公式 目前業界的報價邏輯大致相同......
金屬 3D 列印成本解析:價格為何如此高
金屬 3D 列印為甚麼如此昂貴? 如果你曾查看金屬 3D 列印價格,並想過「為甚麼這個零件比 CNC 加工更昂貴?」,你並不是唯一有這個疑問的人。 事實上,金屬 3D 列印成本並不只取決於材料。其價格由機台時間、工程審核、粉末處理及後處理等多層成本構成,尤其是SLM 3D 列印服務等製程。 金屬增材製造與塑膠列印不同,需要使用: 惰性氣體成形腔 高功率光纖雷射 粉末回收系統 應力消除熱處理 支撐移除與表面精加工 單是這些基礎設備,便會在零件開始成形之前推高基本金屬增材製造成本。 之後還要計算人工成本。 再加上最低訂單政策(通常為 500 美元以上),即使是小型金屬 3D 列印原型,也會令人感覺難以負擔。 金屬增材製造系統對成形板利用率非常敏感。如果零件無法有效共用成形空間,機台折舊成本便只能分攤至較少零件。換言之,如果零件未能有效填滿成形板,每件零件需要分擔的機台成本便會提高,從而增加金屬列印的單件價格。 如需了解現代金屬增材製造工作流程所使用的工業系統,可閱讀量產環境中的主要金屬 3D 列印機分析。 影響金屬 3D 列印成本的主要因素 成本因素 影響金屬 3D 列印價格的原因 機台折舊 工業級 ......
3D 列印成本比較:射出成型、CNC 與傳統製造
了解 3D 列印成本比較 工程團隊進行 3D 列印成本比較時,不能只找出單一零件的最低報價。工程師必須掌握從「一次性」原型走向一千件量產時,單件價格會如何變化。 單個 3D 列印外殼可能需要 40 美元,而傳統機械加工版本可能因設定時間而貴上三倍。然而,產量增加後,成本關係便會逆轉。對硬件新創公司與產品開發人員而言,真正的挑戰是找出「損益平衡點」:前期模具投資開始透過較低單件成本回收的產量。 哪些因素真正影響 3D 列印費用? 增材製造與銑削或沖壓製程不同,它不太在乎「設定」,但對機台佔用時間非常敏感。 材料選擇:每公斤 20 美元的 PLA,不能與高規格尼龍粉末或航太級金屬材料直接比較。材料決定了基礎成本。 列印機的「空間成本」:價格通常取決於成形時間與體積。如果零件體積龐大,或需要以較薄的高解析度層厚列印,便會佔用機台更長時間,進而提高間接成本。 「隱藏」人工:移除支撐、樹脂 UV 後固化,以及噴砂或染色等表面處理,都會增加人工工時,但許多人在初步估算時會忽略這些成本。 你可以閱讀完整的3D 列印成本分析,進一步了解各項費用。 每家服務供應商採用的計價演算法略有不同,有些較重視體積,有些則較重......
2026 年鈦金屬 3D 列印成本:價格、影響因素與省錢方法
重點摘要 2026 年價格基準:鈦金屬 3D 列印通常每 cm³ 成本為 5–20 美元。雖然原料粉末約為每公斤 300–600 美元,但主要成本來自機台時間。 時間比重量更重要:機台運行時間佔成本的 40%–70%,後處理則佔 20%–50%。高而實心的零件,成本往往高於相同重量但結構複雜的輕量化晶格零件。 透過設計節省成本:採用中空設計、拓撲最佳化,以及調整零件方向以降低 Z 軸高度與支撐,可節省 30%–50% 的成本。 批量提升效益:在同一次成形中排入多個零件,可將設定與保護氣氛等固定成本分攤至更多零件,使單件成本降低 20%–50%。 前言 (圖片來源:Reddit) 鈦金屬聽起來很昂貴,但實際情況需要更具體地分析。 你真正支付的並不只是金屬本身,而是使用雷射逐層加工鈦金屬、同時避免缺陷所需的技術與時間。鈦金屬增材製造的成本正是由此累積而來。 因此,如果你一直想知道「3D 列印鈦金屬需要多少費用?」,先給你一個簡明答案。 2026 年,鈦金屬 3D 列印成本通常為每 cm³ 5–20 美元。若為高階航太或醫療零件,因認證與後處理要求較高,成本可能超出此範圍。 這個區間涵蓋大多數使用 Ti......