如何平滑 3D 列印件:達成完美表面處理的 6 種方法
1 分鐘
- 3D 列印表面處理:應該選擇哪種平滑方法?
- 平滑 3D 列印件的六種方法
- 最佳 3D 列印平滑工具和耗材
- 如何讓 3D 列印件獲得平滑表面
- 如何讓 3D 列印件表面更平滑、更有光澤
- 自行處理與專業 3D 列印後處理
- 3D 列印表面平滑常見問題
- 3D 列印件表面平滑的最後建議
在 3D 列印領域,成品的表面品質會直接影響外觀和功能。雖然 3D 列印技術已經取得很大進步,但由於逐層堆疊列印的原理,成品上經常會出現明顯層紋,不但影響視覺效果,也可能影響部分應用中的性能。因此,對 3D 列印零件進行表面平滑處理非常重要。平滑處理不僅可以提升成品外觀,使其更專業美觀,也能改善表面物理性能,滿足更高的使用要求。
JLC3DP 提供專業的平滑後處理服務,包括打磨和噴漆,確保 3D 列印件獲得更佳的平滑度。本文將介紹六種常見的表面平滑方法,並比較它們的優點、限制、材料相容性和可達到的表面效果,協助你為零件選擇合適方案。
3D 列印表面處理:應該選擇哪種平滑方法?
層紋是由逐層堆疊材料形成的,因此每種表面處理方法做的事情都相同:填補層紋,或將層紋熔平。
哪一種方法適合你,取決於三點:
1. 你想要的表面效果,
2. 3D 列印件所使用的材料,
3. 你願意投入多少時間和設備。
以下先比較六種方法,再提供快速選擇指南。
六種平滑方法快速比較
| 方法 | 最適合 | 工作量與時間 | 工具與成本 | 注意事項 |
|---|---|---|---|---|
| 1. 打磨 | 大多數材料,取決於材料硬度 | 中等,需要手工操作 | 低:砂紙 | 會產生粉塵;需要逐步增加砂紙目數 |
| 2. 底漆與噴漆 | 均勻且適合上漆的表面 | 高:每層都必須等待乾燥 | 低至中等 | 所有方法中最慢 |
| 3. 熱風槍 | PLA 和其他耐熱性較低的材料 | 低,但需要穩定控制 | 低:熱風槍 | 過熱會使列印件變形;不需要打磨 |
| 4. 樹脂塗層 | 光澤、密封表面 | 中等 | 中等:環氧樹脂或 UV 樹脂、UV 燈 | 固化後可選擇再次打磨 |
| 5. 溶劑(丙酮蒸氣) | ABS 和 ASA | 低 | 低:丙酮、密封容器 | 會產生蒸氣;需要通風和防護 |
| 6. 蒸氣平滑 | PLA(乙酸乙酯);SLS/MJF 尼龍 | 使用機器時較低 | 自行購買機器時較高 | 需要處理溶劑 |
平滑 3D 列印件的六種方法
1打磨
使用砂紙是平滑 3D 列印件表面最常見的方法。可以先使用 100–200 目砂紙去除較大的層紋,再逐步換用 400–600 目等更高目數砂紙,進一步改善平滑效果。最後可以進行濕磨,這有助於減少打磨過程中的粉塵,並留下拋光效果,提升最終表面平滑度。
來源:makeitquick
打磨是一種有效方法,但不是唯一選擇。如果你想知道如何在不打磨的情況下平滑 3D 列印件,也可以選擇熱處理、樹脂塗層,以及與材料相容的溶劑平滑。最佳方法取決於列印材料、零件幾何形狀和期望的表面效果。請繼續閱讀以下方法,為你的零件找到合適方案。
2底漆與噴漆
在 3D 列印件表面塗上底漆,可以填補細小層紋和缺陷,再透過打磨獲得平滑表面。乾燥後的底漆可以進行打磨,必要時可重複整個流程,最後再噴上一層面漆,以獲得拋光效果。這種方法特別適合希望獲得均勻、平滑表面的使用者,但由於每層底漆都需要等待乾燥,因此耗時較長。
來源:makeitquick
3使用熱風槍平滑處理
為什麼要在 3D 列印件上使用熱風槍?對於 PLA 等耐熱性較低的材料,熱風槍也是平滑 3D 列印件的有效方法。小心加熱列印件表面,可以使最外層材料輕微熔化,降低層紋的可見程度。不過,必須控制溫度,避免過熱造成列印件變形。
可以使用熱風槍平滑 3D 列印件嗎?可以,使用熱風槍平滑 PLA 是常見方法,但必須仔細控制溫度,避免列印件過熱和變形。小心加熱列印件表面後,外層材料可能會稍微軟化,降低層紋的可見程度。然而,過多熱量會造成變形。
來源:iroda
使用熱量平滑 3D 列印件:
- 移除支撐,清理所有拉絲。
- 固定列印件,避免其移動。
- 保持熱風槍移動並遠離表面,絕不要停在同一位置。
- 使用短時間加熱,並在每次加熱之間讓表面冷卻。
- 再次處理前先檢查結果。
慢慢操作:熱量過多會使列印件變形,薄壁和懸垂結構會最先下垂。在處理重要零件前,先使用備用列印件進行練習。對於 PLA,熱量可以軟化表面並降低可見層紋,但過熱可能導致翹曲或細節損失。應採用短時間、受控的加熱方式。
4樹脂塗層
在列印件表面塗上一層薄薄的環氧樹脂或 UV 固化樹脂,可以使表面更加平滑。對於 UV 樹脂,可以使用 UV 燈固化;也可以讓其自然乾燥。如有需要,還可以打磨固化後的表面,以獲得極度平滑的效果。
來源:Reynolds Advanced Materials
5溶劑浸泡
某些特定材料可以透過短時間浸泡在適合的溶劑中進行平滑處理。將 3D 列印件放入密封容器,再加入少量丙酮。丙酮蒸氣會逐漸溶解列印件表面的層紋,以獲得平滑效果。對於 PLA 材料,可以使用二氯甲烷進行平滑,但需要更加小心,因為 PLA 對化學反應更敏感。進行化學平滑時,必須在通風良好的環境中操作,並穿戴適當防護裝備。
來源:INPLUS
6蒸氣平滑
研究人員發現,乙酸乙酯也可用於 PLA 的有效化學蒸氣平滑。
一項研究顯示,在特定實驗條件下,乙酸乙酯蒸氣可以將 FFF(FDM)列印 PLA 零件的表面粗糙度降低近 90%。丙酮蒸氣也常用於平滑相容的 ABS 和 ASA 零件。
然而,結果取決於材料配方和加工條件。蒸氣平滑利用溶劑蒸氣軟化相容塑膠的外層,降低可見層紋並改善表面效果。並非所有材料都適用相同溶劑,因此處理前應確認材料相容性。應使用自動蒸氣平滑機、通風設備和安全防護措施,產生能夠去除列印件最外層的溶劑霧氣。
來源:reddit@Gnome_Skillet
最佳 3D 列印平滑工具和耗材
沒有任何一種平滑工具適用於所有列印件。所需工具取決於你的方法和材料。以下按方法整理工具和耗材,讓你只需購買實際需要的設備。
1. 平滑工具快速概覽
| 工具或耗材 | 用途 | 適用材料 |
|---|---|---|
| 砂紙和打磨海綿 | 打磨 | 大多數材料 |
| 旋轉工具或精細打磨機 | 打磨 | 難以觸及的區域 |
| 填充底漆 | 底漆與噴漆 | 大多數材料 |
| 環氧樹脂或 UV 樹脂、刷子 | 樹脂塗層 | 大多數材料 |
| UV 燈 | 樹脂塗層 | UV 固化樹脂 |
| 熱風槍 | 熱風槍平滑處理 | PLA 和其他耐熱性較低的材料 |
| 溶劑和密封容器 | 溶劑及蒸氣平滑 | ABS、ASA(丙酮);PLA(乙酸乙酯);尼龍粉末(SLS/MJF) |
| 手套、呼吸器、通風設備 | 任何化學方法 | 所有化學處理 |
2. 按常見 3D 列印材料選擇工具和耗材
- PLA:熱風槍、砂紙、填充底漆,以及環氧樹脂或 UV 樹脂。
- ABS 和 ASA:丙酮、密封容器和安全防護設備,另備砂紙作局部修整。
- SLA 樹脂:320–800 目砂紙,以及底漆或塗層。在 JLC3DP,噴漆樹脂零件的標準表面處理包括全面使用 320 目砂紙打磨、使用灰色底漆修補細小缺陷,再以 600 目砂紙進行濕磨。你可以訂購已完成打磨或噴漆處理的 SLA 樹脂零件。
- 尼龍(MJF/SLS):使用噴砂改善表面質感,透過染色增加顏色,並使用蒸氣平滑或拋光獲得更平滑效果。應清除內部通道和活動接觸面中的殘留粉末。
如何讓 3D 列印件獲得平滑表面
1典型表面處理流程
大多數人會結合多種方法,而不是只選擇一種。常見順序如下:
- 先粗磨,去除最大的層紋(方法 1)。
- 塗上填充底漆,填補砂紙無法觸及的區域(方法 2)。
- 再次使用更高目數砂紙打磨,最後進行濕磨。
- 噴漆或塗層,完成最終顏色和表面效果(方法 2 和方法 4)。
想全面了解 3D 列印後處理?平滑只是 3D 列印後處理的一部分。如需了解噴漆、染色和其他表面處理,請參閱我們的 3D 列印後處理概覽。
2快速提示
- 想快速改善外觀?先從打磨開始;如果列印材料是 PLA,也可以小心使用熱風槍處理。
- 計劃噴漆?使用底漆和打磨。底漆可以填補細小空隙,並為面漆提供均勻基底。
- 想要光澤、密封表面?塗上一層環氧樹脂或 UV 樹脂。
- 使用 ABS 或 ASA 列印?丙酮蒸氣是這些材料的標準化學處理方法。
- 不想自行處理?向 JLC3DP 訂購SLA 樹脂或 MJF/SLS 尼龍零件時,可以增加粗磨和噴漆服務(黑色、白色、紅色、藍色或銀色,提供光面或霧面)。金屬零件則可選擇 SLM 打磨,或為 BJ 零件選擇標準拋光。
- 如果目標是讓列印件看起來不像 3D 列印件,應直接消除層紋,而不是只把它遮住:先打磨和上底漆,打造適合噴漆的表面;或者使用熱量或蒸氣將層紋熔平。
如何讓 3D 列印件表面更平滑、更有光澤
減少層紋和表面缺陷後,你可能還希望獲得更平滑、更有光澤的效果。如何將 3D 列印件拋光至光澤表面,取決於材料和期望外觀。拋光可以提升表面光澤,而滾筒研磨則可以為合適的金屬零件提供更均勻的表面效果。然而,兩種方法在材料去除量、邊緣保持能力和複雜幾何形狀適用性方面都有差異。
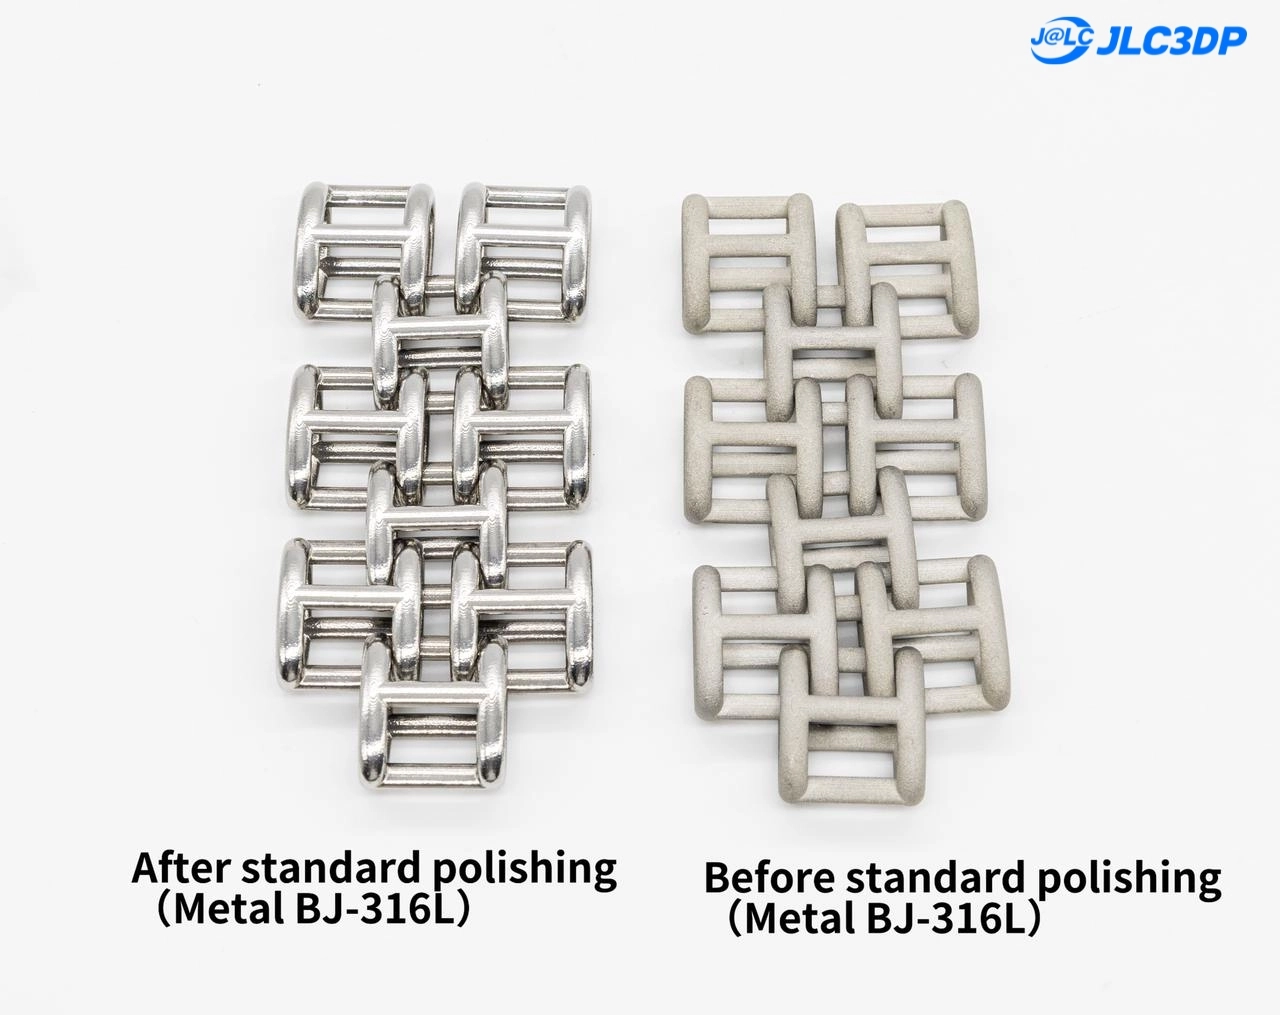
I拋光
如果你希望保留較銳利的邊緣,同時獲得明亮的金屬表面效果,拋光是合適選擇。
II滾筒研磨
滾筒研磨也稱為批量表面處理,會使用研磨介質處理零件,以降低表面粗糙度,並獲得更均勻、更高光澤的表面。實際結果取決於材料、零件幾何形狀和表面處理流程。
對於金屬 3D 列印件,選擇滾筒研磨需要在光澤度、尺寸精度和特徵保持之間作出取捨。滾筒研磨可能使銳角變圓,也可能讓研磨介質卡在小孔或封閉腔體中。標準拋光通常去除較少材料,能更好地保留邊緣,但通常只能產生較低反射度的表面。
自行處理與專業 3D 列印後處理
適合自行處理的情況
- 適合一次性原型、簡單零件和小型專案。
- 可以自行控制細節,並節省專業服務成本。
- 需要投入時間、工具和練習,才能獲得一致結果。
適合選擇專業後處理的情況
- 適合功能性零件、展示模型和批量生產。
- 有助於減少內部人工,並提升表面一致性。
- 最佳處理方法取決於列印材料、零件幾何形狀和所需表面品質。
3D 列印表面平滑常見問題
問:如何讓 3D 列印件變得平滑?
打磨、填充底漆、樹脂塗層、熱處理和相容溶劑製程都可以減少可見層紋。最佳方法取決於材料、零件幾何形狀和期望表面效果。
問:如何讓 3D 列印件平滑且有光澤?
首先減少層紋和表面刮痕,再使用相容的拋光劑或光澤塗層改善亮度。對於合適的金屬零件,滾筒研磨可以進一步改善表面。
問:如何平滑 3D 列印件的頂層表面?
平滑 3D 列印頂面的方法取決於列印製程和材料。對於 FDM 零件,可以調整頂層設定或使用熨平功能改善表面。對於其他製程製作的零件,適當打磨、塗層或其他後處理方法也可以減少可見表面缺陷。
問:3D 列印中最平滑的頂面圖案是什麼?
對於 FDM 列印,單調線條圖案有助於在平整頂面形成更一致的外觀。最終結果也取決於層高、擠出校準和熨平設定。其他 3D 列印製程使用不同的表面成形機制,因此 FDM 頂面圖案並不適用於所有製程。
問:如何在不打磨的情況下平滑 3D 列印件?
可以使用相容塗層、熱處理或溶劑平滑來減少可見層紋,而不需要打磨。每種方法都有材料和幾何形狀限制,因此在處理整個零件前,應先確認材料相容性。
問:3D 列印應該使用熱風槍還是火炬?哪一種較好?
熱風槍通常可以提供更容易控制且更均勻的加熱,而火炬會產生更集中的熱量,容易燒焦或使列印件變形。
3D 列印件表面平滑的最後建議
沒有一種平滑方法適合所有情況,只有最適合你零件的方法。請根據需求作出選擇。從打磨、塗層,到蒸氣平滑、拋光和滾筒研磨,每種技術都能以不同方式改善表面外觀。先確定想要的表面效果,再選擇最適合零件的方法。
JLC3DP 知道,3D 列印專案的最終外觀與功能同樣重要。因此,我們提供高品質平滑服務,改善列印件的表面效果,打造精緻、專業的外觀。無論你想減少層紋,還是獲得平滑質感,我們的專業團隊都會使用先進技術,確保你的列印件呈現最佳效果。
熱門文章
持續學習
如何平滑 3D 列印件:達成完美表面處理的 6 種方法
在 3D 列印領域,成品的表面品質會直接影響外觀和功能。雖然 3D 列印技術已經取得很大進步,但由於逐層堆疊列印的原理,成品上經常會出現明顯層紋,不但影響視覺效果,也可能影響部分應用中的性能。因此,對 3D 列印零件進行表面平滑處理非常重要。平滑處理不僅可以提升成品外觀,使其更專業美觀,也能改善表面物理性能,滿足更高的使用要求。 JLC3DP 提供專業的平滑後處理服務,包括打磨和噴漆,確保 3D 列印件獲得更佳的平滑度。本文將介紹六種常見的表面平滑方法,並比較它們的優點、限制、材料相容性和可達到的表面效果,協助你為零件選擇合適方案。 需要為 3D 列印件打造平滑表面? JLC3DP 為 3D 列印件提供多種後處理選項,包括打磨和噴漆。可用表面效果取決於材料和製程。 為你的零件取得報價 3D 列印表面處理:應該選擇哪種平滑方法? 層紋是由逐層堆疊材料形成的,因此每種表面處理方法做的事情都相同:填補層紋,或將層紋熔平。 哪一種方法適合你,取決於三點: 1. 你想要的表面效果, 2. 3D 列印件所使用的材料, 3. 你願意投入多少時間和設備。 以下先比較六種方法,再提供快速選擇指南。 六種平滑方法快速......
為甚麼你的 3D 列印件需要螺紋嵌件:MJF 與 SLA 指南
在塑膠零件中設計可靠的螺紋,看似簡單,直到原型真正開始組裝,問題才會浮現。螺絲第一次鎖入時可能很順利,第二次也可能沒有問題;之後螺紋便開始鬆動,塑膠逐漸變形,接合處的固定力也會慢慢下降。 工程師通常會在兩種方案之間作出選擇:直接在零件中列印螺紋,或安裝適用於 3D 列印零件的螺紋嵌件。 兩種方法各有適用情境。直接列印的螺紋可用於快速原型或負載較低的零件;但如果零件需要反覆組裝、承受較高負載,或在真實產品中長期使用,3D 列印用熱熔螺紋嵌件通常是更理想的方案。 JLC3DP 的專業 3D 列印服務現已提供專門的螺紋嵌件服務。我們可將 8 種 M3、M4 及 M5 黃銅嵌件直接整合至零件中,提供直接列印螺紋無法比擬的可靠性與重複組裝性能。 本指南將從實際工程角度分析這項選擇。我們會說明直接 3D 列印螺紋在甚麼情況下已足夠、何時使用嵌件更安全,以及採用 MJF 與 SLA 等製程時,應如何正確設計適用於嵌件的零件。同時也會介紹孔位設計、嵌件安裝,以及尼龍零件嵌件與樹脂列印件螺紋嵌件之間的差異。 目標是協助設計人員在 3D 列印零件中建立更堅固、更可靠的螺紋連接。 3D 列印螺紋與螺紋嵌件:哪一種更堅固......
如何讓 3D 列印的最上層變得光滑
3D 列印的最上層是模型最顯眼的部分,表面不平整、縫隙或拉絲等問題會影響成品的外觀與可用性。透過正確的設定、技巧與後處理,可將這些缺陷降到最低。本文將介紹實用的技巧與提示,協助你把 3D 列印的最上層處理得更光滑。 常見 3D 列印最上層問題與詳細解析 1. 表面粗糙或不平整(枕頭效應) 最上層表面可能出現粗糙、起伏或枕頭狀波紋。主因為擠出不順、材料冷卻不足及填充密度過低。材料供給不足會導致最上層分布不均;冷卻風扇不夠力,材料堆疊時無法及時固化,影響表面平整。大面積平面若填充密度低,支撐不足也會使表面塌陷,形成起伏波紋。 Source: https://www.reddit.com/r/FixMyPrint/comments/bby8p6/poor_quality_top_layer_not_pillowing/ 2. 線條間縫隙 最上層可能出現未完全填滿的縫隙,通常因最上層厚度不足或內部填充密度過低。最上層厚度若未達建議值(一般 4–6 層),表面覆蓋完整性會下降;內部支撐不足,最上層材料懸空,導致縫隙無法填平,進而影響列印品質。 Source: https://www.simplify3d.c......