功能性 3D 列印實用零件:設計規則、材料與應用
2 分鐘
- 功能性 3D 列印實用零件:設計規則、材料與應用
- 什麼是功能性 3D 列印?
- 功能性 3D 列印零件的關鍵設計原則
- 功能零件的失效模式
- 功能性列印的最佳材料
- 製程比較:FDM、SLA、SLS、MJF、SLM 與 BJ
- 功能性 3D 列印零件的實際應用
- 真正適用於工程的最佳功能性 3D 列印件
- 功能性列印的常見錯誤
- 什麼情況不應使用功能性積層製造?
- 功能性列印常見問題
- 功能性 3D 列印零件總結
功能性 3D 列印實用零件:設計規則、材料與應用
重點摘要
- 功能性 3D 列印用於製造真正投入使用並承受負載的零件,而不只是原型。
- 設計比材料更重要——幾何形狀或列印方向不當,是大多數失效的原因。
- SLS 及 MJF PA12可為量產級聚合物零件提供最可靠的性能。
- 當要求超出聚合物的熱性能或機械性能極限時,必須採用金屬 3D 列印(SLM/BJ)。
- 成功取決於三項關鍵因素:列印方向、負載路徑及材料選擇。
什麼是功能性 3D 列印?
功能性 3D 列印亦稱功能性積層製造,是指生產為實際使用而設計的零件,包括承重組件、外殼及生產工具。
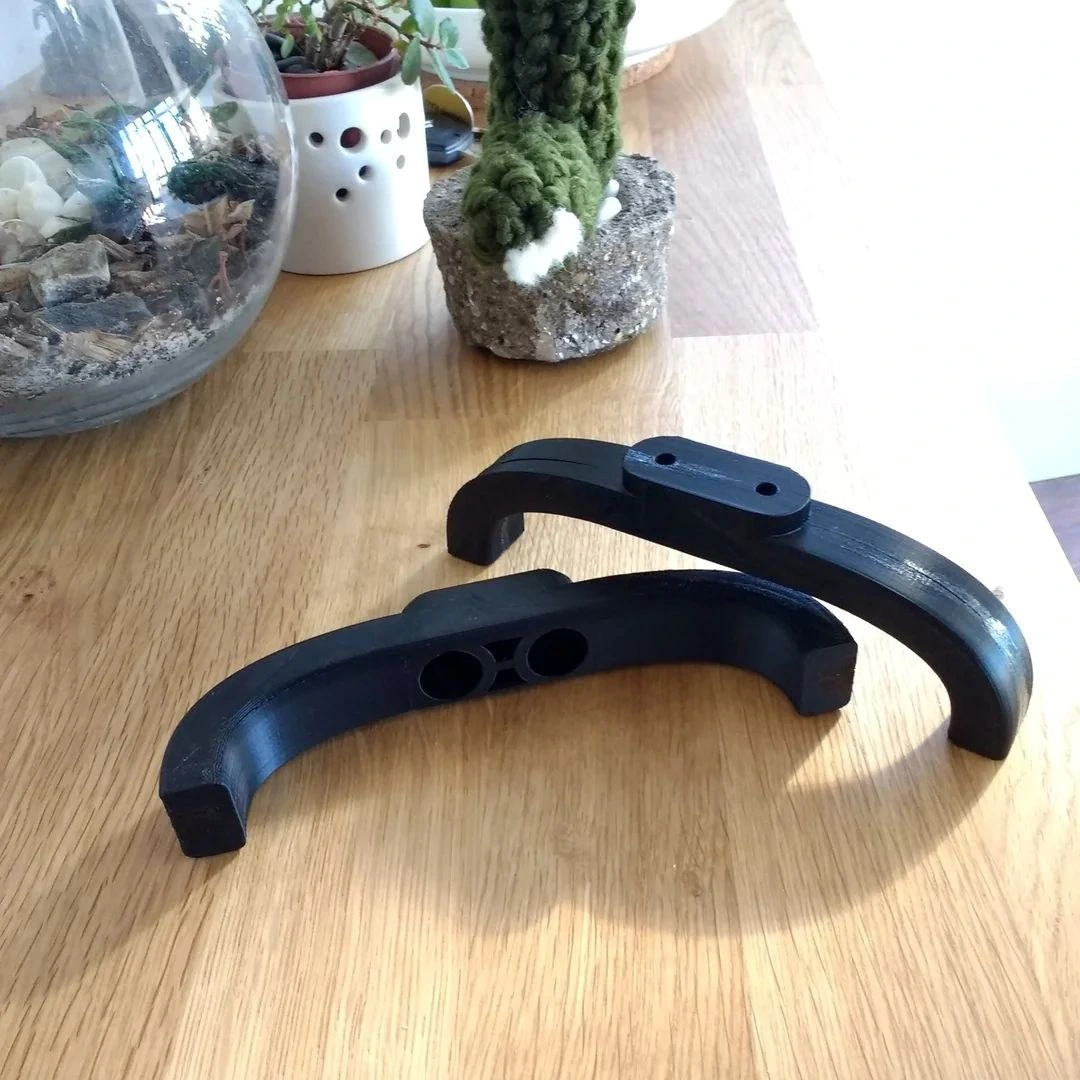
(來源:Reddit)
工程師現在利用這項技術製作承重列印件、外殼、治具,甚至可直接投入使用的承重組件。在小批量製造中,當模具成本不具經濟效益時,它正逐步取代機加工及注塑成型。
問題在於人們採用甚麼方式處理這類零件。
大多數功能性 3D 列印零件失效,都是因為設計者把它們當成視覺模型,採用相同的設計邏輯、材料及預期。結果便會出現零件受力開裂、螺紋磨損,以及受熱變形等問題。問題通常不在製程本身,而是設計方法未能配合零件真正的功能要求。
本指南將協助您解決這些問題。
您將了解如何根據性能選擇材料、如何避免常見設計失效,以及如何評估功能性 3D 列印零件能否在您的應用中取代傳統製造。
如果您製作的是真正投入使用的零件,而非展示模型,以下內容就是最重要的一環。
把 CAD 上傳至 JLC3DP,即可取得功能零件材料及製程選擇的即時意見。
即時 DFM 及材料驗證
上傳您的 CAD- 超過 7 種製程|超過 30 種材料
- 價格由 $0.30 起|24~120 小時交付
功能性 3D 列印零件的關鍵設計原則
功能性 3D 列印設計並不是把傳統設計換上不同公差。其強度邏輯截然不同:材料配置、幾何方向,以及負載如何穿過零件,都會以不同於機加工零件的方式影響性能。
負載路徑設計(應力導向設計)
力會沿著幾何形狀傳遞。在機加工零件中,大量實體材料可被動吸收及分散負載,各處通常都有足夠截面,因此尖銳過渡的影響不一定明顯。列印零件則需要連續的負載傳遞路徑。尖角、狹窄頸部或沒有支撐的跨距一旦中斷這條路徑,便會形成應力集中;零件通常會在此處開裂,而且失效負載往往遠低於材料的理論強度。
在功能性列印中,圓角、加強肋及平滑過渡並非外觀選擇,而是讓負載持續穿過零件、避免集中在角落的設計方法。
功能性 3D 列印必須維持負載路徑連續,才能防止應力集中及過早失效。
壁厚與強度最佳化
增加壁厚並不會自動使零件更堅固。超過某個程度後,多餘壁厚只會延長列印時間、增加冷卻期間的內應力,對承重性能幾乎沒有幫助。
以剛度重量比而言,加強肋及內部結構通常優於實心厚壁。目標是讓厚度配合實際負載:既要足夠薄,以便乾淨列印及冷卻而不翹曲;亦要足夠厚,能承受應力而不彎曲。這兩項限制共同決定目標範圍,而不是籠統地認為「材料越多便越堅固」。
最佳化壁厚可改善功能零件的強度重量比。
懸垂與結構完整性
懸垂結構不只影響能否成功列印。即使懸垂部分可以成形,結構仍可能受到削弱;沒有支撐的區域層間黏結較差,如果位於承重位置,在反覆受力下便會成為失效點。
把懸垂角度保持在 45 度以下,不只是為了避免支撐結構,亦是為了維持一致的層疊方式,使零件整個截面均勻黏結。列印方向是結構設計決策,而非設定上的個人偏好。
如需深入了解壁厚及幾何形狀如何影響列印結果,請參閱我們的MJF 指南。
功能零件的失效模式
只要知道應注意甚麼,大多數功能性列印零件的失效都可以預測。
1. 層間剝離
當負載垂直作用於層紋時,便會發生層間剝離;這是所有 FDM 或 SLA 零件最薄弱的方向。如果列印方向未能配合負載條件,剝離便不是材料問題,而是錯誤設計決策所造成的結果。
2. 蠕變與熱變形
蠕變較慢,亦更難察覺。塑膠在持續負載下會逐漸變形,尤其當工作溫度接近其熱變形溫度時。零件不一定會斷裂,卻可能在數星期或數月後偏離公差,或失去預緊力。
3. 應力集中
應力集中通常出現在尖角及截面變化位置,而且多數在反覆負載循環後才顯現,而不是首次使用時立即發生。如果零件通過初步測試,之後才開裂,原因幾乎總是應力集中。
了解這些失效模式,會改變您進行功能性 3D 列印設計的方法。列印方向要配合受力方向、尖角要加入圓角,而材料亦應根據熱環境及機械環境選擇,而不是只看價格或列印難度。
功能性列印的最佳材料
功能零件的選材重點,不是哪種材料容易列印,而是哪種材料能承受實際使用條件,包括負載大小、負載類型、工作溫度及要求的使用壽命。如果材料選錯,幾何設計再好也沒有作用。
FDM(熔融沉積成型)塑膠
1. PLA(聚乳酸)
適合用途
機械或熱應力很低的快速原型及早期驗證。
主要特性
- 環保選擇:通常以玉米澱粉等可再生資源製成的生物基聚合物,碳足跡較低,並可在工業條件下堆肥分解。
- 抗拉強度:50~65 MPa
- 容易列印,尺寸精度高
- 材料及加工成本低
限制
- 耐熱性很低(50~60°C)
- 受衝擊時容易脆裂
- 各向異性明顯(跨層方向較弱)
最佳應用
- 概念模型
- 非功能性外殼
- 視覺原型
JLC3DP 材料對應
- PLA——主要用於視覺或早期原型,不建議用於承受負載或高溫的功能零件。
2. ABS(丙烯腈—丁二烯—苯乙烯)
適合用途
需要中等抗衝擊性及熱穩定性的功能零件。
主要特性
- 熱變形溫度:80~100°C
- 延展性優於 PLA
- 良好的抗衝擊性
限制
- 列印期間容易翹曲及收縮
- 殘留應力會影響尺寸穩定性
- 仍具有各向異性
最佳應用
- 消費產品外殼
- 汽車內飾零件
- 承受中等負載的功能原型
JLC3DP 材料對應
- ABS——適合一般用途的量產級 3D 列印,尤其適用於需要中等耐熱性及抗衝擊性的情況。
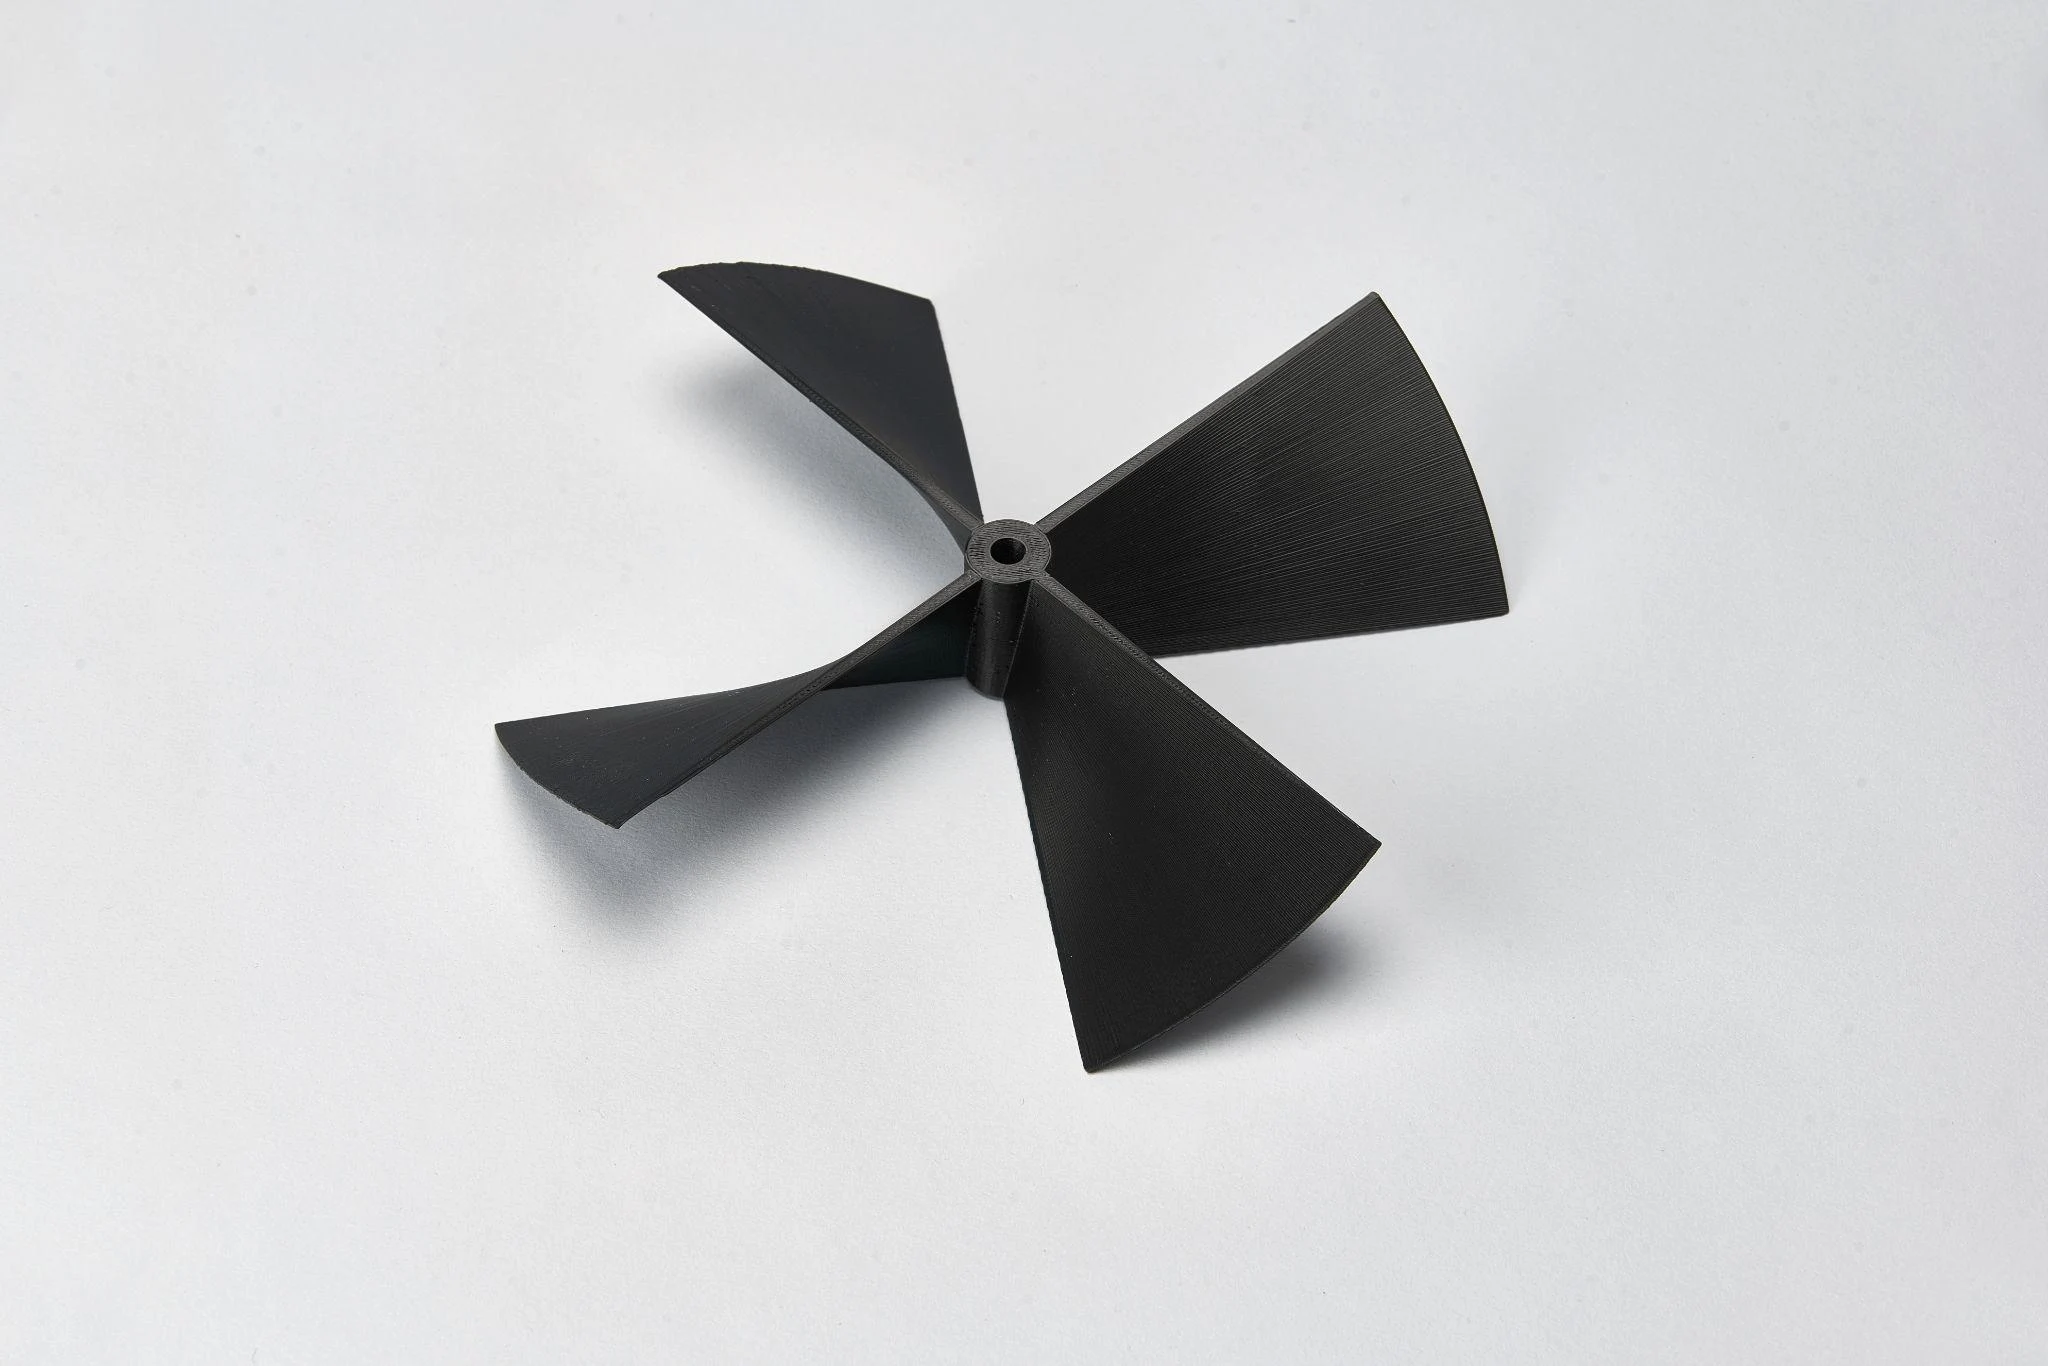
3. PETG(聚對苯二甲酸乙二醇酯共聚物)
適合用途
- 適合接觸化學品,或需要在韌性與易用性之間取得平衡的工程級零件,是一種折衷材料。
主要特性
- 熱變形溫度為 70~80°C
- 層間黏結力優異,勝於 ABS
- 對流體及清潔劑具有很高的耐化學性
限制
- 列印期間容易拉絲
- 抗刮性較低
- 仍受 FDM 各向異性影響
最佳應用
- 防水容器
- 機械防護罩
- 化學處理環境中的零件
4. 工程級 FDM 塑膠(PA6/PA12)
適合用途
需要耐磨性及長期性能的耐用機械零件。
主要特性
- 抗拉強度:70~85 MPa
- 優異的抗疲勞性及耐磨性
- 低摩擦表面
限制
- 具有吸濕性
- 需要嚴格乾燥及儲存
- 仍受 FDM 各向異性影響
最佳應用
- 軸承及襯套
- 齒輪及活動零件
- 機械組件
JLC3DP 材料對應
- PA12-CF(碳纖維增強尼龍)——剛度及強度顯著提高,適合承重功能零件及結構組件。
SLA(立體光刻)樹脂
1. 工程樹脂與韌性樹脂
適合用途
- 適合配合、表面品質及螺紋等精細細節比極高耐用性更重要的高精度零件。
主要特性
- 出色的表面品質(Ra 1~3 µm)
- 嚴格公差(±0.1 mm)
- 各向同性強度
限制
- 在循環負載下容易產生疲勞及微裂紋
- 標準樹脂非常脆
- 「韌性」樹脂的伸長率仍只有 10%~15%
最佳應用
- 卡扣組件
- 高精度外殼
- 流體歧管原型
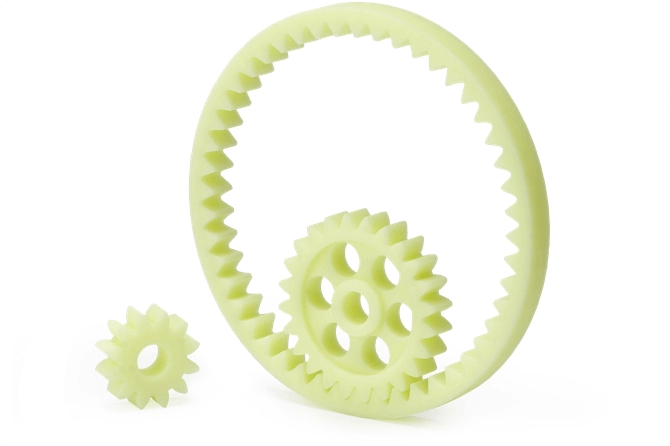
JLC3DP 材料對應
在 JLC3DP,此類別對應下列工程級 SLA 樹脂:
- 9000HE 樹脂——強度較高,適合功能原型及外殼
- LEDO 6060 樹脂——兼具剛度及精度,適合結構外殼
- CBY 樹脂——具有出色的機械強度及耐用性,適合嚴苛的功能測試
這些材料把 SLA 的應用延伸至輕負載功能場合,尤其適合對尺寸精度要求嚴格的零件。
2. 耐高溫樹脂
適合用途
- 極端高溫環境中的靜態零件。
主要特性
- 即使承受 1.82 MPa 的高負載,熱變形溫度(HDT)仍可超過 100°C,並保持結構完整。
限制
- 極為脆弱
- 幾乎沒有抗衝擊能力
- 跌落或承受振動時可能碎裂
最佳應用
- 模具嵌件
- 隔熱組件
- 低壓熱空氣/流體噴嘴
SLS 與 MJF 尼龍
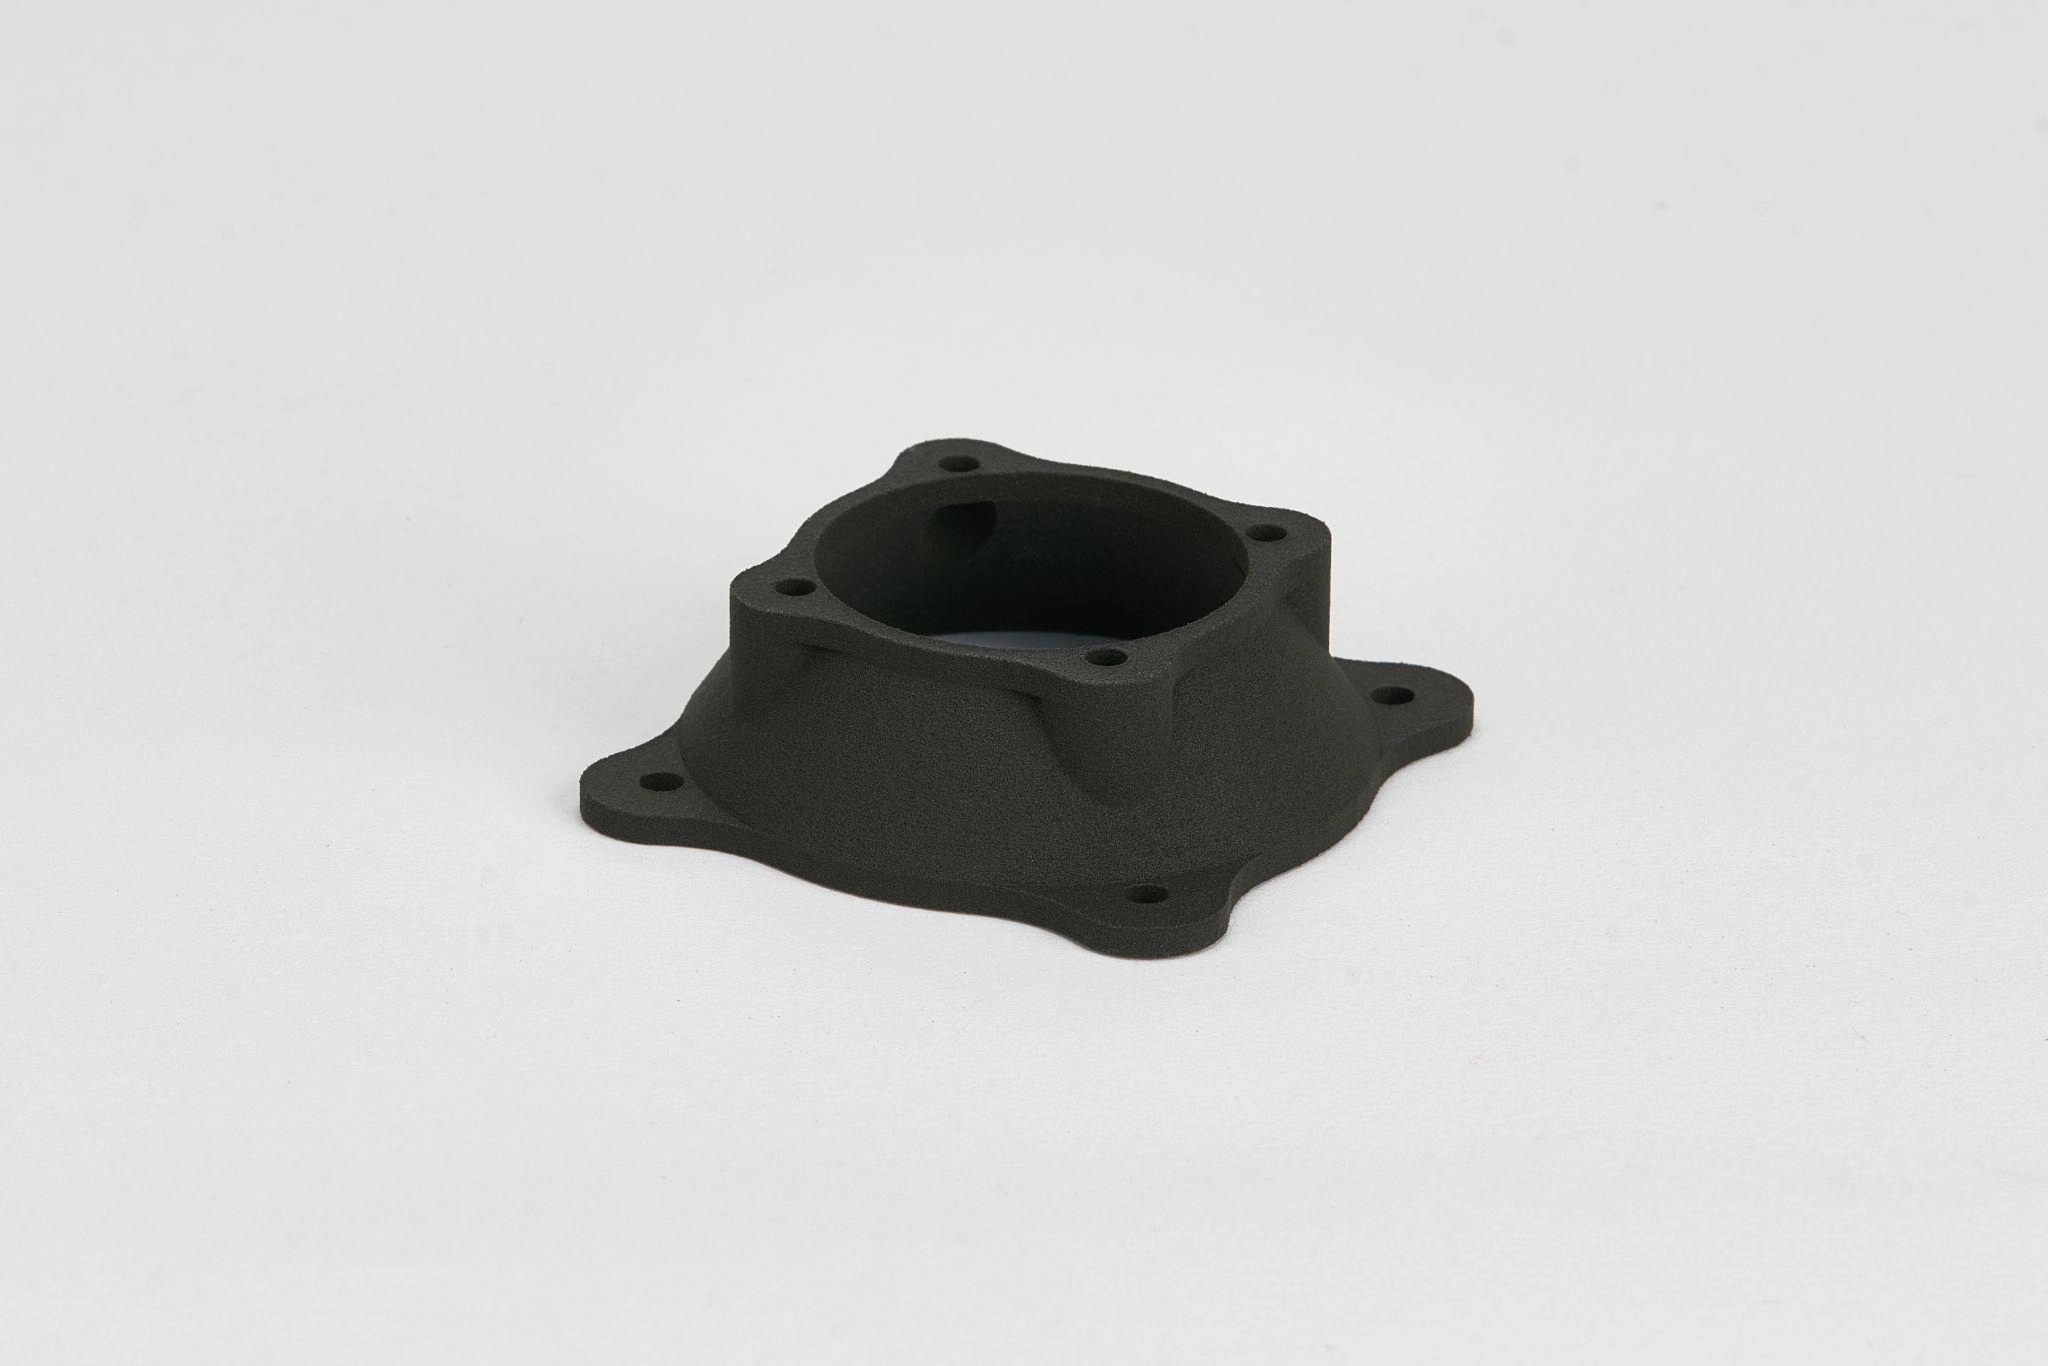
PA12(尼龍 12)
SLS 及 MJF PA12 尼龍是量產級功能性 3D 列印最常用的材料。
適合用途
要求強度一致、可預測的量產級功能零件及複雜幾何形狀。
主要特性
各向同性,即所有方向的強度均勻。
抗疲勞性高。
視材料等級及負載條件而定,熱變形溫度為 150~180°C。
列印時毋須支撐,因此在複雜幾何形狀方面,比 SLA 樹脂或 FDM 塑膠具有更大的設計自由度。
限制
雖然 PA12 規格表上的最高抗拉強度可能較低,但其各向同性表現使實際可靠性高於 FDM 材料。
表面比 SLA 粗糙。
最佳應用
終端使用的工業外殼、活動鉸鏈、複雜內部歧管及中等批量生產。
JLC3DP 材料對應
在 JLC3DP,這類材料包括:
- MJF 尼龍(PA12-HP/PA11-HP/PA12s-HP/PAC-HP):用於一致性及表面品質要求高的量產級功能零件,最適合終端使用組件及批量製造。
- SLS 尼龍(3201PA-F/1172PRO/3301PA/3401GB):用於複雜幾何形狀及具成本效益的功能原型,最適合設計驗證及機械測試。
如需詳細了解 MJF 尼龍與 SLS 尼龍的機械性能差異及適用情況,請參閱SLS 與 MJF 尼龍比較。
大多數功能性應用應先從聚合物(SLS/MJF PA12)開始。
只有當強度、溫度或使用壽命要求超出聚合物極限時,才轉用金屬。
SLM 與黏結劑噴射金屬:突破聚合物極限
適合用途
當功能性 3D 列印零件超出聚合物材料的能力範圍,尤其是高負載、高溫或安全關鍵環境,便會使用金屬 3D 列印。
主要特性
- 機械強度非常高,可媲美機加工金屬
- 耐熱性出色,視合金而定通常可承受超過 300°C
- 可透過拓撲最佳化製造複雜而輕量的幾何形狀
- SLM 零件接近完全緻密,性能出色
限制
- 成本明顯高於聚合物 3D 列印
- 需要後處理,例如機加工及熱處理
- 表面通常較粗糙,需要進一步精整
- 黏結劑噴射零件可能需要滲透或燒結,機械性能低於 SLM
JLC3DP 材料對應
JLC3DP 提供高性能及具成本效益的金屬 3D 列印製程,適合進階功能性應用:
-
SLM(選擇性雷射熔融)
→ 316L 不鏽鋼:耐腐蝕,適合結構及工業零件
→ TC4(Ti6Al4V 鈦合金):強度重量比高,適合航太及輕量結構組件 -
黏結劑噴射(BJ)
→ BJ-316L 不鏽鋼:適合具成本效益地製造複雜幾何形狀及批量生產,但機械性能較低
SLM 適合高性能承重零件;當成本效益及可擴展性比最高機械強度更重要時,通常會採用黏結劑噴射。BJ 的原始列印表面粗糙度一般亦低於 SLM,而且非常適合後處理;經過標準拋光後,粗糙度可達 Ra 0.8~2.4。
深入了解:如需分析這兩種金屬製程的技術差異,請參閱BJ 與 SLM 金屬 3D 列印比較。
快速選材摘要表
製程比較:FDM、SLA、SLS、MJF、SLM 與 BJ
製程概覽
| 製程 | 強度 | 精度 | 成本 | 最佳用途 |
|---|---|---|---|---|
| FDM | 高(具有方向性) | 中等 | 低 | 早期原型、單向承重零件 |
| SLA | 中等 | 非常高 | 中等 | 高細節、非結構零件 |
| SLS | 高(各向同性) | 中等 | 中等至高 | 功能零件、複雜幾何形狀 |
| MJF | 高(各向同性) | 高 | 中等至高 | 量產功能零件 |
| SLM | 非常高 | 非常高 | 高 | 承重、航太及工具應用 |
| BJ | 高(燒結後) | 高 | 中等 | 批量生產、具成本效益的金屬零件 |
功能性能的主要差異
FDM 沿列印方向具有很高的抗拉強度,但明顯的各向異性使其不適合可靠地承受多方向負載。
SLA 可提供出色精度及表面品質,但抗疲勞性有限,不適合結構零件或承受循環負載的零件。
SLS 尼龍具有各向同性強度及良好抗疲勞性,因此適合原型以外的真正功能應用。
MJF 尼龍的機械性能與 SLS 相近,同時具有更佳表面品質及生產一致性。
選擇合適的材料及製程
請先考慮哪種失效模式絕對不能接受,而不是先選擇您偏好的材料。
- 如果零件承受多方向或結構負載 → 選擇 SLS/MJF 尼龍或 SLM 金屬
- 如果工作溫度超過約 80°C → 使用 SLM 金屬或專用耐高溫樹脂;避免使用 PLA、PETG、標準樹脂或韌性樹脂,因為它們會在這些溫度下發生熱變形
- 如果零件承受循環或衝擊負載 → 避免使用 SLA 樹脂
- 如果表面品質及精度比強度更重要 → SLA 是首選
- 如果成本是主要限制,而且負載只有單一方向 → FDM 已經足夠
- 接觸化學品?建議使用 316L 不鏽鋼或 PETG/尼龍
- 安全關鍵零件?SLM 鈦合金或鋼材可提供接近傳統製造的可靠性
最佳功能應用
- FDM:早期原型、低負載治具及單向受力零件
- SLA:高細節外殼、靜態配合組件及非承重功能零件
- SLS:機械外殼、支架、卡扣及功能組件
- MJF:要求一致性及表面品質的量產級功能零件
- SLM:高應力航太支架、引擎組件、客製醫療植入物,以及需要實心金屬完整機械強度的安全關鍵零件
- BJ:具成本效益地批量生產複雜金屬零件、工業五金及功能組件,適合重視可擴展性與幾何自由度多於最高結構密度的應用;它亦特別適合需要指定表面粗糙度或特定外觀紋理的結構組件
哪種製程最適合功能零件?
| 要求 | 最佳製程 | 建議材料 |
|---|---|---|
| 高強度+各向同性(塑膠) | MJF/SLS | PA12 尼龍 |
| 極端負載+高密度(金屬) | SLM | 316L 不鏽鋼/鈦合金 |
| 金屬批量生產+具成本效益 | BJ | 316L 不鏽鋼 |
| 極高精度及平滑表面 | SLA | LEDO 6060/9000HE/CBY |
| 最快及最低成本(低負載) | FDM | ABS/PLA+ |
功能性 3D 列印零件的實際應用
| 應用 | 零件類型 | 有效原因 | 典型材料/製程 |
|---|---|---|---|
| 工業原型 | 功能測試零件、外殼、支架 | 可進行真正的性能測試,而不只是視覺驗證,縮短設計迭代週期 | FDM(PLA、ABS)、SLS 尼龍 |
| 終端零件(小批量) | 客製外殼、連接件、治具 | 免除模具成本,使小批量功能零件具有經濟效益 | MJF 尼龍、SLS 尼龍、BJ(316L 鋼) |
| 汽車零件 | 卡扣、風管、安裝座、內飾零件 | 在維持功能強度的同時處理複雜幾何及減輕重量 | SLS/MJF 尼龍、PA-CF |
| 航太支架 | 輕量支架、安裝治具 | 支援拓撲最佳化,大幅減輕重量 | SLS 尼龍、SLM(TC4 鈦合金) |
| 機械人及工具 | 末端執行器、治具、夾爪 | 可針對特定任務快速客製及反覆修改 | MJF 尼龍、PA12-CF、BJ(316L 不鏽鋼) |
| 醫療器材 | 手術導板、骨科植入物 | 可按患者解剖結構高度客製,並使用生物相容材料 | SLA(生物相容樹脂)、SLM(TC4 鈦合金) |
| 消費電子產品 | 穿戴裝置框架、內部機架 | 毋須模具亦可實現高細節精度及複雜人體工學形狀 | SLA(韌性樹脂)、MJF 尼龍 |
| 工具及模具 | 隨形冷卻結構、砂型鑄造模型 | BJ特別適合大型複雜砂模;SLM則適合高壓冷卻嵌件 | SLM(316L)、BJ(316L/砂) |
真正適用於工程的最佳功能性 3D 列印件
最出色的功能性 3D 列印件令人印象深刻,並不是因為外觀看起來複雜,而是因為它以傳統製造難以在不付出重大代價下實現的方式,解決了重量、交期、幾何形狀或成本等真正限制。以下是四種常見應用的實際情況。
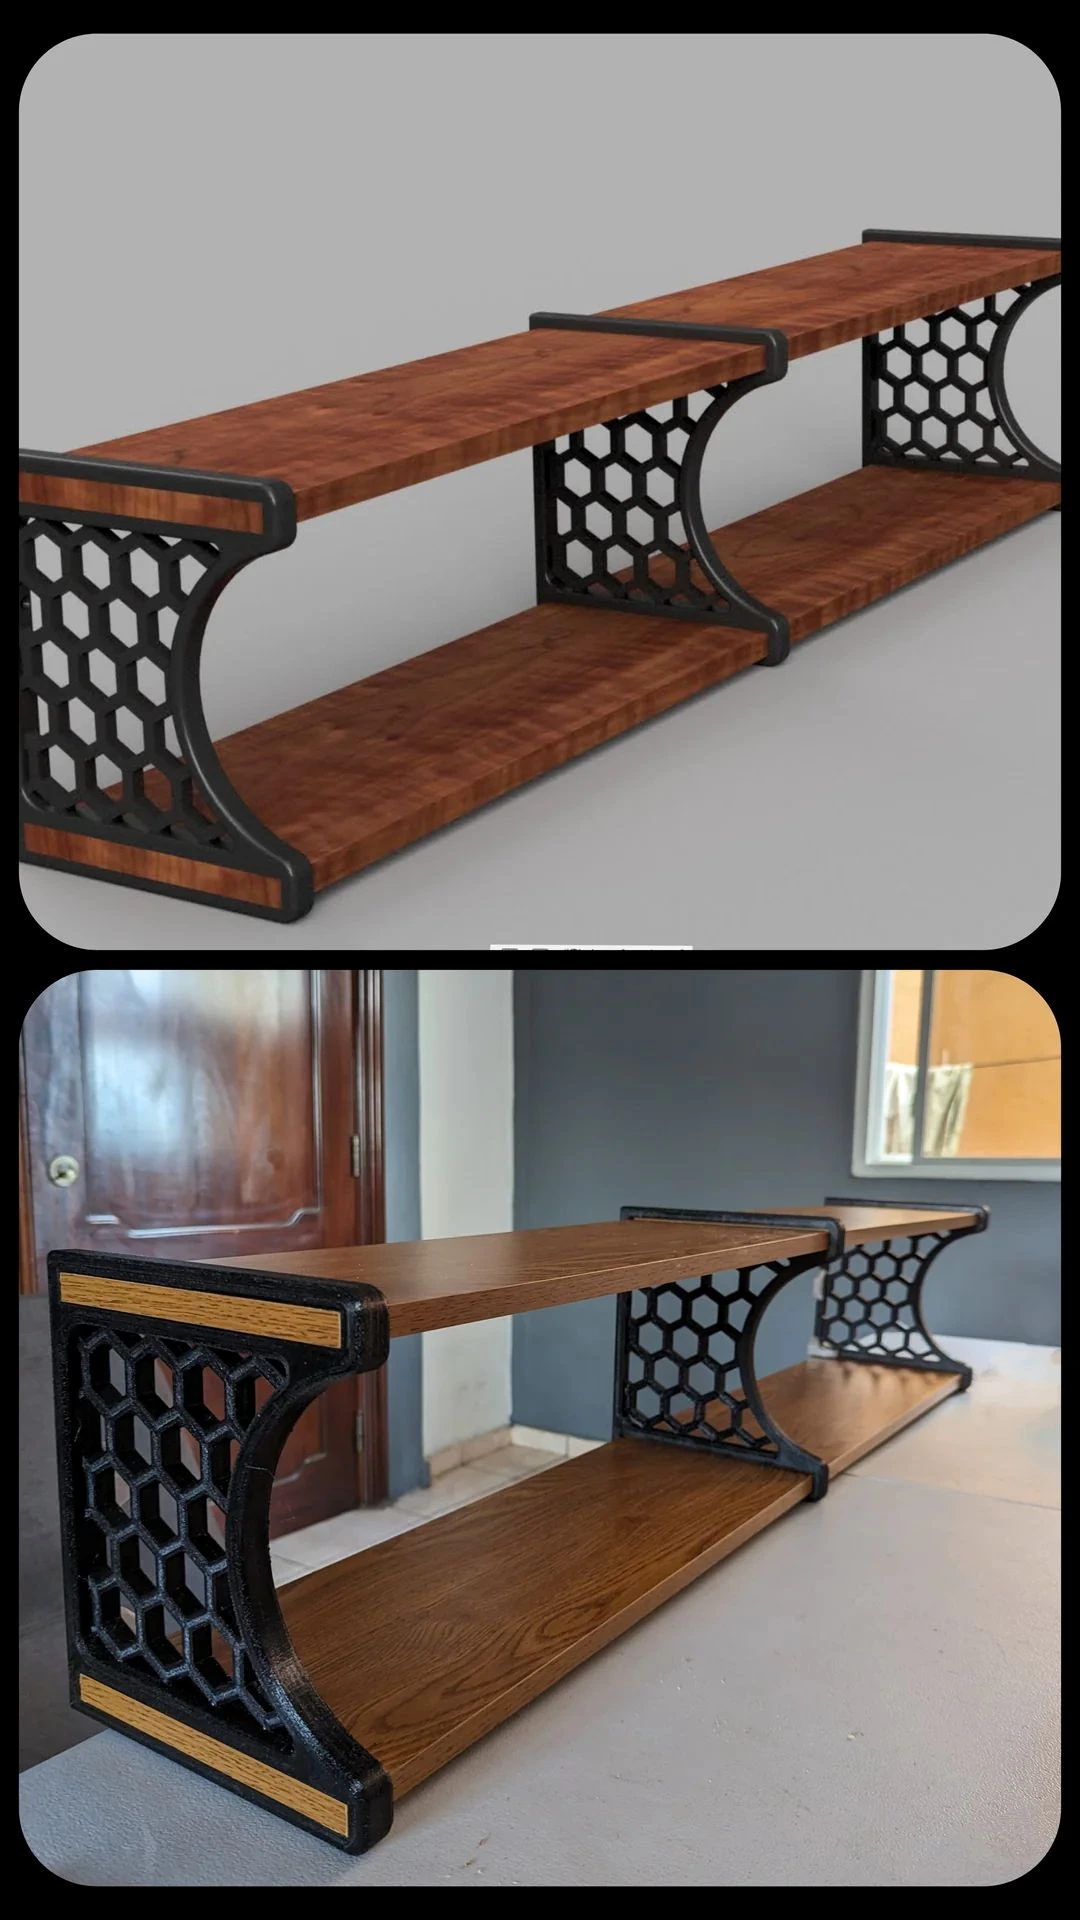
1. 高強度支架
(來源:Reddit)
安裝支架看似是最普通的應用,卻也是功能性 3D 列印作為承重零件,最常證明其價值勝過傳統方案的領域之一。
這類零件通常需要適應狹窄安裝空間、承受負載並減輕重量。SLS PA12 支架可以在一夜之間完成,成本明顯低於機加工,同時仍能提供足夠的靜態承重性能。
成功的關鍵是根據負載路徑設計,而不是沿用機加工幾何形狀。
簡要結論:
最適合以具成本效益的小批量生產取代機加工的輕量結構零件($30~$60 對 $150~$400)。
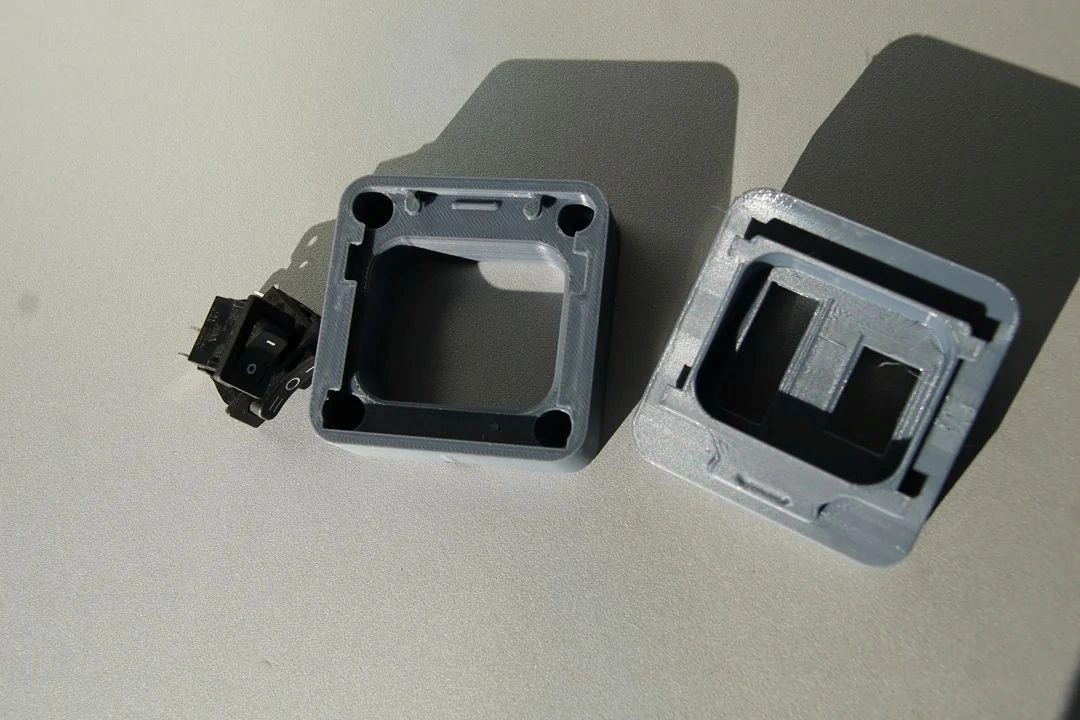
2. 卡扣式外殼
(來源:Reddit)
SLS 及 MJF PA12 具有反覆裝配所需的柔韌性(伸長率約 15%~20%)及抗疲勞性。
FDM 受層間黏結方向限制,而 SLA 樹脂一般過於脆弱,不適合承受卡扣的循環負載。
簡要結論:
最適合耐用性比單件成本效益更重要的彈性組件,尤其是小至中等批量生產。
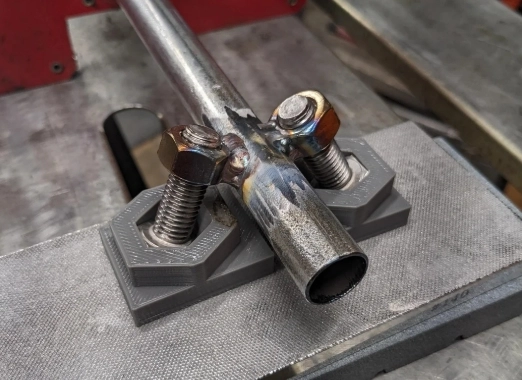
3. 客製治具及夾具
(來源:Reddit)
在製造環境中,治具及夾具可以說是功能性 3D 列印價值最高的應用。原因並非零件在結構上要求極高——大多數並非如此——而是其經濟效益與其他方法差距很大。
機加工鋁製工具每次修改的成本可達 $300~$600;SLS 或 FDM 治具則可在數小時內以每件 $15~$40 製成,讓設計能夠快速反覆修改。
主要優勢不是強度,而是幾何自由度及快捷交期。
簡要結論:
最適合成本及迭代速度主導決策、投資回報率高的製造工具($15~$40 對 $300~$600 的機加工成本)。
4. 耐熱外殼
耐熱外殼的成敗主要取決於材料選擇,而非幾何形狀。
SLS 及 MJF PA12 可滿足大多數電子及汽車外殼要求,熱變形溫度最高約為 150~180°C;更高溫環境則需要工程樹脂或高性能聚合物。
金屬與塑膠組件還必須考慮熱膨脹不匹配。
簡要結論:
最適合材料成本能以高溫應力下的可靠性作為合理回報的熱功能零件。
功能性列印的常見錯誤
1. 高估樹脂強度
樹脂看起來很堅固,觸感亦很剛硬,但大多數 SLA 材料在衝擊或循環負載下都會失效。工程師經常使用樹脂製作會承受實際應力的功能性 3D 列印零件,結果只經數次循環便開裂。樹脂適合呈現細節及精度,卻不適合不可預測的負載。
2. 忽略列印方向
層方向會決定強度。如果負載跨越層與層之間作用,零件便會在黏結線變得薄弱。這是許多功能性列印件最常見的失效點之一。設定時只要簡單旋轉零件,便可能使有效強度增加一倍,但設計階段經常忽略這一點。
3. 選錯材料
大多數失效都是從材料選擇開始。例如把 PLA 用於高溫環境,或在需要高剛度時使用標準尼龍。每種不匹配都會在實際使用時顯現,而不會出現在 CAD 模型中。在工程 3D 列印中,材料必須配合負載類型、溫度及使用壽命。
4. 填充設計不當
填充不只是為了節省材料,亦會影響剛度及負載分布。填充率太低會令內部結構在應力下塌陷;填充過密則會增加成本,但強度不會按比例提升。正確結構取決於零件的受力方式。
什麼情況不應使用功能性積層製造?
功能性積層製造有其極限,忽略這些限制便會導致失效。
取代高負載金屬零件
當應用需要鍛造或機加工金屬時,它不適合取代高負載結構金屬零件。聚合物製程無法達到傳統金屬組件的疲勞強度及長期可靠性。
高溫持續受力環境
它亦難以應付高溫及持續應力環境。許多聚合物會受熱軟化或蠕變,即使初始強度看似足夠,亦會隨時間變形。
需要認證的安全關鍵零件
需要認證的安全關鍵組件亦是另一項界限。航太飛行零件、醫療植入物及受法規監管的系統,都需要嚴格認證、可追溯性及重複性。在這些情況下,必須採用傳統製造或經認證的積層製造工作流程。
功能性列印常見問題
問 2:SLS 還是 MJF 更適合功能零件?
兩者都非常出色。
MJF的一致性及密度較高,更適合量產。
SLS更適合精細細節及多樣化材料。
結論:如果要求可靠的量產級功能零件,一般會優先選擇 MJF。JLC3DP 同時提供 SLS 及 MJF,讓您可按性能要求選擇,而不受製程供應限制。
問 3:3D 列印的強度足以製作功能零件嗎?
可以,只要採用正確材料及設計,3D 列印便有足夠強度製作功能零件。SLS 及 MJF 尼龍可提供最可靠的強度,FDM 則適合承受單向負載。若應用要求最高機械完整性或高應力可靠性,首選是 SLM/BJ 金屬 3D 列印。
問 4:3D 列印零件可以取代機加工嗎?
可以部分取代。對小批量、複雜或輕量零件而言,3D 列印可以取代機加工;要求嚴格公差及高負載的金屬零件,則仍較適合機加工。
問 5:3D 列印零件可以用於承重應用嗎?
可以,但必須採用合適的材料及設計,例如正確設定列印方向的尼龍零件或使用加強結構。
問 6:功能性 3D 列印與原型 3D 列印有什麼分別?
功能性列印件是為實際使用而設計,重視強度及耐用性;原型則主要著重形狀及外觀。
功能性 3D 列印零件總結
功能性 3D 列印已不再局限於原型製作。只要正確配合材料與設計,現在已可生產真正能夠運作的零件。
性能取決於零件的設計方式及製程選擇。幾何形狀、列印方向及材料表現,會決定零件在實際使用中能否成功。
如果您正在製作功能性 3D 列印零件,便需要在量產級 3D 列印前進行驗證。
把您的功能性 3D 列印零件上傳至 JLC3DP,即時取得可製造性評估。
持續學習
CES 2026 硬件趨勢:製造如何塑造 AI 與機械人技術
CES 2026 硬件創新趨勢:從原型走向工業級製造 CES 被廣泛視為全球領先的科技展覽,也是觀察全球硬件創新方向的重要指標。 CES 2026 展現出明確轉變:創新已不再只是令人驚艷的示範,而是要打造能夠承受真實環境、通過功能測試,並可邁向規模化製造的產品。 根據 CES 2026 創新獎官方數據: 超過 3,600 件產品參賽,創歷史新高 機械人相關參賽作品按年增加約 32% 人工智能及無人機類別分別按年增加約 29% 及 32% 這些趨勢證明,硬件團隊正以前所未有的速度,從概念驗證走向工業部署。 與此同時,增材製造正進入高速增長週期。《Wohlers Report 2025》預測,未來五年全球 3D 列印市場的複合年增長率可能達到約 30%,突顯先進製造對下一代產品開發的重要性。 CES 2026 對硬件工程師與產品團隊的重要性 JLC3DP 工程師觀點:2026 年的核心挑戰已不再是:「我們能否把它製造出來?」 問題已轉變為:「我們能否可靠、重複且快速地製造及驗證產品,從而搶佔市場?」 隨着產品開發週期縮短,工程團隊必須及早選用符合量產需求的材料與製造製程,以降低反覆迭代的風險。 CES......
功能性 3D 列印實用零件:設計規則、材料與應用
功能性 3D 列印實用零件:設計規則、材料與應用 重點摘要 功能性 3D 列印用於製造真正投入使用並承受負載的零件,而不只是原型。 設計比材料更重要——幾何形狀或列印方向不當,是大多數失效的原因。 SLS 及 MJF PA12可為量產級聚合物零件提供最可靠的性能。 當要求超出聚合物的熱性能或機械性能極限時,必須採用金屬 3D 列印(SLM/BJ)。 成功取決於三項關鍵因素:列印方向、負載路徑及材料選擇。 什麼是功能性 3D 列印? 功能性 3D 列印亦稱功能性積層製造,是指生產為實際使用而設計的零件,包括承重組件、外殼及生產工具。 (來源:Reddit) 工程師現在利用這項技術製作承重列印件、外殼、治具,甚至可直接投入使用的承重組件。在小批量製造中,當模具成本不具經濟效益時,它正逐步取代機加工及注塑成型。 問題在於人們採用甚麼方式處理這類零件。 大多數功能性 3D 列印零件失效,都是因為設計者把它們當成視覺模型,採用相同的設計邏輯、材料及預期。結果便會出現零件受力開裂、螺紋磨損,以及受熱變形等問題。問題通常不在製程本身,而是設計方法未能配合零件真正的功能要求。 本指南將協助您解決這些問題。 您將了......
如何利用 3D 列印進行快速原型製作?
運用 3D 列印進行快速原型製作,工程師可以在數天內把 CAD 檔案轉化為實體零件,而不必等待數星期。無須模具或工裝、沒有最低訂購數量,也不用等待機加工廠把您的專案排入生產日程。只需一個設計檔案,便能取得可握持、測試及反覆改良的實體原型,在投入昂貴的量產模具前完成驗證。 這正是快速原型製作的核心價值。然而,積層製造原型並非單一製程,而是一系列各自適用於不同原型目標的技術。即使設計本身非常優秀,選錯技術仍會導致不理想的結果;選對技術,則能製作出具備功能、尺寸準確且真正有助加快產品開發的原型。 本指南將說明 3D 列印快速原型製作的運作方式,比較主要技術與材料,並分享實用設計技巧,協助您以更快速度、更高精度及更低開發成本製作原型。 準備製作您的原型? 上傳 CAD 檔案 提供工業級樹脂、尼龍、塑膠及金屬 3D 列印。 每件最低 0.30 美元起,沒有最低訂購數量。 甚麼是 3D 列印快速原型製作? 3D 列印快速原型製作,是指利用積層製造技術,直接從數碼 CAD 檔案製作實體模型、功能原型及工程驗證零件。與傳統製造方式不同,零件製作前無須準備模具、工裝或專用生產設定。 「快速」一詞用來區分 CNC 加......
大量客製化:定義、優勢與 3D 列印指南
重點摘要 大量客製化讓製造商能以接近大量生產的成本,製造獨特或個人化產品。 傳統製造需要預先投入昂貴的模具與工裝,大量客製化則不需要,尤其採用 3D 列印時更是如此。 製造商可以取得高度彈性,而無須承擔傳統客製化常見的高額成本。 目前讓大量客製化得以實現的技術,包括參數式 CAD 設計、3D 列印農場,以及不需重新配置工裝便能處理數千種不同規格的數位供應鏈。 大量客製化並不適合每一種產品,但對適合的產品而言,它是一種真正不同的商業模式。 前言 過去的工廠擅長把同一種產品做好,然後大量生產。這種模式一直有效,直到客戶開始要求不同規格的產品。大量客製化正是這項問題的解答,而 3D 列印則讓它真正具備成本效益。 傳統製造長期依賴缺乏彈性且昂貴的模具與工裝,使小量個人化產品在財務上難以實現。近年來,消費者對獨特產品的需求不斷改變,加上數位設計資料技術持續進步,帶動大量客製化快速發展。 本指南將介紹大量客製化的定義、優勢與成本,並說明 3D 列印如何實現可擴充的客製化製造。你也能藉此判斷這種製造方式是否適合自己的產品。 什麼是大量客製化? 根據 arXiv 上的製造研究,大量客製化是指在維持接近大量生產效率......
3D 列印房屋:住宅建築的未來?
近年來,3D 列印房屋作為一種新型住宅備受關注。新聞報導稱,這項技術能在不到 24 小時內完成房屋建造,且比傳統工法更經濟、環保。3D 列印房屋的實際成效究竟如何?本文將從多個角度剖析這項新興營建技術的現況與難題。 資料來源:TODAY.com 1. 3D 列印房屋的建造流程 3D 列印房屋的核心,是透過數位設計與自動化列印來建構建築結構。首先,設計師利用建築資訊模型軟體建立房屋的數位模型;接著,依據這些設計圖,3D 列印機在現場或工廠將建築材料(如混凝土、砂漿、塑膠或泥土)層層擠出,逐步堆疊出房屋主體。這種方式類似擠製成型,材料經由噴嘴精準沉積在建築平台上,形成所需的三維形狀。 2. 建造速度:現實與宣傳的差距 儘管許多報導提到 3D 列印房屋可在 24 小時內完工,實際情況卻遠低於此速度。例如,加拿大不列顛哥倫比亞省的費波那契之家,主體結構列印耗時 11 天,但這僅完成牆面部分。完整的建造流程還包含基礎、屋頂、門窗及室內外裝修,皆需額外時間。即便列印速度再快,整體工期與傳統工法相差無幾。媒體所謂「24 小時蓋房」通常僅指牆面列印時間,而非全部工序。 3. 建造成本 關於 3D 列印房屋的成本優......
如何製作樹脂模具
樹脂模具是創作獨特且客製化藝術品、珠寶與手工藝品的絕佳方式。它們讓你能封存物件、打造精緻設計,並嘗試各種顏色與質地。本指南將帶你一步步完成樹脂模具的製作,涵蓋所需材料、模具製作流程,以及成功開模的訣竅。 所需材料 樹脂: 選擇適合專案的樹脂,例如環氧樹脂或聚酯樹脂。 模具矽膠: 挑選高品質的液態矽膠模具材料。 量杯與攪拌棒: 精準測量與混合樹脂及矽膠的必備工具。 脫模劑: 脫模劑可防止樹脂黏附模具,確保輕鬆取出。 欲翻模物件:你想用樹脂翻製的物品。 製作樹脂模具的步驟 準備工作區: 找一處通風良好、乾淨且水平的桌面,鋪上保護墊,因為樹脂容易弄髒環境。 選擇物件: 挑選要翻模的物品,確保表面乾淨無塵。 製作模具容器: 使用比物件稍大的塑膠或紙盒,將物件放入盒中。 調配並倒入矽膠: 依照矽膠模具材料的說明,以指定比例充分混合。將矽膠倒入容器覆蓋物件,確保完全浸沒。輕敲容器釋放氣泡。 靜置矽膠固化: 依產品建議時間讓矽膠固化,可能需數小時至一整天。 取出原始物件: 矽膠完全固化後,小心取出物件,此時矽膠內會留下物件的陰模。 調配樹脂: 依廠商指示混合樹脂,此時可加入顏料、色粉或裝飾物。 塗抹脫模劑: 在......